
Online support
技術文件及規格書
Technical Documents & Specifications
SPI 導入評估|用 pFMEA 算出錫膏體積是最高風險項
SPI 導入評估:用 pFMEA 算出「錫膏體積」是最高風險項
要不要上 SPI,多數時候是用感覺決定的。這份評估換一個做法:先跑 pFMEA 把印刷環節的失效模式逐項打分,算出 RPN,再讓數字決定該先解決哪一項;接著實機實測,確認設備的 Cycle Time 與重複性撐不撐得住產線。
一、現況:品質靠 FAI 撐著
錫膏印刷要看三件事——錫膏體積是否正確、印刷位置是否偏移、是否有異物污染。規格都訂好了,但實際執行是:主要依賴 FAI(首件檢驗)確認品質,製程中只做抽樣檢查。
難處在錫膏的物性。它是非固態物質,搬運與測量過程中極易變形,本來就難量;現有檢測方法的準確性不足,拿不到精確結果。於是品質與良率的保障過度集中在 FAI 上,缺乏即時且全面的監控——首件過了,中間那幾千片沒人知道。
同時 Pin count 還在往上走:800K → 1KK。點數變多,抽樣涵蓋的比例就更低,靠人看的極限愈來愈明顯。
二、pFMEA:RPN 把優先順序算出來
依製程失效模式與效應分析,對三個風險項各打嚴重度(S)、發生頻率(O)、偵測度(D),相乘得到風險優先數(RPN):
| 失效模式 | S | O | D | RPN |
|---|---|---|---|---|
| 錫膏體積是否符合規格 | 8 | 7 | 8 | 448 |
| 印刷位置偏移(X-Y) | 6 | 5 | 8 | 240 |
| 異物污染(纖維、灰塵等) | 5 | 7 | 6 | 210 |
三項的偵測度都偏高(6~8),意思是現行方法很難即時抓到——這正是 RPN 被推高的主因,也是 SPI 要解決的東西。錫膏體積以 448 排第一,優先處理。
三、實機驗證:Cycle Time 與重複性
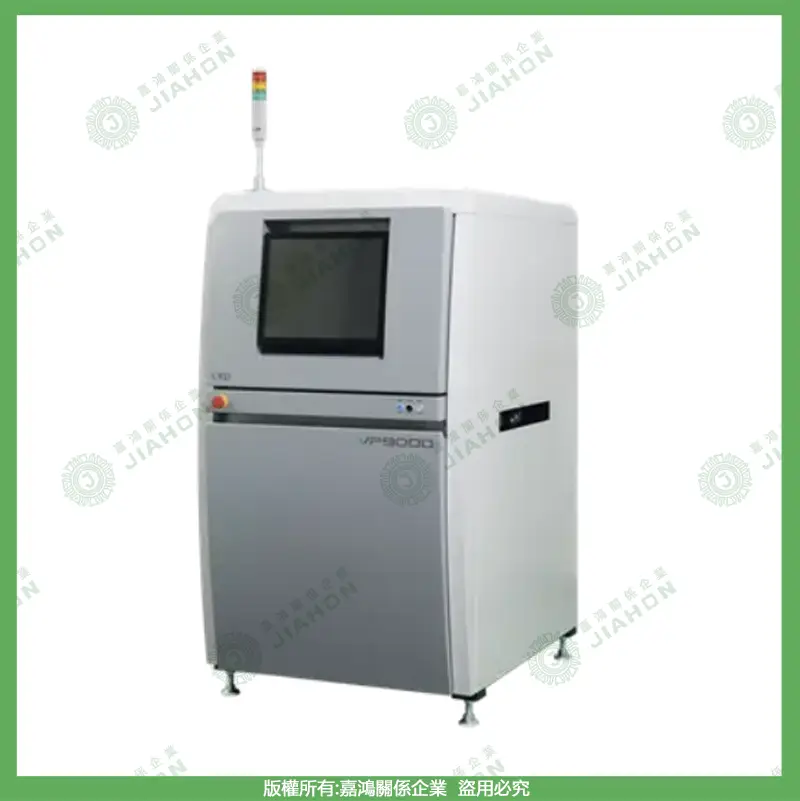
評估不能只看型錄。實測條件:設備 CKD VP5200,配備 5 µm/2.5 µm 鏡頭,測試比例 1:10,共檢測 34,243 個焊盤(pads)。
| 單次檢測時間 | 15 秒(含上下料) |
| 全 Strip 推算 | 15 秒 × 10 = 150 秒,符合目標 |
| 重複性測試 | 單一樣品連續檢測 30 次,標準差(STDEV)極低 |
重複性這項要特別看。標準差極低代表設備重複檢測同一物體時能給出高度一致的結果——量測系統自己不能是變異來源,否則後面的判定全部沒有意義。效率與穩定性兩項都過,才建議導入。
四、投資回收怎麼估
SPI 的效益不是「抓到幾片不良」,而是良率。估法很單純,三個數字就夠:
- 先抓年產值(年產量 × 單位產值)
- 設定良率提升幅度的情境,例如 +0.5% 與 +1%,各自乘上年產值得到年節省金額
- 設備總投資 ÷ 年節省金額 = 回收年數
實務上良率每提升 0.5%,回收年數大約就對折。這個算法的好處是把討論從「設備很貴」拉回到「不裝的話每年漏掉多少」——後者才是真正在流失的成本。實際數字依各廠產量與產品單價而異,可依此架構代入試算。
五、結論與後續
- 錫膏體積異常是 RPN 最高的風險項,須優先處理
- 大量生產下檢測週期須嚴格控制在 150 秒以內
- SPI 從源頭減少缺陷產生,而非事後挑揀
- 後續導入高規格工業電腦以支撐資料量,朝 100% 全檢 推進,持續降低人工依賴
關於本文件
本文整理自嘉鴻工程部 SPI 設備評估紀錄,已移除客戶產能、產值與商務條件,僅保留評估方法、風險分析架構與實機實測數據。
標準出處
本文引用之規範,請以各發布機構之最新版本為準。
- IPC J-STD-001《Requirements for Soldered Electrical and Electronic Assemblies》
發布機構:Global Electronics Association(原 IPC) - IPC-A-610《Acceptability of Electronic Assemblies》
發布機構:Global Electronics Association(原 IPC)
