爐溫測試儀怎麼選:Wickon、KIC、DATAPAQ 規格對照
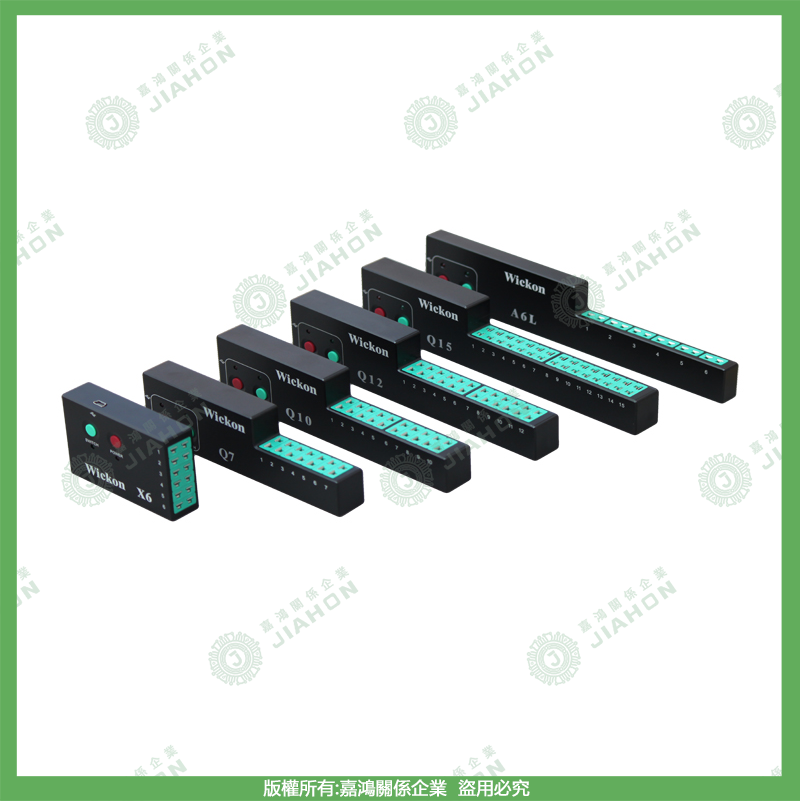
回焊爐與波峰焊的溫度曲線量測,市場上常見的是德國 Wickon、美國 KIC、英國 DATAPAQ 三個品牌。三者的精確度其實相同,差別在解析度、記憶體、採樣速度、啟動方式與斷電保護——而這些差別會不會影響您,完全取決於您的量測情境。這一頁把三家的原廠標示規格並排列出,並說明每一項規格在什麼情況下才真的重要。
一、三家規格並排
| 項目 | Wickon(德國) | KIC(美國) | DATAPAQ(英國) |
|---|---|---|---|
| 記憶體容量 | 4,000,000 點 | 224,640 點 | 216,000 點 |
| 精確度 | ±0.5 °C | ±0.5 °C | ±0.5 °C |
| 解析度 | 0.01 °C | 0.1 °C | 0.1 °C |
| 量測範圍 | −200 ~ 1370 °C | −150 ~ 1050 °C | −200 ~ 1250 °C |
| 採樣速率(最高) | 20 次/秒 | 10 次/秒 | 10 次/秒 |
| 工作電壓 | DC 3.7~4 V | DC 6.7~9 V | DC 3.6~4 V |
| 電池 | 可充電鋰電池 850 mAh | 9V 電池/3 號電池 | 可充電鎳氫電池 600 mAh |
| 耗電(原廠標示) | ≤5 mAh | ≤90 mAh | ≤30 mAh |
| 機體內部最高工作溫度 | 105 °C | 110 °C | 85 °C |
| 主機尺寸(十通道) | 178 × 45 × 20 mm | 260 × 115.3 × 20 mm | 221 × 60 × 20 mm |
| 隔熱盒尺寸 | 220 × 75 × 35 mm | 245 × 85 × 36 mm | 330 × 95 × 36 mm |
| 啟動方式 | 空氣啟動/開關啟動/時長啟動,三選一 | 空氣啟動 | 開關啟動 |
| 連續測試儲存 | 可連續測 24 組後再分組讀取 | 單組 | 單組 |
| 斷電保護 | FLASH 記憶體晶片,斷電不遺失 | 無 | 無 |
| PWI 製程能力分析 | 軟體具備 | 軟體具備 | 無 |
二、哪一項規格對您才是重點
三家的精確度都是 ±0.5 °C,所以「準不準」不是選型的分水嶺。真正會造成差異的是下面幾項,請對照貴廠的實際情境判斷。
- 解析度 0.01 °C 與 0.1 °C:若您要抓的是峰值溫度、液相線以上時間(TAL)這類指標,0.1 °C 完全足夠。只有在做製程窗口極窄的產品、或要觀察細微的溫升斜率變化時,0.01 °C 才有意義。
- 記憶體容量:容量決定「單次能錄多久、錄幾組」。一般單爐單次量測用不到四百萬點;真正吃容量的是連續量測多條線、或長時間高頻率採樣。
- 採樣速率 20 次/秒 與 10 次/秒:回焊爐的升溫速率通常以每秒零點幾度計,10 次/秒已能完整還原曲線。高採樣率的實益在波峰焊接觸瞬間、或需要捕捉極短時間熱衝擊的場合。
- 機體內部最高工作溫度:這決定隔熱盒能撐多久。爐溫愈高、鏈速愈慢,機體內部承受的熱負荷愈大。若您的爐子峰值溫度高或爐長很長,這一項要先確認。
- 斷電保護:若您常做長時間或連續多組量測,量到一半沒電就全部重來的代價很高。有 FLASH 斷電保護的機種在這種情境下差別明顯;單組量測則影響不大。
- 啟動方式:空氣啟動適合直接推進爐、不方便按開關的情境;開關啟動適合手動控制起算點;時長啟動適合排定時間自動起算。這一項純粹看現場作業習慣,沒有優劣。
- 主機與隔熱盒尺寸:尺寸直接決定能不能過得去。網帶或鏈條的可通過高度、爐口高度、治具與板材的間距,都要先量過再決定。這是選型時最常被忽略、卻最容易當場卡住的一項。
- PWI 製程能力分析:PWI(Process Window Index)把量測結果換算成「距離製程窗口邊界還有多少餘裕」的單一數字。若貴廠要做製程能力的長期趨勢管理或提供客戶稽核佐證,軟體內建 PWI 會省下大量手工換算。
三、波峰焊要不要一起考量
回焊爐與波峰焊的量測條件不同:波峰焊會接觸熔融錫液,對隔熱盒的密封與耐熱要求更嚴,量測範圍上限也要更高。若貴廠兩種製程都有、又希望共用一套設備,選型時請把波峰焊的條件一併提出,不要只用回焊爐的條件試算。
四、規格書以外還要確認的事
- 測溫線與量測結果的關係:同一台儀器搭不同型號、不同線徑的測溫線,量到的曲線會不一樣。選儀器的同時要一併確認測溫線規格與固定方式。
- 校驗與追溯:客戶稽核通常會要求量測設備具備可追溯的校驗紀錄。採購前先確認原廠或代理商是否提供校驗服務與週期。
- 軟體授權與相容性:確認軟體授權方式(單機/多機)、支援的作業系統版本,以及匯出格式能否接進貴廠現有的 SPC 或 MES 系統。
- 耗材與備品供應:隔熱盒的隔熱棉、測溫線、電池都是消耗品。長期持有成本往往不在機器本體,而在這些備品的取得性與更換週期。
量完之後怎麼看:5 個數字與 PWI 的關係
儀器把曲線量出來之後,要看的是 5 個數字:升溫斜率、浸潤、液相線以上時間(TAL)、峰值溫度與冷卻斜率,逐項對照錫膏原廠資料表與元件規格。判讀方式與對照表見〈爐溫量測的熱電偶怎麼固定〉第七節「Reflow Profile 怎麼看」。
儀器軟體若有 PWI(製程窗口指數),就是把這些項目換算成「落在製程窗口的哪個位置」。PWI 由量到的曲線算出來,所以熱電偶固定方式不一致時,PWI 也會跟著不準,先把固定方式標準化,再看 PWI。
常見問題
三家的精確度都是 ±0.5 °C,那解析度的差別還重要嗎?
精確度是「量到的值離真值有多近」,解析度是「儀器能分辨到多小的差」。精確度都是 ±0.5 °C 的情況下,0.01 °C 的解析度不會讓量測結果更準,但能讓曲線的細微變化看得更清楚。對大多數回焊製程來說 0.1 °C 已經足夠;製程窗口極窄、或要研究升溫斜率時才需要更高解析度。
PWI 是什麼?沒有 PWI 功能就不能用嗎?
PWI 是 Process Window Index,把量測到的曲線與製程窗口上下限比較,換算成一個百分比數字:低於 100% 代表在窗口內,數字愈小餘裕愈大。沒有內建 PWI 也可以自己用試算表換算,只是每次都要手工做;若要做長期趨勢管理或提供客戶稽核佐證,軟體內建會省很多事。
選型時最容易出錯的是哪一項?
尺寸。規格表上的數字大家都會看,但實際會卡住的是「隔熱盒加上治具之後,還過不過得去」。建議在下單前先量爐口與網帶的可通過高度,並把治具厚度一起算進去。
內部最高工作溫度 85 °C 和 105 °C 差在哪?
差在隔熱盒能撐多久。機體本身不能超過這個溫度,隔熱盒的作用就是在通過爐子的這段時間裡把熱擋住。爐子峰值溫度愈高、爐身愈長、鏈速愈慢,熱負荷就愈大。若貴廠的爐子屬於高溫長爐,這一項要先確認能不能撐過整段行程。
嘉鴻供應哪些品牌?
Wickon 與 KIC 都有供應,含主機、隔熱盒與測溫線。若您已經有機器、只需要補測溫線或隔熱盒耗材,也可以單獨詢問。
標準出處
本文引用之規範,請以各發布機構之最新版本為準。
- IPC J-STD-001《Requirements for Soldered Electrical and Electronic Assemblies》
發布機構:Global Electronics Association(原 IPC) - IPC-A-610《Acceptability of Electronic Assemblies》
發布機構:Global Electronics Association(原 IPC)
延伸閱讀
量測前後的相關主題,這幾篇一起看更完整。
相關商品
文中提到的品項,嘉鴻都供應。
From:嘉鴻工程部