
AOI 報了不良怎麼查:先對位置、再分真假、之後往上游找原因 – 嘉鴻來幫忙
AOI 報出不良只是起點:要先確認它指的是板上哪一個位置,再確認是真缺陷還是誤報,接著才回頭查是哪一站造成的。前兩步沒做好,後面查的可能只是假訊號。
先交代資料的來源與限制:本文引用的是我們參考之前的舊資料,包括 2012 年一份保險絲焊錫未濕潤的分析報告(含 AOI 過度判定的紀錄)、2010 年一份 AOI 試用評估與四份重複測試資料、一份 AOI 判讀方式的說明、2014 年一份週報,以及 2009 年向置件機廠商提出的待改進清單。公司、下游、人名、料號、機型都不寫;資料年代久、機台與產品各不相同,我們借用的是「AOI 報不良之後怎麼處理」,不是哪個數字的標準值。公開資料我們讀了 IPC 兩份標準的前幾頁與一篇業界雜誌文章;讀到哪裡、沒讀到哪裡,寫在文末。
一、案例:AOI 有報,真正的不良還是跟著出貨
問:這個案例發生了什麼事?
答:AOI 抓得到缺陷,問題出在「報出來之後」,人工把位置轉到板子上時出了差錯。2012 年這份報告的起點是下游回報電性不良。透視影像與切片檢查顯示,明顯不良的樣品都是同一種元件(保險絲)焊錫未濕潤;把那顆保險絲重工後重測,結果通過,確認它就是電性不良的原因。
報告用 4M(材料、機器、人員、方法)逐項查。材料這一項,元件廠說這種保險絲的未濕潤約 10,000 dppm,其他電容都低於 300 dppm,懷疑錫面氧化較多。機器這一項寫的是:用樣品測,AOI 抓得到未濕潤,抓出率 100%;AOI 的程式設定偏向「過度判定」,沒有漏判。換句話說,機器沒有看漏。
方法這一項才是重點:這個產品一片板有 336 個單元,同一家工廠其他型式的卡片每片至多只有 48 個或 30 個;AOI 又是過度判定,一片板上要標記的位置更多。報告的推論(原文用的是「高度可能」,不是證實)是:作業員把紅色標記貼在錯的單元(其實是好的),真正壞的反而漏標;維修人員去檢查被標記的單元,什麼都沒發現,這片板就往下一站走了。
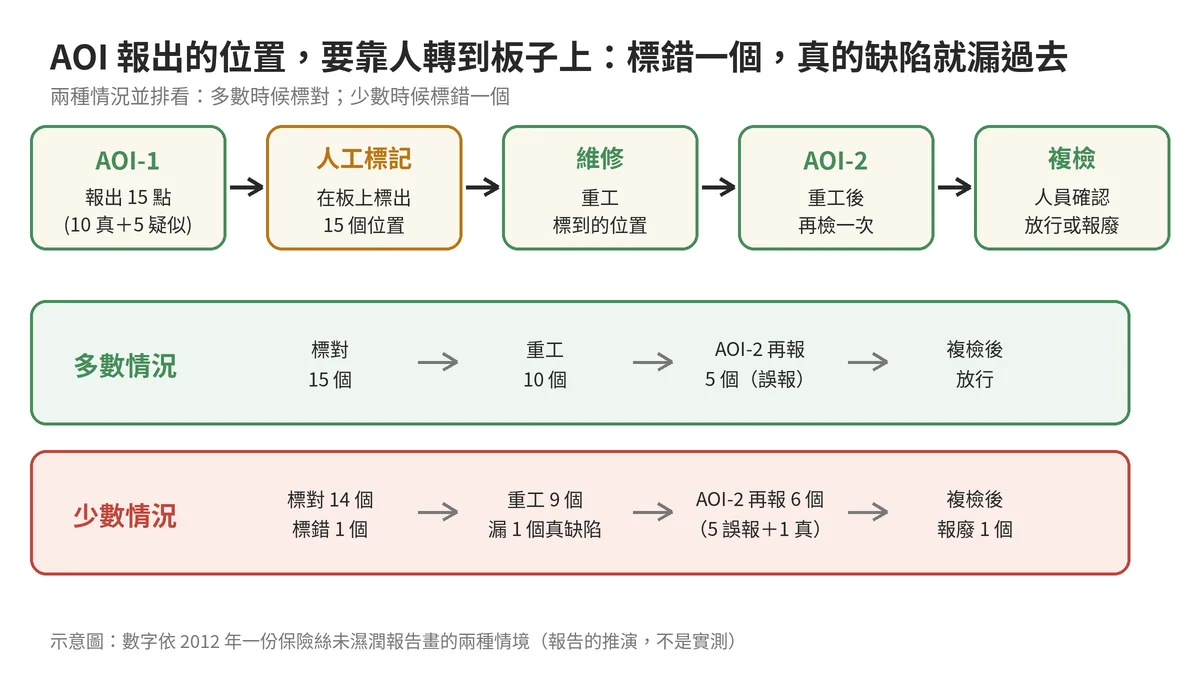
報告的對策有三個動作:做治具,讓作業員更容易確認不良單元的位置;在線上 AOI 的螢幕上加號碼尺規,與板上的號碼尺規對照;流程上加一道 AOI-2 與複檢,並更新流程卡;另外訓練作業員用新方法。
二、先講清楚「率」:誤判率有好幾種算法
問:「誤判」「過度判定」「漏判」各是什麼意思?
答:AOI 報有問題、實際沒問題,叫誤判(也叫誤報、過度判定,英文 false call、overkill);實際有問題、AOI 沒報,叫漏判(英文 escape、underkill)。這是本文的用法,各家用詞不完全一樣。
問:報誤判率,為什麼一定要寫分母?
答:分母不同,同一台機器可以看起來很好,也可以看起來很糟。我們手上有兩份舊資料,都叫「誤判」,算法完全不同:
| 項目 | 2010 年 AOI 試用評估 | 2012 年保險絲案例 |
|---|---|---|
| 叫法 | 誤判率(ppm)、平均誤判點數 | 過度判定率 |
| 分母 | 檢查的零件點數:529 片 × 每片 2,242 點 = 1,186,018 點 | 被 AOI 報出的單元數(過度判定的+真缺陷的) |
| 數字 | 1,069.97 ppm;每片平均 2.39 點 | 85.3%(122 ÷ 143);其他幾次 91.4%、94.1% |
| 我們的算術 | 1,069.97 ppm × 1,186,018 點 ≈ 1,269 點誤判(表上沒寫,是反推);1,269 ÷ 529 ≈ 2.4 點/片 | 143 = 122 + 21 個真缺陷(21 是報告同頁的數字) |
| 怎麼讀 | 每百萬個點約 1,070 個誤報,聽起來很少;但每片仍有約 2 到 3 個位置要人去看 | 每 100 個被報出的單元,約 85 個是誤報 |

這兩個數字不能互相比:機台、產品、年代都不同,連「點」怎麼算也不同。IPC 的標準對這件事有提醒。IPC-9261A《組裝製程中的 DPMO 與預估良率》(2006 年 10 月)把 DPMO 定義為缺陷數除以缺陷機會數、再乘以一百萬,並說明它不完全等於 PPM,因為「機會」在電子組裝裡有特別的算法(例如一個零件不論幾支腳都只算一個機會);它也提醒,標準假設檢驗效率是 100%,拿人工檢驗和自動視覺檢驗互相比較要小心。IPC-7912A《完成品的 DPMO》(2004 年 1 月)則提醒,不同廠商的指數互相比較要小心,因為組裝複雜度與資料量不同;它談的是完成品上被發現的缺陷,用來做基準比較,並不是拿來追蹤缺陷種類或帶動改善。所以我們只拿它們當「報比率要把分母講清楚」的依據,沒有要拿它們當 AOI 誤判率的門檻。
另外,2010 年那份試用評估表上,零件點數欄寫的是 2,242 個零件(Components),所以分母看起來是以零件計;它的算法是否照 IPC 的定義,我們沒有查證。
三、第一步:先對位置,AOI 說的是哪一個,人要找得到
問:AOI 報出的位置,怎麼確認人拿到的是同一個?
答:把「AOI 畫面上的位置」和「板子上的位置」當成兩份資料,要有辦法逐筆對照。保險絲案例就是這一步斷掉:一片 336 個單元,位置靠人從螢幕轉到板子上,標錯一個,真缺陷就漏過去,維修端還會得到「檢查了沒問題」的結論。報告的做法是加治具、加號碼尺規,讓位置有共同的座標。
另一份 2010 年的 AOI 試用比較表,列的規格項目裡有「NG 零件標記系統」,那台寫的是「無」,也就是機器不會自己在板上標出不良位置。那是另一台機器,不能推到保險絲案例用的機台上;但這個欄位在選型與驗收時值得問一次。
下面是我們的整理(不是原文,也不是標準):
- 連片板的單元多時,AOI 畫面和板子上要用同一套編號或座標;
- 維修端的回報不能只寫「沒問題」,要寫「看了哪個位置、看到什麼」;
- 維修端回報「沒發現」的時候,先確認標記的位置對不對,再決定它是不是誤報;
- 抽幾個被報出的位置,用顯微鏡對著位置看,確認「標記位置=AOI 位置」,把它變成可以查的事。
四、第二步:分真假,複判要留紀錄,也要防疲勞
問:誤報很多的時候,複判會出什麼問題?
答:真缺陷會被淹沒在誤報裡。一篇電子製造業雜誌的文章(SMT007:Realizing the Expectations of AOI,作者署名單位是一家公司,頁面沒寫它的業務;頁面顯示的日期無效,從內容提到無鉛製程與 0201 開始量產來看,我們推測是 2000 年代中期)寫到:誤報太多時,作業員在驗證時辨識力會下降,真正的缺陷難免漏掉;有的工廠作業員把 AOI 的參數放寬來減少警報,而不是依資料回頭調整製程;這樣累積的資料被誤報污染,對統計製程管制幾乎沒有用。這是一位作者的觀察,不是標準。
保險絲案例的數字也顯示,誤報不是偶發的一批:第一次試驗被報出 143 個單元、過度判定 85.3%;第二次試驗被報出 70 個、過度判定 91.4%,報告推測是保險絲表面狀況不穩定,影響了 AOI 的判斷;另一次(報告標題寫 3K sorting)用電表量測被報出的單元,找到 2 個真缺陷,過度判定 94.1%(由比率與 2 個真缺陷反推,約 34 個被報出、32 個是誤報,這是我們的算術,原文只寫比率與 2 個缺陷);其他兩種型式的卡片各兩批,過度判定率是 90.5%、84.2% 與 63.6%、83.3%。上面這七個數字換算起來,真缺陷佔被報出單元的比例從約 6% 到 36%,多半在一成上下;人要在大量假訊號裡找出少數真缺陷,風險就在這裡。案例對被報出的單元用顯微鏡逐一檢查,並用電表量電阻;流程上也加了 AOI-2 與複檢。
問:複判紀錄要留什麼?
答:位置、類型、結果、照片,而且結果要分三類。下面是我們的整理:
- 哪一批、哪一片、哪個位置,AOI 報的是什麼類型;
- 複判結果分三類:真缺陷、誤報、無法判(「無法判」不要直接算成誤報);
- 照片或畫面截圖的編號,以及複判的人與時間;
- 真缺陷再往下記:重工了沒有、AOI-2 再看的結果。
五、為什麼會誤報,AOI 自己穩不穩
問:焊點明明沒問題,AOI 為什麼會報?
答:因為它比的是影像的顏色與形狀,不是焊點本身。我們有一份內部的 AOI 判讀說明,講的就是保險絲未濕潤:AOI 以顏色比對檢查焊錫的爬升(圓角);圖上,爬升良好的焊點顯示藍色反光,未濕潤的顯示較淡的藍色;藍色來自焊錫上表面的反射,未濕潤時藍色變少,藍色不足就被報出。也就是說,凡是會改變反光顏色的東西,都可能讓好焊點被報出來。
| 可能改變顏色的因素 | 我們看到的說法 | 出處 |
|---|---|---|
| 焊錫量與爬升高度 | 顏色就是爬升高度的反映,爬升不足、藍色變淡就被報出 | 內部 AOI 判讀說明 |
| 元件表面狀態(氧化、鍍層) | 報告推測保險絲表面狀況不穩定,會影響 AOI 的判斷;元件廠懷疑錫面氧化較多 | 2012 年保險絲報告(推測) |
| 板溫、板翹 | 試用評估表列的條件:板子入機時溫度 40℃ 以下、板翹 2 mm 內;影像辨識方式寫「顏色參數比對」 | 2010 年試用評估表(廠商列的條件) |
| 焊料種類 | 換成無鉛焊料,焊點的反光與潤濕狀態都會變,程式要準備重編 | SMT007 文章(作者的觀察) |
同一篇 SMT007 文章還說,焊點的影像本來就不穩定、不容易重複,因此用 AOI 檢查焊點時,要在抓到缺陷與少誤報之間取平衡,原則是「保持簡單」;這是作者的建議,不是標準。
問:同一片板子重跑,AOI 報出的結果會一樣嗎?
答:2010 年的重複測試顯示,位置幾乎完全一樣,但有一組在第三次多報了 1 點。我們用「連片板號+零件名稱」逐點比對四份測試資料:第一組,兩片板各連續跑 10 次(我們的讀法:同一片板重複跑),一片 10 次都報 35 點、另一片 10 次都報 22 點,每一次報出的位置都完全相同。第二組,兩片板各跑 3 次:前兩次報出的位置完全相同(118 點與 80 點,和試用評估表寫的「已知不良點」118 與 80 吻合,評估表記載 AOI 全數檢出,各只測 1 片);第三次在同樣的位置之外,各多報了 1 個位置(119 點與 81 點)。多報的那 1 點是真缺陷、還是誤報,我們沒有查到。
為什麼要看重複性?要先確定同一片板重跑結果一致,才能把「不同板子之間的差異」當成製程在變動,而不是量測在變動。這是本文的整理,不是原文的結論。
六、AOI 沒報,下游卻發現了:漏判怎麼查
問:AOI 沒報、下游才發現不良,怎麼查?
答:先分成兩層看:缺陷是怎麼來的,以及 AOI 為什麼沒看到。2014 年一份週報記了這樣一件事:下游回報兩片極性相反。週報寫了兩點:來源是捲帶(原文寫「來自捲帶」),以及 AOI 因為零件上的第 1 腳標記不明顯,沒辦法有效檢出。原文另有一句「上機時應該沒問題」,我們沒有完全讀懂,所以不展開。
這個例子可以拆成兩個問題:第一層,極性反是在哪一站造成的(捲帶裡的方向、上料、置件資料);第二層,AOI 靠什麼判斷極性(零件上的標記看得清楚嗎)。第二層查清楚了,才知道該不該另外補一道檢查。AOI 看不到的缺陷有哪些類型,可以先看站上這一篇:AOI 設在哪裡:爐前還是爐後、2D 還是 3D。
記錄時還有一個細節。IPC-9261A 要求缺陷記在「發現它的那一站」,並說明即使更早有一個沒被發現的缺陷造成了後面的缺陷,也照這樣記;同時,缺陷要歸到合適的製程步驟。這個做法可以直接拿來用:漏判的缺陷會在下游被發現,記錄時記在發現的站,另外再記一欄「應該在哪一站被擋住」。
七、第三步:往上游反查,把「發現的站」和「造成的站」分開記
問:確認是真缺陷之後,怎麼找出是哪一站造成的?
答:先把缺陷歸類,再依缺陷種類逐站排除,一次只改一件事。SMT007 那篇文章的看法是:AOI 見效快的用法,是當成改善良率的回饋工具;現實中很多人只是把缺陷「檢」出去,資料被誤報污染,對統計製程管制幾乎沒用。這也是前兩步(對位置、分真假)要先做好的原因。

保險絲案例是一個完整的例子,它依序查了這幾層(數字都是那顆元件、那條線的,不是通用規格):
| 層次 | 報告查到、做了什麼 |
|---|---|
| 材料 | 元件廠說這種保險絲的未濕潤約 10,000 dppm,其他電容都低於 300 dppm;懷疑錫面氧化較多,建議改善存放環境 |
| 錫膏量 | 暫時對策是加大鋼板開孔,多一點錫膏、多一點助焊劑,可以去掉更多錫面氧化物;改完降到 800 dppm 以下,2012 年 11 月完成 |
| 爐溫 | 依下游的要求,做錫膏厚度與爐溫曲線兩個因子的 DOE;報告列的曲線目標:150~200℃ 約 80 ± 10 秒、220℃ 以上約 60 ± 10 秒 |
| 首件 | 在首件記錄表加專案:錫膏厚度 0.1 ± 0.02 mm、爐溫峰值 240 ± 7.5℃ |
| 檢查流程 | 加 AOI-2 與複檢,加治具與號碼尺規,更新流程卡(見第一節) |
要把 AOI 的資料變成這樣的線索,2009 年我們向置件機廠商提出的待改進清單裡,有三項就是這個方向:一,AOI 每天累積前 1 到 5 名的缺陷,並連到置件機,讓工程師知道哪個飛達或吸嘴的取件錯誤、立碑比較多;二,良率用移動平均監控,低於 99.2% 時由 AOI 標出,並附一張摘要表(哪台機、哪個零件、吸嘴、飛達、第 1 名缺陷與缺陷百分比);三,讓 AOI 把問題彙整後自動回饋給置件機或印刷機去調整,廠商的答覆是「很難做到」。我們不知道後來有沒有做出來,這裡只是借它看「資料要連到哪裡」。
各種缺陷往上游查哪一站,可以接著看站上這幾篇:錫膏印刷出問題看 錫膏印刷不良怎麼排查;置件相關看 飛達送料不良、卡料怎麼排查 與 吸嘴吸取不良、拋料怎麼辦;回焊之後的缺陷看 回焊焊接不良怎麼查。
八、送出報告或驗收之前,自己先問 8 個問題
| # | 問題 |
|---|---|
| 1 | 誤判率有寫分母嗎(每片、每個檢查點、每個被報出的單元)? |
| 2 | 被報出的位置,AOI 畫面和板子上用同一套編號或座標嗎? |
| 3 | 維修端回報有沒有寫「看了哪裡、看到什麼」,而不只是「沒問題」? |
| 4 | 複判結果有沒有分「真缺陷、誤報、無法判」三類? |
| 5 | 同一片板重跑,結果一致嗎? |
| 6 | 誤報較多的是哪幾種缺陷、哪幾個位置?(先排前幾名,再決定怎麼調) |
| 7 | AOI 看不到的缺陷(標記不明顯、被擋住)有沒有另外補檢查? |
| 8 | 改了參數或製程之後,有沒有留對照、再看一段時間?有沒有只因為嫌警報多就把標準放寬? |
九、AOI 報不良時,先查什麼
問:手上有一批 AOI 報出來的不良,第一步做什麼?
答:先別急著改爐溫或鋼板,先把位置與真假弄清楚。依序做這幾件事:
- 看是整片都有,還是同一個位置反覆出現;
- 對位置:板上標的位置和 AOI 畫面是不是同一個(見第三節);
- 複判並留紀錄:真缺陷、誤報、無法判(見第四節);
- 歸類:同一種缺陷、同一個位置有沒有集中;
- 往上游:依缺陷種類查印刷、置件、回焊與材料(見第七節);
- 改一件事,留對照,再看一段時間。
還沒決定 AOI 要放在哪一站,可以看 AOI 設在哪裡;AOI 以外還要搭哪些測試,可以看 PCBA 測試怎麼搭。
這篇文章的限制
公開資料:IPC-7912A 與 IPC-9261A,我們只讀得到網站上公開的前 3 頁(封面、目錄、概要與定義),沒有讀到各缺陷「機會數」的算法與附錄,也沒有讀 IPC-A-610 或 J-STD-001 的缺陷條文。SMT007 那篇文章日期不明、作者單位頁面沒寫業務,內容是作者的觀察,不是標準。另一篇談 AOI 與置件機閉環回饋的 SMT007 文章我們也讀過,因日期與單位同樣不明,沒有引用。
內部資料:機台、型號與年代(2009 到 2014 年)各不相同,數字只屬於那些案例。1,269 點、約 34 個與 32 個單元是我們的反推;保險絲案例的「位置標錯」是報告的推論,不是證實;我們沒有確認案例用的 AOI 有沒有自動標記功能;2014 年週報有一句沒讀懂;也不知道這些案例後來有沒有再發。第三、四節的清單、第六節的記錄方式與第八節的 8 個問題,是本文的整理,不是原文,也不是標準。
常見問題
AOI 的誤判和漏判是什麼意思?
誤判是 AOI 報有問題、實際沒問題,也叫誤報、過度判定(false call、overkill);漏判是實際有問題、AOI 沒報,英文是 escape 或 underkill。各家用詞不完全一樣,報數字時要說清楚指的是哪一種、分母是什麼。
AOI 誤判率多少才算正常?
我們讀到的公開資料沒有給一個通用的門檻。手上兩份內部舊資料,一份是每百萬個檢查點約 1,070 個誤報,另一份是被報出的單元裡有 85.3% 是誤報,機台、產品與算法都不同,不能互相比。比較實際的做法是先寫清楚分母,再和下游或自己的歷史資料比,並看誤報有沒有讓複判的人漏掉真缺陷。
AOI 報了很多不良,維修卻都說沒問題,怎麼辦?
先確認位置對不對。保險絲案例的推論是:板上的標記貼在錯的單元,維修人員看的是好的,真正壞的反而沒被看到。先用顯微鏡對著被報出的位置確認,再決定它是不是誤報;維修回報也要寫「看了哪裡、看到什麼」。
AOI 的 ppm 和 IPC 的 DPMO 一樣嗎?
不完全一樣。IPC-9261A 把 DPMO 定義為缺陷數除以缺陷機會數再乘以一百萬,並說明它不嚴格等於 PPM,因為「機會」在電子組裝有特別的算法,例如一個零件不論幾支腳都只算一個機會。AOI 設備資料上的 ppm 用什麼當分母,要看那份資料怎麼定義。
AOI 為什麼會把沒問題的焊點判成不良?
因為它比的是影像的顏色與形狀。我們的內部說明寫到,AOI 以顏色比對焊錫的爬升,爬升良好的焊點顯示藍色反光,未濕潤的藍色較淡;元件表面狀態、焊錫量、板溫、板翹、焊料種類,都可能影響判斷。判斷標準要依產品與製程調整,並留下調整紀錄。
同一片板子重跑,AOI 的結果會一樣嗎?
2010 年的重複測試中,兩片板各跑 10 次,每次報出的位置都相同;另兩片各跑 3 次,第三次各多報了 1 個位置。所以大致穩定,但不是每次都完全一樣。要用 AOI 資料看製程變動之前,先確認同一片板重跑的結果一致。
AOI 可以自動把結果回饋給置件機嗎?
概念上可以,實際上要看設備。2009 年我們向置件機廠商提出自動回饋的需求,廠商的答覆是很難做到;後來有沒有做出來,我們不知道。比較容易起步的做法(這是我們的建議),是先讓 AOI 每天累積前幾名缺陷,並連到飛達與吸嘴,讓工程師依資料手動調整。
AOI 漏掉極性反的零件,怎麼查?
分兩層查:極性反是在哪一站造成的(捲帶裡的方向、上料、置件資料),以及 AOI 為什麼沒看到。2014 年一份週報的例子寫,AOI 因為零件上第 1 腳的標記不明顯,無法有效檢出,來源是捲帶。標記不明顯的零件,要另外補一道檢查。
有類似問題嗎?寫信給嘉鴻,看看是否有配套方案。我們提供線上快速諮詢,多一個一起討論的對象,會盡量參與把問題解決。