
直通率 FPY 怎麼算:一次通過率、總良率與重工的差別,從分清名詞、逐站相乘、看重測、找墊底站到統一口徑的 5 個階段 – 嘉鴻來幫忙
直通率(FPY,first pass yield)是「第一次就通過」的比例:投入件數減掉不良件數,再除以投入件數;重測、重工、報廢過的,都算沒通過。總良率則是「終究有通過」的比例,重測救回來的也算。兩個數字差得越多,代表後面默默做的重測與重工越多。只看總良率,看不到這些。
先交代資料的來源與限制:本文的內部資料是我們手上的舊資料,包括幾份 2010 到 2014 年的測試與貼裝良率紀錄、月度良率彙總、量產追蹤表與失效碼統計;公司、人名、料號、機型都不寫,數字只取到約略的範圍。文中的算例(1,000 件、五站相乘)是為了說明而假設的數字,不是任何一條產線的資料。外部資料我們逐個打開讀過,讀到什麼、沒讀到什麼,寫在結尾的「這篇文章的限制」。
一、先分清三個數字:直通率、總良率、整體直通率
問:直通率和良率差在哪?
答:差在重測與重工算不算。直通率不算,總良率算。美國品質學會(ASQ)詞彙表對 FPY 的說法是:沒有被報廢、重工、重測、退回或送去離線修理,就直接通過製程的比例,算法是(投入件數 − 不良件數)÷ 投入件數,也叫 quality rate(ASQ 品質詞彙表)。「總良率」沒有統一的標準定義,一般指整體通過的比例,各家算法不一樣,所以報告上寫「良率」兩個字時,要先問它是哪一種。
| 名稱 | 怎麼算 | 重測、重工後才通過的算不算 | 看得到什麼 |
|---|---|---|---|
| 直通率(FPY) | 一站:(投入 − 不良)÷ 投入 | 不算 | 這一站第一次就做對的比例 |
| 總良率 | 整體通過的件數 ÷ 投入件數 | 算 | 末批出貨的比例,看不出中間修了多少 |
| 整體直通率(RTY,rolled throughput yield) | 各站直通率相乘 | 不算 | 一件從頭到尾一次都沒出錯的比例 |
問:重工之後再回到前面站別的件,在後面的站算直通嗎?
答:看您算哪一個數字,口徑要先寫清楚。整條線的整體直通率(RTY):不算,一件出錯過一次就算失敗(iSixSigma 的說法)。單站直通率:看該站「第一次進站」有沒有過,重工件後來在別站第一次就過,在那一站算不算,ASQ 與 iSixSigma 都沒有規定,要自己定;我們的建議是同一件只算第一次進站,因為重工件回到前站又走一次,如果投入數把它又算一次,分母會被灌大,數字會變好看。這是我們的建議,不是標準。
二、怎麼算:單站、逐站相乘,以及它和 DPMO 的不同
問:單站直通率怎麼算?
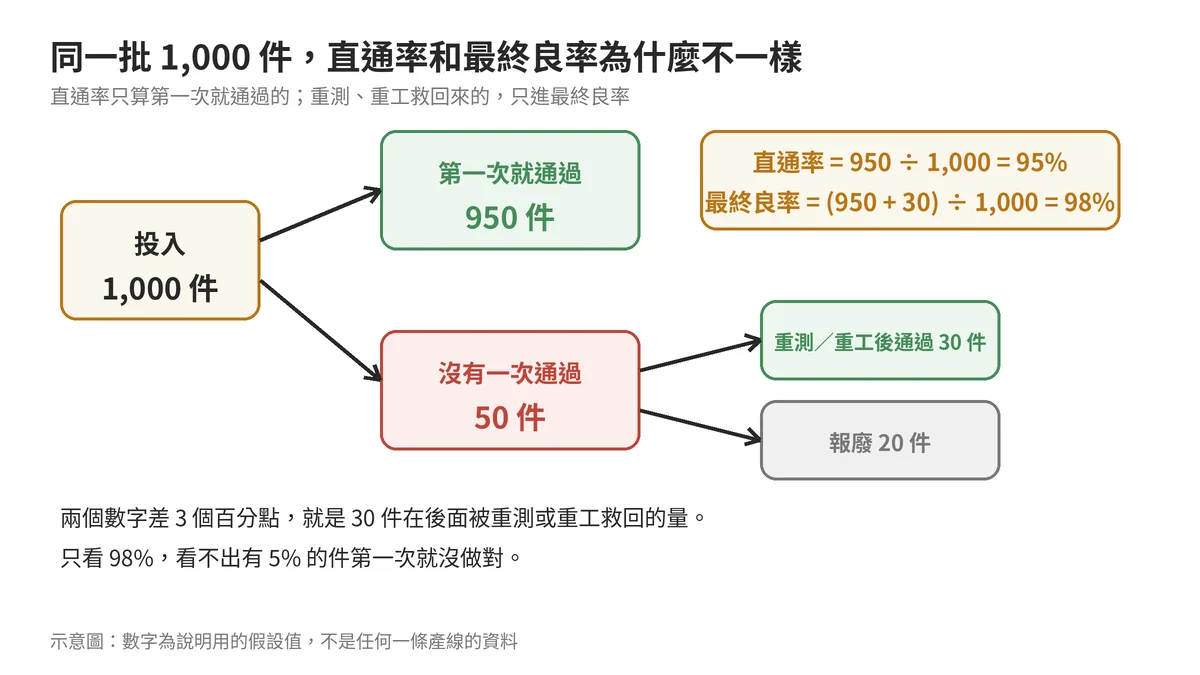
答:用一個算例看較快:一站投入 1,000 件,第一次就通過 950 件,其餘 50 件進入重測或重工,其中 30 件後來通過、20 件報廢。直通率 = 950 ÷ 1,000 = 95%;總良率 =(950 + 30)÷ 1,000 = 98%。兩個數字差 3 個百分點,就是 30 件在後面被救回的量。(假設數字,用來說明算法。)
問:整條線的直通率怎麼算?
答:每一站的直通率相乘。iSixSigma 的詞條用四站、每站第一次通過率 85% 當例子:0.85 連乘四次約 52.2%,每 100 件只有約 52 件從頭到尾一次都沒出錯(iSixSigma:Rolled Throughput Yield)。同一頁也指出,一件只要出錯一次就算失敗,修好也一樣;整條線的總良率接近 100%、整體直通率卻很低,就是重工很多的訊號。
| 站別(算例) | 這一站直通率 | 走到這一站為止的累計 |
|---|---|---|
| 印刷後檢查 | 99% | 99.0% |
| 置件後檢查 | 98% | 97.0% |
| 回焊後 AOI | 97% | 94.1% |
| 功能測試 | 96% | 90.3% |
| 外觀檢查 | 99% | 89.4% |

相乘是簡化的估計。ASQ 期刊《Quality Engineering》2001 年 Graves 一篇文章的摘要提到,六標準差通常用缺陷數的 Poisson 模型來估 RTY,總製程良率(total process yield)則用二項分配的缺陷數;如果中間有平行的報廢路徑,各條路徑處理的件數不同,RTY 就不嚴格等於「件」的比例,但仍然是有用的指標(ASQ:Six Sigma Rolled Throughput Yield,我們只讀得到摘要)。實務上,先把「每一站第一次通過的比例」都量出來,比選哪個公式更重要。
問:DPMO 和直通率是同一件事嗎?
答:不是。直通率數「件」,DPMO 數「缺陷」。一片板子上有 3 個缺陷,直通率只算 1 片沒通過;DPMO 會算 3 個缺陷,再除以這片板子的缺陷機會數(元件、置件、焊點、組裝各自有機會數)。IPC 把兩種用途分開:IPC-9261A《In-Process DPMO and Estimated Yield for PCAs》(2006 年 10 月)管製程中各站,目錄列有「估計良率」一章;IPC-7912A《End-Item DPMO for Printed Circuit Board Assemblies》(2004 年 1 月)只管完成品,目的是做標竿比較,不是追蹤缺陷或矯正(IPC-9261A 公開目錄、IPC-7912A 公開目錄)。Circuits Assembly 2008 年一篇文章則談到,怎麼把 DPMO 和重工時間、報廢、測試成本連起來,並用管制圖看製程有沒有穩定(Circuits Assembly,2008)。要看哪一站的件做得好不好,用直通率;要跨產品、跨板子大小比較缺陷多寡,用 DPMO。
三、看出藏在總良率後面的重測與重工
問:總良率已經 99% 以上,還需要看直通率嗎?
答:需要。總良率看不到有多少件是靠重測、重工救回來的。我們讀到的一份測試良率紀錄,逐批表每批大約 600 件:首次通過約 88% 到 99%,重測後總通過約 96% 到 100%;另有一頁彙總(5 張工單、約 4.5 萬件),總良率約 99.6%,件數與逐批表不同,不是同一批件的彙總。只看末尾那個數字,看不出有些批第一次沒過的比例接近一成、靠重測救回。那份文件沒有寫首測沒過的原因,失敗碼的欄位與長條圖也只記重測後仍失敗的件,沒有寫重測救回的是哪些項目——所以救回了什麼,資料裡就是看不到。

另外兩份資料說明「總良率」其實有很多種算法:
- 老化測試紀錄:三組樣品「第一天跑的那一批」良率約 78%、78%、88%(只占各組件數的一部分,整組的第一次通過率檔案算不出來),反覆在不同溫度重測後,累計的總良率約 90%、97.5%、96%。累計值和第一天的數字是兩個東西;65 ℃ 的幾個數字從 21% 到 95.4%,各列的件數與是否重測都不同,不能直接比,原檔也沒有結論。有一個失敗碼出現很多次,備註寫「可能為 HUB 問題」,扣掉它之後良率約 94%,這個猜測沒有驗證。
- 量產追蹤表:每批在各站的投入、產出、良率與放行或保留列在一起,後段測試站較低,平均約 92%、各批約 84% 到 99%。有些批的備註寫「略過序號類失敗後重算」,重算的良率落在 94% 到 100%。文件沒有交代這些件後來補寫了還是報廢,也沒有寫序號類失敗的根因。
問:「扣掉某個失敗碼後重算」可以當成良率嗎?
答:可以參考,但要和原本的數字分開寫,不能取代它。扣掉之後的數字回答的是「如果沒有這個問題會多好」,不是「實際做出來多少」。這份追蹤表的寫法至少把「重算」寫在備註,讓人看得出口徑變了。ASQ 在 2025 年《Quality Management Journal》的一篇個案論文摘要裡,用 RTY 找出一個食品加工廠原本沒被辨識的重工流程(摘要也沒有交代各站數字,我們沒讀到全文,也不是電子業的案例),提醒的是同一件事:重工不一定會自己出現在報表上。
四、找出墊底的那一站,再分清是製程還是測試
問:直通率墊底的那一站,就是問題較多的製程嗎?
答:不一定。要先分清它的失敗碼屬於哪一類。我們讀到的資料有這幾種情況:
若墊底的那一站落在錫膏印刷,可先看SPI 導入評估;換線後的首件確認可參考SMT 首件檢測儀 JHFAIS-G2。
| 資料 | 它看到什麼 | 它沒寫什麼 |
|---|---|---|
| 月度良率彙總 | 前段各站的良率都只寫「1」、沒有件數;後段測試站約 97.9%、外觀檢查站約 99.9%;原檔寫兩站相乘約 97.2%,但 97.9% × 99.9% 實際約 97.8%(原檔自己乘錯了);測試失敗碼前兩項累計約 83% | 沒查原因、沒寫失敗碼代表什麼;前段只寫 1 沒有件數,不能由此判斷沒有不良 |
| 工程樣品良率表 | 貼裝、AOI、分板都是 100%,損失集中在後段一個測試站(某一款約 55%、另一款約 78%) | 同一份資料有早晚兩個版本,兩版的損失分布不同,不能判斷哪個是終版;備註的意思也沒說明 |
| 測試不良依失敗碼統計 | 某模組每月測試良率都在 98% 以上,逐批前三名失敗碼多半落在同四個碼,文件註明這四個碼是接觸不良造成(原檔用語「頂針」) | 7 月那批偏高的是另列的一個碼(編號和其中一個碼只差尾碼),8 月各批偏高的碼不同,9 月又回到前面那幾個碼;沒有對策、沒有結論 |
| 十個月的失效碼統計 | 前幾名占全部不良九成以上;用 X-ray 抽樣,貼裝(SMT)相關的很少,其中一個名次靠前的碼註明貼裝(SMT)相關不到 15%;原檔註明這幾個碼是接觸不良(原檔用語「頂針」)導致機台報出的 | 其中一個碼成因不明、另一個只寫了零件名稱 |
這幾份資料給的啟示是:測試站的直通率低,有可能是治具的探針接觸,不是焊接。處理順序是先分辨失敗碼屬於接觸還是焊接,再決定要不要動製程。這是我們從這幾份資料整理的判斷,不是標準。另外要提醒:X-ray 看不出差異,不等於焊接沒有問題。
問:要有哪些資料,才有辦法從直通率往下找?
答:每一站都要有「投入、第一次通過、第一次沒過、重測後通過、報廢」的件數,再加上第一次沒過的失敗碼。我們讀到的資料常見的缺口,正好是這兩樣:只記總良率,或只記重測後仍失敗的碼。找到墊底的那一站之後,接下來怎麼查,可以接著看PCBA 測試怎麼搭(各站抓什麼、漏什麼)、回焊焊接不良怎麼查與8D 報告怎麼寫。整條線瓶頸是哪一站,則在SMT 產線瓶頸在哪;直通率墊底的站,不一定也是瓶頸站。
五、統一口徑,寫進作業文件
問:每條線、每個人算的直通率都不一樣,怎麼辦?
答:把口徑寫成一頁,下面這幾項先講清楚,再來比數字。以下是我們的建議,不是標準,右欄是我們在舊資料裡看到的情況:
| 要寫清楚的事 | 建議寫法 | 我們讀到的情況 |
|---|---|---|
| 分母 | 每一站只算「第一次進站」的件數,重工件回來不重複算 | 追蹤表每一站有自己的投入與產出 |
| 重測算不算 | 直通率不算;另外單獨記重測後通過的件數 | 測試紀錄只記重測後仍失敗的碼 |
| 報廢、保留 | 算沒通過,並註明是報廢還是保留 | 追蹤表有「放行或保留」欄,也有兩批備註烤箱未啟動、標保留 |
| 扣掉某類失敗再重算 | 另開一欄,標「重算」,不取代原數字 | 備註寫「略過序號類失敗後重算」 |
| 資料版本 | 標日期與版本,早晚兩版不並存 | 一份樣品良率表有早晚兩個版本,損失分布不同 |
| 件數與百分比 | 百分比旁一定寫投入、通過、不良的件數 | 月彙總的前段站只寫「1」,沒有件數 |
| 欄位名與數字 | 寫「通過率」或「不良率」前,確認公式 | 這是一般的提醒,我們手上的舊資料裡沒有找到對應的例子 |
問:多久看一次直通率?
答:我們手上的資料沒有講,下面是我們的想法:至少跟著批次看,並在每個月彙總時,把各站的直通率、總良率和第一次沒過的前三名失敗碼放在同一張表上。先分機種、分線別,再合併;合併之後看不出的差異,常常出現在分開的時候。
這篇文章的限制
公開資料:ASQ 品質詞彙表與 iSixSigma 的詞條,我們讀到網頁上的文字;ASQ 兩篇期刊文章(Graves,2001;Apte 等,2025)只讀得到摘要,全文要會員;IPC-9261A 與 IPC-7912A 只讀得到公開的目錄與簡介,沒有讀到計算公式與例題的內文,所以文中只說兩份標準管什麼、各自的用途,沒有寫它們的算法。Circuits Assembly 2008 年那篇我們只引用它的主題與觀點,沒有引用其中的案例數字。另外,ASQ 與 iSixSigma 的網站有時擋機器讀取,若您打不開連結,可再試一次。
內部資料:都是 2010 到 2014 年的特定產品文件,數字只屬於那些案例,而且只寫到約略的範圍;沒有逐筆核對每一批的數字。各文件對「良率」的定義我們沒辦法一份份確認,只能依表上的欄位名稱與算式理解。文件沒有寫原因的地方(首測沒過的原因、序號類失敗的根因、早晚兩版的差異),我們也沒有猜。第一節到第五節的整理與表格,是本文的歸納,不是原文,也不是標準;算例的數字是假設的。
常見問題
直通率 FPY 怎麼算?
單站用(投入件數 − 不良件數)÷ 投入件數,不良件數包含被報廢、重工、重測、退回或送去離線修理的件。例如投入 1,000 件、第一次就通過 950 件,直通率是 95%。整條線的整體直通率(RTY)是每一站的直通率相乘。
直通率和良率差在哪?
差在重測與重工算不算。直通率只算第一次就通過的,總良率把重測、重工後才通過的也算進去,所以直通率通常比總良率低或相等。「良率」沒有統一的定義,報告上看到這兩個字,要先確認它是哪一種。
重工後通過的件,算不算直通?
要看算哪個數字。整體直通率(RTY)不算,一件出錯過就算失敗;單站直通率看該站第一次進站有沒有過,ASQ 與 iSixSigma 都沒有規定,要在口徑裡寫清楚。我們的建議是同一件只算第一次進站,避免分母被重複計算;這是建議,不是標準。
為什麼每一站都有 96% 以上,整條線卻只有約 89%?
因為整體直通率是每一站相乘,每一站都會再少一點。文中的算例是 0.99 × 0.98 × 0.97 × 0.96 × 0.99 ≈ 0.894。站數越多,累計越低。
DPMO 和直通率是同一件事嗎?
不是。直通率數的是件,一片板子不管有幾個缺陷,只算沒通過一片;DPMO 數的是缺陷,除以缺陷的機會數。IPC-9261A 管製程中各站,IPC-7912A 管完成品;我們只讀得到這兩份標準的公開目錄,沒有讀到計算內文。
總良率 99% 以上,還需要看直通率嗎?
需要。總良率看不到有多少件是靠重測、重工救回來的。我們讀到的一份測試紀錄,逐批表的首次通過約 88% 到 99%、重測後總計約 96% 到 100%,另一頁彙總的總良率約 99.6%(件數不同);只看末尾的數字,看不出有些批第一次沒過的比例接近一成。
直通率墊底的站,一定是製程出問題嗎?
不一定。我們讀到的幾份資料,測試站的失敗碼多半被註明是探針接觸不良造成,貼裝(SMT)相關的占少數。要先分辨失敗碼屬於接觸還是焊接,再決定要不要動製程。
怎麼讓不同產線的直通率可以比較?
先統一口徑:分母怎麼算、重測與報廢算不算、扣掉某類失敗後的數字另外標示、資料版本、百分比旁寫出件數。這是我們的建議,不是標準。
有類似問題嗎?寫信給嘉鴻,看看是否有配套方案。我們提供線上快速諮詢,多一個一起討論的對象,會盡量參與把問題解決。