
Online support
技術文件及規格書
Technical Documents & Specifications
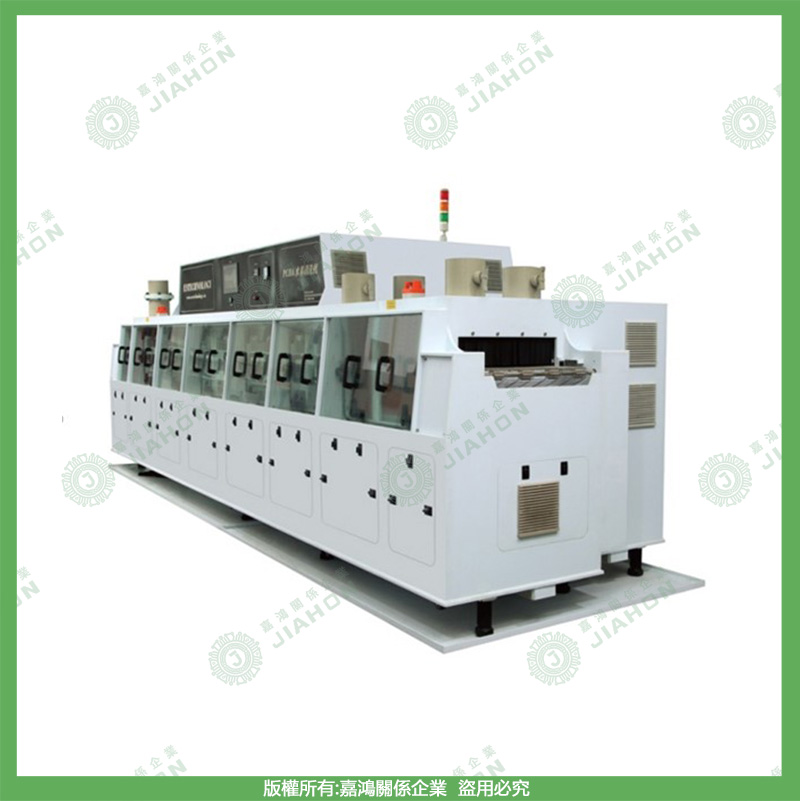
AI-500CIP 智能連續式清洗機原型機技術白皮書|AI 可逆輸送與在線 CIP
嘉鴻 AI-500CIP 智能連續式清洗機|原型機技術白皮書
電子製造走向微型化、高功率密度與 SiP 封裝整合之後,傳統清洗設備同時在兩件事上卡住:製程可靠度與能源效率。元件愈做愈小、封裝密度愈高,助焊劑殘留、離子污染、BGA 底部污染就從單純的外觀問題,變成直接影響良率與長期可靠度的瓶頸。
AI-500CIP 不是把壓力調高、超音波加大的線性升級,而是把清洗設備重新定義成一個智慧製程平台。這份白皮書說明它的三個開發目標、核心技術、驗證數據與法規對應。
一、為什麼傳統連續式清洗機會有死角
- 清洗盲區:傳統連續式清洗機用固定方向的線性輸送,工件與槽內流場、聲場的相對位置始終不變。遇到 BGA 底部、SiP 側壁這類立體結構,能量傳不進去,就形成「死區」。
- ESG 與節能減碳壓力:全球電子廠面臨 ISO 14064 碳足跡管理與歐盟碳邊境調整機制(CBAM)等法規要求,高耗水、高耗能的清洗系統在成本與法規上都不再有競爭力。
- 智慧工廠與數據透明化:工廠普遍導入 MES/IIoT 之後,生產設備被要求具備完整的數據追溯、遠端監控與 AI 自主優化能力。
二、三個開發目標
| 目標 | 要解決什麼 | 做法 |
|---|---|---|
| 突破清洗盲區 | BGA 底部、SiP 間隙等區域的清洗死角 | 實現聲場與流場的動態可控 |
| 整合 AI 學習機制 | 清洗配方靠人調、故障靠壞了才修 | 配方自主優化與預測性維護,從被動執行轉為主動思考 |
| 全生命週期能源管理 | 節能只停在口號 | 把節能、節水、減碳效益量化 |
三、核心技術:AI 可逆輸送
這是 AI-500CIP 最關鍵的一項。系統讓工件在清洗槽內以「前進—暫停—反向—再前進」的多段式、非線性節奏運動。這個運動模式不是隨機的,而是由 AI 演算法依工件的幾何特徵與預設的清洗目標,與動態變頻超音波、高壓噴流角度調制進行精密同步。
兩者協同之後,清洗液的剪切力與超音波的空化效應能夠全方位、無死角地覆蓋工件表面——白皮書稱之為「AI 聲壓場動態重構」。
四、高壓脈衝噴流清洗
參照《Journal of Manufacturing Processes》2022 年的研究,脈衝式噴流能在微小間隙中產生遠高於穩態流的瞬間高剪切力(>30 N/m²)。AI-500CIP 導入這個概念,透過高速比例閥精確控制 2–8 MPa 的可變壓噴嘴,使其產生特定波形的壓力脈衝。對於 SiP 或 BGA 底部這類極難清洗的區域,這種「水錘效應」能把污染物剝離並帶走,去除效率相較傳統連續噴流提升 35–50%。
五、在線清洗(CIP)與污染控制
- 設備整合全自動的在線清洗(Clean-In-Place, CIP)模組,採用 316L 不鏽鋼噴球與循環殺菌系統,對設備內部管路與腔體自動清潔與消毒,避免不同化學品之間的交叉污染。
- 所有 CIP 循環均詳細記錄於資料系統,可供稽核追溯。
- 內建化學品濃度與導電度的即時監測與回饋,確保清洗製程持續符合 IPC-5704 與 JIS Z 3283 的離子污染控制標準。
六、驗證案例
嘉鴻進行了內部實驗與模擬測試,以下是兩個代表性案例。
案例一:高階封裝助焊劑與樹脂殘留
使用 AI-500CIP 清洗後,污染值大幅降至 0.34 μg/cm²(依 IPC-TM-650 2.3.25 標準測試),助焊劑與樹脂去除率提升 69%,後續的打線接合強度提高 18%。
案例二:車用功率模組生產線改造
客戶原本使用線性隧道式清洗機,因封裝表面的矽膠層造成清洗盲區,良率不穩定。導入 AI-500CIP 之後,透過可逆輸送與脈衝噴流的組合,消除了矽膠層背面的死區。
(傳統線年耗電費 + 藥液費 + 純水費 + 廢液處理費)-(AI-500CIP 對應各項費用)= 年節省額
設備總投資 ÷ 年節省額 = 靜態投資回收年數
四項費用請以貴廠實際單價與產能代入。嘉鴻可依您的實際條件協助試算。
七、永續設計與碳效益
依 ISO 14040/14044 生命週期評估(LCA)方法估算,每台 AI-500CIP 每年平均可減少約 9.8 噸二氧化碳當量(CO₂e)排放,相當於種植 450 棵樹的年度碳匯量。這個表現不只有助於企業達成自身的 ESG 目標,也符合歐盟碳邊境調整機制(CBAM)的要求——對於產品需出口至歐洲的製造廠而言,具有實質的關稅優勢。
八、對應的國際標準
| 面向 | 對應標準 | 用途 |
|---|---|---|
| 清潔度驗證 | IPC-5704/IPC-CH-65B | 電子組件潔淨度與助焊劑清除的行業準則 |
| 離子污染 | IPC-TM-650 2.3.25、JIS Z 3283 | 離子污染量測方法 |
| 材料抗腐蝕 | ISO 2812-1 | 確保設備材料與各種清洗化學品的相容性 |
| 潔淨室適用性 | ISO 14644-1 | 符合無塵室環境對微粒釋放的控制標準 |
| 機械安全 | ISO 13849-1/IEC 61508 | 功能安全設計,保障操作人員與設備安全 |
| 數據完整性 | FDA 21 CFR Part 11 | 確保電子記錄與稽核追蹤的可靠性與不可竄改性 |
| 環境永續 | ISO 14001/ISO 14064、ISO 14040/14044 | 環境管理體系、碳排放報告與生命週期評估 |
九、四種清洗技術路線的差別,以及怎麼對照自己的需求
工業清洗設備在市場上大致有幾條不同的技術路線。它們沒有絕對的優劣,差別在於各自擅長處理的殘留型態、幾何限制與換線彈性不同。下表把常見路線的特性整理出來,供對照自身製程時參考。
| 技術路線 | 作用方式 | 擅長的情境 | 要注意的限制 |
|---|---|---|---|
| 市售 A 型:高壓水洗+熱循環 | 以高壓噴流提供機械力,配合加熱的循環槽維持藥液活性 | 結構粗壯、殘留黏著力強的工件 | 高壓噴流對細微結構有損傷風險;噴射陰影取決於治具擺放角度,同一批件的擺法要固定 |
| 市售 B 型:旋轉籃式清洗 | 工件置於旋轉籃中,靠旋轉讓每一面輪流面對噴流或浸泡 | 均勻度好,因為旋轉會平均掉噴射陰影 | 批次式作業,產出是階梯狀而非連續;工件在籃中可能互相碰撞,精密件要另外隔開 |
| 市售 C 型:噴流+加熱氣乾 | 噴流清洗後以熱風乾燥 | 技術成熟、結構單純、維護門檻低 | 乾燥能力受幾何影響大,盲孔、縫隙與連接器內部容易殘水 |
| AI-500CIP:可逆輸送+變頻能量控制+在線 CIP | 連續輸送,並可在特定區段反向回送以局部延長停留時間;清洗能量以變頻控制;管路可在線清洗 | 需要連續產出、同時又有局部難清區域的產線 | 屬原型機階段,導入前需以實際工件做驗證 |
選型時該問的六件事:
- 殘留怎麼判定? 是用 ROSE 離子污染度、SIR 表面絕緣電阻,還是離子層析?不同方法測到的東西不同,要先確定客戶或內部規範要求哪一種,再看設備能不能做到。
- 乾燥能力怎麼驗證? 要求供應商用您的工件試跑,並檢查盲孔、縫隙與連接器內部,不要只看平面。
- 換線要多久? 換藥液、換治具、換程式各需要多少時間,直接決定小批量多品種的可行性。
- 藥液壽命與補液方式? 是靠濃度監控自動補液,還是定期整槽更換?這一項長期影響耗用量與廢液量。
- 管路清洗是在線還是要拆機? 拆機清洗等於停機,頻率高的話會侵蝕稼動率。
- 資料輸出到什麼程度? 有沒有逐批的參數與結果紀錄、能不能接 MES,決定了它是一台機器還是製程資料鏈的一環。
把這六題的答案填成一張表,再拿去比較不同路線的設備,會比任何評分表更能反映實際狀況。
十、四個核心價值
- 潔淨極限的突破(Beyond Clean):以動態聲場與流場控制,達到前所未有的潔淨均勻性。
- 智慧製程的核心(AI Integration):以數據驅動的配方自主調整與預測性維護,實現真正的生產智能化。
- 永續製造的實踐(Sustainability by Design):透過源頭的節能設計與水資源回收,把 ESG 指標從口號落實為可量化的效益。
- 全流程數據可追溯:CIP 循環、化學品濃度、導電度全數記錄,稽核時拿得出證據。
常見問題
Q1:可逆輸送會不會拉長 Cycle Time?
運動模式是 AI 依工件幾何與清洗目標規劃的,不是單純來回多跑幾趟。實務上要看的是「達到目標潔淨度所需的總時間」,而不是單段行程的長短——死區清不掉時,傳統做法往往要靠延長整體清洗時間來補,反而更慢。
Q2:2–8 MPa 的脈衝噴流會不會打傷元件?
壓力是由高速比例閥依區域調制的,不是全程高壓。對高壓敏感的區域可設定較低的壓力波形;真正難清的 BGA 底部、SiP 間隙才用到高段。導入前會先以實際工件做參數驗證。
Q3:IPC-5704 和 IPC-TM-650 2.3.25 差在哪?
IPC-5704 是潔淨度的要求(該乾淨到什麼程度),IPC-TM-650 2.3.25 是量測方法(怎麼測離子污染)。一個定標準、一個定做法,驗收時兩份都要引用。
Q4:CIP 模組是必要的嗎?
如果產線只跑單一化學品、且不需要稽核追溯,可以不裝。但只要有換藥液的情境,交叉污染就是實際風險;而要滿足 FDA 21 CFR Part 11 這類數據完整性要求,CIP 的自動記錄幾乎是必備。
Q5:9.8 噸 CO₂e 是怎麼算的?
依 ISO 14040/14044 的生命週期評估方法估算,涵蓋設備運轉期間的電力、水與化學品消耗。實際數字會隨貴廠的電力排放係數與產能而變,這個數字是平均值,不是保證值。
標準出處
本文引用之規範,請以各發布機構之最新版本為準。
- IPC-5704 裸板清潔度要求(Cleanliness Requirements for Unpopulated Printed Boards)
發布機構:IPC 國際電子工業聯接協會 - IPC-TM-650 測試方法手冊(含 2.3.25 離子污染測試)
發布機構:IPC 國際電子工業聯接協會 - ISO 14644-1:2015《Cleanrooms – Part 1》Ed. 2
發布機構:International Organization for Standardization (ISO) - ISO 13850:2015《Safety of machinery – Emergency stop function – Principles for design》Ed. 3
發布機構:International Organization for Standardization (ISO) - ISO 13849-1:2023《Safety of machinery – Safety-related parts of control systems, Part 1》Ed. 4
發布機構:International Organization for Standardization (ISO) - ISO 14040:2006 環境管理-生命週期評估-原則與架構
發布機構:ISO 國際標準化組織 - ISO 14044:2006 環境管理-生命週期評估-要求與指引
發布機構:ISO 國際標準化組織 - 21 CFR Part 11 電子紀錄與電子簽章
發布機構:美國食品藥物管理局 FDA / eCFR
延伸閱讀
選型、驗收與現場案例,這幾篇說得比規格表清楚。
相關商品
文中提到的品項,嘉鴻都供應。
From:嘉鴻工程部
