
SMT 設備保養表怎麼排:印刷機、置件機、回焊爐、AOI 的週、月、季、年項目怎麼分 – 嘉鴻來幫忙
SMT 設備保養表的排法,是把每一站的保養項目分到「週、月、季、年」四格,再替每一項寫清楚做法、判定值、超過怎麼辦、紀錄留在哪。項目與週期的底稿請先從各台設備商手冊的保養章節來;表格要做的,是把它變成現場看得懂、做得完、事後查得到的一張表。
先交代資料的來源與限制:本文引用的是我們參考之前的舊資料,包括一份 2009 年的 SMT 設備保養項目表(把印刷機、置件機、回焊爐、AOI、助焊劑清洗機各自的項目分成週、月、季、年)、四份 2007 到 2009 年的各站保養作業規範、一份烤箱保養規範、一份治具清洗機的 PM 規範,以及一份 2013 年的設備課週報。這些文件年代久,機型也和現在不同,我們借用的是「怎麼分、怎麼記」的做法,不是哪個機型的標準週期;您的機台請以設備商手冊為準。
一、先看全貌:排保養表的 5 步
問:保養表要怎麼從零排起?
答:五步,抓底稿、分格、補內容、定規則、接備品。下表是全文的骨架,後面每一節對應一步:
| 步驟 | 做什麼 | 對應章節 |
|---|---|---|
| 1 抓底稿 | 從每台設備商手冊的保養章節,列出項目與建議週期 | 第二節 |
| 2 分格 | 每一站的項目分到週、月、季、年四格 | 第三節 |
| 3 補內容 | 每一項補上做法與工具、判定值、超過怎麼辦、紀錄方式 | 第四節 |
| 4 定規則 | 寬限期、預估停機時間、必須停機的條件 | 第五節 |
| 5 接備品 | 會換零件的項目記下「換什麼、換幾個」,從紀錄推備品 | 第六節 |
二、第一步:週期從手冊來,再依產量調整
問:保養週期要怎麼定?
答:先抄設備商手冊的保養章節,再依自己的產量與狀況調整。我們參考的四份各站規範裡,印刷機、置件機、回焊爐三份都寫「保養項目及頻率依設備商手冊第 7 章(保養)」,規範本身只負責寫「怎麼做」;AOI 那份則另列週、月、半年三檔項目,並把設備商的保養手冊列為參考文件。也就是說,週期的來源是手冊,規範的工作是把手冊變成可執行的步驟。
設備商自己的說法也在往「看狀態」走:Yamaha 的 SMT 官方頁把保養分成速度、品質、省工三個目標,提到用吸嘴健康檢查在出現失效徵兆時才清潔,並用資料看板顯示哪些供料器、吸頭、吸嘴該處理(Yamaha SMT:保養理念頁;頁面沒有列週期數字,也沒有日期,只當設備商的理念參考)。
另一個例子來自回焊爐:IPC 網站收錄一篇回焊爐設備商的技術論文(Vitronics Soltec 作者的回焊揮發物排除論文;頁面沒有標年份),提到高產量氮氣線的氣體循環系統,兩次保養間隔 4 週,約焊 5 萬到 9 萬片板就要清一次,每次停機 2 小時、2 位技術員。它想說明的是:週期常跟產量與錫膏殘留量綁在一起,不是日曆上固定的數字。這是設備商自己發表的論文,數字只當量級參考。
三、第二步:站別 × 週月季年,一份 2009 年的表長什麼樣
問:五個站的項目大概怎麼分到週、月、季、年?
答:下表是我們參考的 2009 年保養項目表,共 40 項。原檔是一頁簡報,五個站各一欄,週期不是用欄位分,而是用文字顏色分(圖例:黑色=週、深橘=月、青綠=季、淺橘=年);我們從檔案內的色碼對照圖例,把它還原成表格。這份表沒有別份文件可以逐項交叉確認週期,請當作「一份資料當年的排法」。
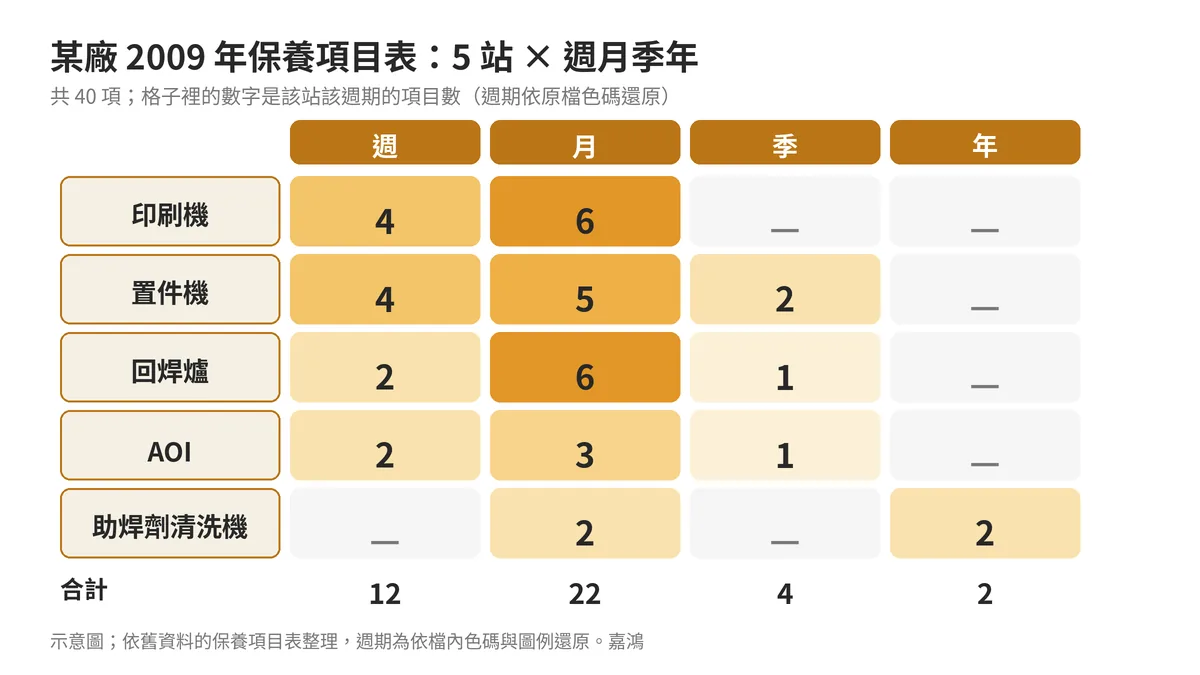
| 站別 | 週 | 月 | 季 | 年 |
|---|---|---|---|---|
| 印刷機 | 刮刀狀態 感測器清潔 清洗液檢查 頂升治具清潔 | 印刷頭、刮刀組、相機 X/Y 軸、軌道與升降軸,各自清潔並潤滑(這一列含 4 項) 傳動皮帶狀態與張力 真空組清潔度 | — | — |
| 置件機 | 輸送軌道清潔 相機鏡頭護蓋玻璃清潔 機台與拋料盒清潔 吸嘴座內外清潔 | 傳送皮帶與滾輪檢查 線性滑軌與滾珠螺桿注油 吸嘴頭端與內部清潔 供料器清潔與動作檢查 頂針是否變形 | 基板夾持座上限擋塊的支撐單元潤滑 傳輸頭濾網清潔 | — |
| 回焊爐 | 助焊劑濾網檢查 純水量檢查 | 輸送寬度軸與導螺桿檢查 輸送鏈條、寬度軸、導螺桿潤滑 冷卻區管路濾網檢查 爐膛與冷凝器清潔 輸送帶與傳動系統清潔 鏈條油量檢查 | 純水濾芯檢查 | — |
| AOI | 相機 RGB 調整 O 型環位置檢查 | 相機周圍 LED 燈檢查 定位彈簧檢查 傳動皮帶狀態與張力 | 軌道系統清潔與潤滑(原檔註明「2 quarters」,我們讀成每兩季一次) | — |
| 助焊劑清洗機 | — | 濾網清潔 水過濾器與零件清潔 | — | 去離子水槽清潔 空氣濾網更換 |
我們逐項數過:週 12 項、月 22 項、季 4 項、年 2 項。下面是我們的讀法,請當讀後心得,不是原檔的結論:
- 週:多是擦得到、看得到的清潔與狀態確認,例如輸送軌道、鏡頭護蓋、拋料盒、吸嘴座、助焊劑濾網、純水量。
- 月:開始出現潤滑、皮帶、濾網,以及回焊爐的爐膛與冷凝器,多半要動工具。
- 季與年:只有 6 項,多是濾網、潤滑與水槽。
有兩點要提醒。第一,這張表是活的:另一份 2013 年的設備課週報,把置件機的 PM 分成 L1 到 L6 六級,末級是「頭組大保(年保養)」,而 2009 年這張表裡的置件機沒有年項目;兩份相隔四年,排法會跟著改。第二,AOI 的「2 quarters」我們讀成每兩季一次,與另一份 AOI 規範的「週、月、半年」三檔相符。
舊資料裡還有一份烤箱保養規範(烤箱不是 SMT 設備,但分法可以借):季保養 6 項,檢查進排風管、各部螺絲、清通風孔、溫度測試端子蓋、烤箱程式與溫度曲線、恆溫段溫度;年保養 5 項,是配電盤、送風扇輪、送風馬達、超溫防止器、溫度感應線。我們的讀法是:季檢多是看得到、量得到,年檢偏電氣與旋轉件,排表時要留較長的停機時間。
要回頭看保養做得不夠時會出什麼狀況,可以對照《吸嘴吸取不良、拋料怎麼辦?》、《飛達送料不良、卡料怎麼排查?》與《回焊焊接不良怎麼查》,它們講的是「壞了怎麼查」,這篇講的是「平常怎麼排」。
四、第三步:每一項寫到「做得完、查得到」
問:保養表的每一項,要寫哪些內容?
答:五件事:項目、做法與工具、判定值、超過怎麼辦、紀錄方式。舊資料的置件機保養規範,每一項幾乎都照這個格式寫。以下三個例子取自同一份規範:
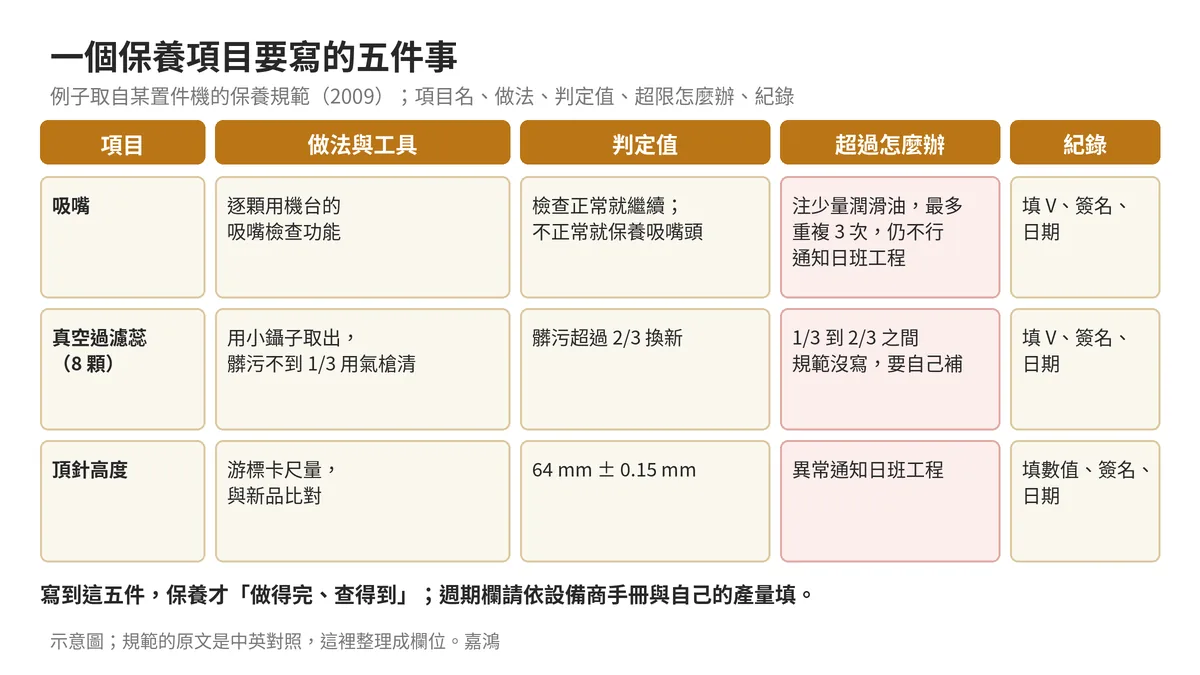
- 吸嘴:逐顆用機台的吸嘴檢查功能,正常就繼續;不正常就在吸嘴頭注入少量潤滑油,至多重複 3 次,仍不行才通知日班工程。
- 真空過濾蕊(共 8 顆):用小鑷子取出,髒污不到 1/3 用氣槍清潔,超過 2/3 換新。1/3 到 2/3 之間規範沒有寫,這就是「要自己補」的地方。
- 頂針高度:用游標卡尺量,與新品比對,判定值是 64 mm ± 0.15 mm,異常通知日班工程。
回焊爐那份規範的寫法更細:冷凝器放進超音波槽,注入 20 公升異丙醇、洗 30 分鐘、強度 5,確認助焊劑洗乾淨,沒洗乾淨就重洗;裝回去之後先跑冷卻程式 30 分鐘,再跑 150℃ 程式 30 分鐘。傳動鏈則是貼耐熱膠帶、鏈速設 30 cm/min,繞一圈目視有沒有缺損,缺損就貼紅貼紙並通知日班工程。共同的模式是「做什麼、怎麼判、超過找誰」。
每份規範的末尾,都指向一張「紀錄表」:項目要依頻率逐一確認,做完填數值或打 V,簽名並填日期。印刷機那份只列月保養紀錄表,置件機、AOI 另有各自的週、月、季或週、月、半年紀錄表。紀錄表本身也會被挑:舊資料有一份 2012 年的稽核發現,置件機的點檢表被列為要改進,風險寫的是「不容易看出 PM 的狀態」,改善做法就是改紀錄表。
問:表上沒列的零件,會不會被漏掉?
答:會,而且會被漏很久。舊資料有一份良率報告(2013 年):某台打線機(不是 SMT 設備)真空不足,查到是真空軟管破裂;報告寫明這條軟管已經用了 22 個月,但「沒有列在 PM 項目裡」,所以沒能早期發現。這個例子和 SMT 的吸嘴、真空濾網是同一個道理:有壽命的零件,要列進保養表,並寫明多久看一次。
五、第四步:寬限期、停機時間與必須停機
問:保養到期了,訂單在趕,可以延嗎?
答:能不能延、延幾天,要事先寫進規範,而不是到期當天才協商。舊資料有一份治具清洗機的 PM 規範(周邊設備,不是 SMT 主機),把 PM 分成每週(半個月)、每月、每季、每半年、每年五種,每一種都寫明預估停機時間,另外有一節「PM 緩衝實施寬限時期」:
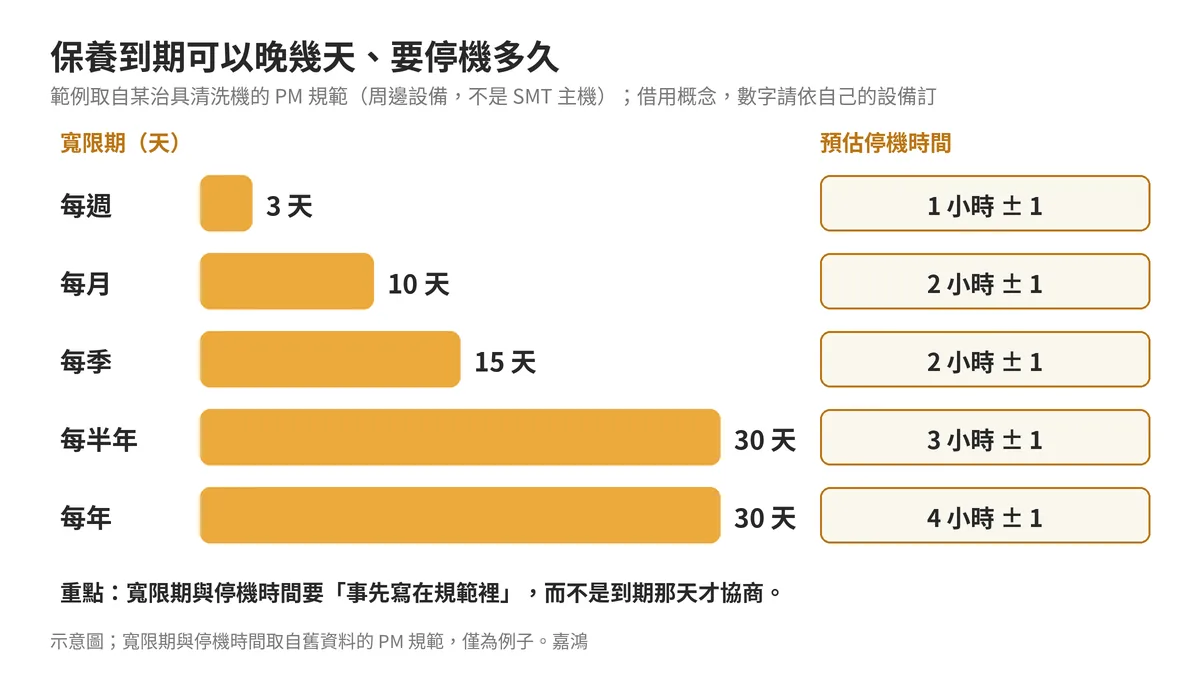
週保養寬限 3 天、月保養 10 天、季保養 15 天、半年與年保養 30 天;預估停機時間依序是 1、2、2、3、4 小時(各 ± 1 小時)。數字請不要直接搬,但「寬限期+停機時間都寫進規範」這個結構值得照抄:寬限期短的是做得勤的項目,長的是需要排停機的大保養。2013 年的設備課週報也是這個思路,把 PM 工時照等級記錄,某週一條線的印刷機約 1.2 小時,置件機每台約 1.2 到 2.3 小時,排人力與停機時段才有依據(機型與現在不同,數字只當格式參考)。
寬限期這件事,外部也有人寫:Reliable Media 2026 年 8 月的文章把 PM 達成率定義為:到期的預防保養任務,在組織自己訂的完成標準內做完的比例;並說完成標準可以要求在到期日前完成,也可以允許一段寬限窗;寬限窗要自己訂、自己寫下來、一致地執行,設備商或法規的要求若更嚴,要以更嚴的為準(Reliable Media:PM 達成率;文章沒有給固定的寬限天數或目標百分比)。
還有一條是必須停機。舊資料的烤箱規範寫得很直接:機台異常影響產品品質時必須停機。保養表上建議也寫一行:哪些情況不能硬撐著生產,由誰決定停。
六、第五步:保養表接到備品
問:保養表要怎麼和備品接起來?
答:會換零件的項目,在表上寫「換什麼、換幾個」,月底從紀錄推下個月的備品。2013 年的週報有一張濾材請購單,寫得很具體:置件機濾材備品剩 20 片,共 22 台置件機、每台需要 10 片,月保養依濾材的破損與髒污程度更換,每個月約 30 到 50 片,管控方式是「依設備月保養紀錄追蹤更換」。同一份週報的請購品項裡,還有置件機月保養用的潤滑脂、回焊爐的濾材,以及回焊爐季保養用的鐵氟龍膠帶,每一格保養背後都有對應的耗材。
回到前面那張表,和耗材直接相關的幾格是:置件機週保養的「吸嘴座內外清潔」、月保養的「吸嘴頭端與內部清潔」、季保養的「傳輸頭濾網清潔」,以及回焊爐的濾網與濾芯。要查料號,可以從下面連結進去:
› 依機型查濾網料號:Panasonic 機型看濾網料號總表、FUJI 機型看濾網料號總表、YAMAHA 機型看濾網料號總表、Samsung/Hanwha 機型看濾網料號總表
› 依機型查吸嘴料號:Panasonic 機型看吸嘴料號總表、FUJI 機型看吸嘴料號總表、YAMAHA 機型看吸嘴料號總表、JUKI 機型看吸嘴料號總表
軸與皮帶保養到底,真正要換的是馬達或驅動器時,再依機型查:Panasonic CM602 機型的 Driver 看驅動器料號頁。
常見問題
SMT 設備保養週期要怎麼定?
先依設備商手冊的保養章節,再依自己的產量與狀況調整。舊資料的各站規範多半把頻率交給手冊;回焊爐的例子也顯示,清潔週期常跟產量與錫膏殘留量有關,不是固定的日曆數字。
週保養和月保養的項目怎麼分?
一個常見的分法是:擦得到、看得到的清潔與狀態確認放週;潤滑、皮帶、濾網、爐膛與冷凝器這類要動工具的放月;季與年放少數的濾網、潤滑、水槽與電氣旋轉件。這是我們讀 2009 年那份表的心得,實際分法依機型與手冊。
保養表上每一項要寫什麼?
五件事:項目、做法與工具、判定值、超過怎麼辦、紀錄方式。例如頂針高度:游標卡尺量、64 mm ± 0.15 mm、異常通知日班工程、填數值並簽名。
保養到期但產線在趕貨,能延後嗎?
要事先在規範裡寫好可以延幾天。舊資料的治具清洗機規範是週保養 3 天、月保養 10 天、季保養 15 天、半年與年保養 30 天;數字請依自己的設備訂,重點是寫下來、一致執行。
保養紀錄要留什麼?
每個項目依頻率逐一確認,做完填數值或打 V,簽名並填日期。紀錄表要讓人一眼看出保養做到哪裡;舊資料有一份稽核發現,就是置件機點檢表「不容易看出 PM 的狀態」而被要求改版。
保養用的耗材和備品怎麼備?
從月保養紀錄推。舊資料的例子是 22 台置件機、每台 10 片濾材,月保養依破損與髒污更換,每月約 30 到 50 片。表上要寫明每一項換什麼、換幾個。
回焊爐多久要清一次助焊劑?
沒有固定答案。2009 年那份表把爐膛與冷凝器清潔排在月;IPC 網站收錄的一篇設備商論文,高產量氮氣線是 4 週一次。實際週期依產量與錫膏而定,請以手冊與自己的觀察調整。
吸嘴與濾網要排在保養表的哪一格?
依 2009 年那份表:置件機週保養清吸嘴座內外、月保養清吸嘴頭端與內部、季保養清傳輸頭濾網。您的機台以手冊為準;有壽命的零件,記得寫進表裡。
有類似問題嗎?寫信給嘉鴻,看看是否有配套方案。我們提供線上快速諮詢,多一個一起討論的對象,會盡量參與把問題解決。