
回焊測溫板怎麼做:測溫點怎麼選、空板能不能用、熱電偶與測溫線、BGA 錫球怎麼埋點 – 嘉鴻來幫忙
測溫板就是一片跟著產品一起過爐的板子,上面用熱電偶固定在您挑好的位置,量出這些位置的溫度隨時間怎麼變。做法的重點有五個:
- 測溫點要涵蓋「爐內空氣、高溫處、低溫處、怕熱的元件」;
- 空板只能比較爐況,不能代表產品;
- 熱電偶:SMT 常用 K 型,細線反應快但脆弱;
- 固定方式:要互相比較的點要一致;曲線出現鋸齒多半是線沒固定好;
- BGA要從板子背面鑽孔,把熱電偶埋到錫球與焊墊的交界。
這篇依這個順序整理,並標明哪些是標準或外部文章寫的、哪些是我們手上內部文件(去識別)的做法、哪些是我們自己的建議。內部資料是去識別的封裝廠、模組廠文件,外部來源都是公開網頁,連結見文中與文末。來源清單、利益關係與限制整理在文末:嘉鴻有供應爐溫測試儀與熱電偶測溫線,本文的做法不要求買任何一家;標「假設」「示意」的數字是示範用,不是實測。
一、測溫板是什麼,跟爐子自己的熱電偶有什麼不同
問:測溫板是什麼?用在哪裡?
答:在產品板(或條件相同的板)上固定熱電偶,接上爐溫記錄器後跟著板子過爐,量板上指定位置的溫度曲線;用來確認每個焊點是不是落在錫膏規定的溫度範圍內。IPC-7530A 的預覽頁(A 版,2017 年 3 月;已被 2025 年 1 月的 IPC-7530B 取代[參A],下文凡引圖號都指 A 版)把熱剖面(thermal profile)定義為:用高溫焊錫或銅、鋁膠帶,把熱電偶固定在板上有代表性的元件上;維基百科的 Thermal profiling 條目則說,熱剖面是一組時間與溫度的數據,通常在回焊爐中量測,並用升溫斜率、恆溫(soak)、液相線以上時間(TAL)和峰值來評估。
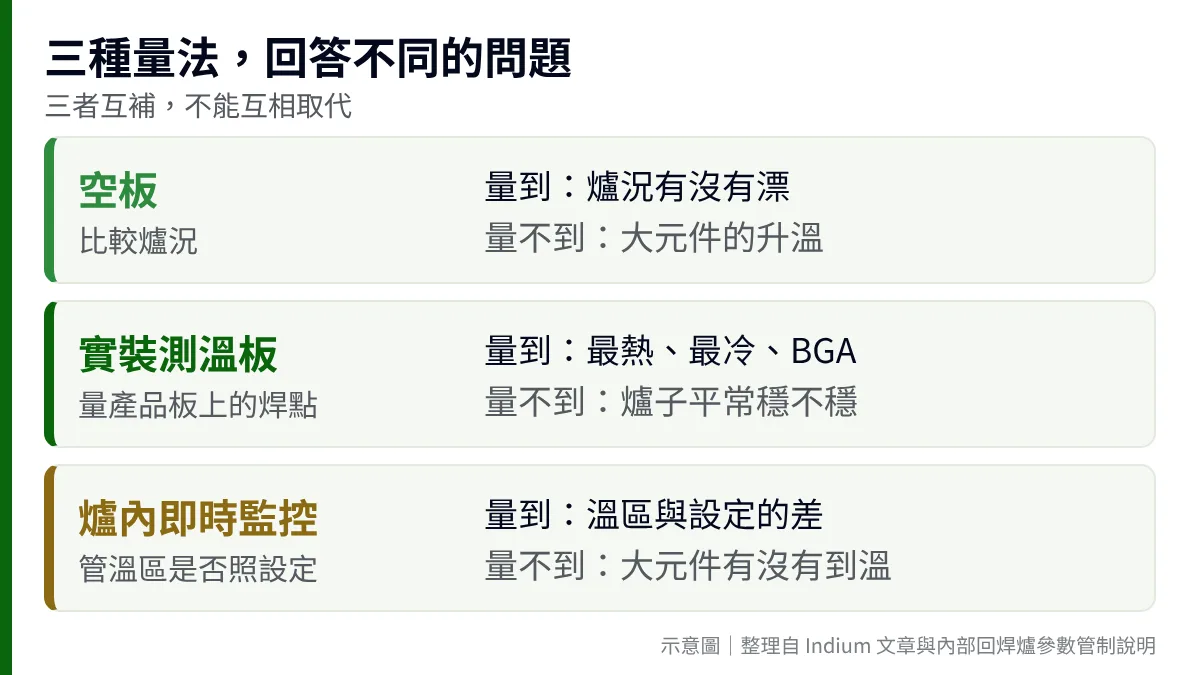
爐子本身也有熱電偶,但量的是另一件事。某產線的回焊爐參數管制說明(內部文件)是這樣分工的:每個溫區有熱電偶即時監控,偏離設定 ±5 ℃ 發警示(Alert)、±10 ℃ 發警報(Alarm);首件(FAI)只確認峰值溫度,理由是只怕過熱傷件;不統一訂各區的設定範圍。也就是說,爐內熱電偶管的是「爐子有沒有照設定跑」,測溫板量的是「這片板子的焊點實際經歷了什麼」。
| 項目 | 爐內即時監控 | 測溫板 |
|---|---|---|
| 量什麼 | 各溫區的爐內溫度(與設定值比) | 板上指定位置(焊點、元件)的溫度 |
| 多久量一次 | 連續 | 建立製程、換產品、爐子維修後、定期稽核(頻率依各廠規定) |
| 看什麼 | 偏離設定的幅度與警示 | 斜率、恆溫時間、TAL、峰值、板上溫差 |
| 回答不了的 | 板子上某個大元件有沒有達到溫度 | 爐子平常有沒有穩定 |
兩者是互補的,不能互相取代。
二、測溫板可以用空板嗎
問:測溫板可以用空板(沒有零件的板)嗎?
答:可以用來比較爐況,但不能代表產品。Indium Corporation 的工程師在 I-Connect007 的文章把板子分成三種:
- 基準曲線(baseline profile):跑一片裸板,文章說通常由爐子或錫膏供應商提供。
- 產品測溫板(product profile board):完整組裝的板,反映每種組裝的熱容與層壓板;雙面板要分別建立上面和下面的曲線。
- 校正板(calibration board):標準尺寸、厚層壓板(或 durastone 板)、沒有元件的複本(所以熱容偏小),文章說它通常會是溫度較高的一條曲線;如果它的曲線變了,先檢查爐子,再重跑產品曲線。
IPC-7530B 的目錄也有旁證:3.1.8 節標題是 Unique Profile for Each Printed Board Assembly(每種組裝板各自的曲線),內文要購買,我們只能引到標題。內部文件的做法與此一致:BGA 植球製程的爐溫量測程序(2002 年版)規定依流程卡上的產品型式,選對應的專用測溫基板;量測器裝進隔熱鐵盒,放在爐子皮帶正中央過爐,出爐後戴隔熱手套取出再讀資料。
我們的建議(不是標準規定):量產用的板型,一律用實裝測溫板建曲線;空板只留作每週或每月的爐況比對,把同一片空板的曲線存起來,看爐子有沒有漂。空板上沒有大元件、沒有連接器,量到的是容易升溫的狀態,板上難升溫的位置它量不到。
雙面板怎麼過第二次爐,零件會不會掉,看雙面回焊零件掉落;用載盤或治具過爐時,治具本身的熱容也要算進去,看回焊載具怎麼選。
三、測溫點放幾個、放在哪裡
問:測溫點至少要放幾個?
答:Indium 的文章說至少 4 支:一支量爐內空氣(放在板子前緣之外)、一支放在高溫處、一支放在低溫處、一支放在怕熱的元件上;要詳細的曲線,至少 5 到 6 支。Zarrow(Indium 部落格)的說法更簡化:至少一支放在您認為高溫的點、一支放在低溫點,這樣才能量出峰值時的溫差(delta-T)。維基百科的 Thermal profiling 條目則說,熱電偶要放在熱容不同、位置不同、已知有問題的地方,彼此要隔開氣流,並從元件密集區放到稀疏區。
| 測溫點 | 放哪裡 | 為什麼 | 出處 |
|---|---|---|---|
| 爐內空氣 | 板子前緣之外 | 跟爐況有共同基準 | Indium 文章(至少 4 支之一) |
| 高溫處 | 裸銅焊墊、小型被動元件、通常靠板邊 | 代表「會不會過熱」 | Indium 文章;Zarrow 部落格 |
| 低溫處 | 塑膠或陶瓷封裝的 IC 下方、線圈與變壓器的腳、通常在板中央的大元件 | 代表「溫度夠不夠」 | Indium 文章;Zarrow 部落格 |
| 怕熱的元件 | 塑膠封裝零件的本體 | 確認不超過零件的耐熱規格 | Indium 文章(至少 4 支之一) |
| BGA | 陣列中心、外排(見第六節) | 中心偏冷 | Indium 文章;IPC-7530A 預覽頁圖表標題 |

表裡「高溫處靠板邊、低溫處在板中央」是來源的一般說法,實際位置會受爐型與板子在輸送帶上的位置影響。第一次量某個板型,可以多放幾支找出真正的高溫與低溫點,之後再縮成固定幾支(這是我們的建議,不是標準規定)。
問:要不要留一條量空氣的線?
答:建議留。Indium 的文章把它列為至少 4 支之一。實務上的好處是每次量測都有一個共同基準:嘉鴻自己整理的爐溫測試儀佈點說明也寫了同樣的做法,固定保留一兩個通道量爐內空氣或治具,不貼在產品上,這樣不同批次的曲線才比得出差異。
問:同一片板上多放幾支,讀值會一樣嗎?
答:不會。某無線模組的爐溫曲線報告(4 支熱電偶)顯示:同一片板上,4 支熱電偶量到的恆溫時間相差約 3 秒、峰值相差約 1.4 ℃。報告的設定窗口是恆溫 155–185 ℃ 維持 25–55 秒、峰值 240–255 ℃,實測恆溫時間約 80–83 秒超出上限,峰值約 233–235 ℃ 低於下限。重點是:只放一支就只看到一個答案,放幾支才看得出板上的溫差。
四、量爐子不是量板子:多點驗證與「設定不等於實測」
問:爐子本身的溫度分布怎麼驗證?
答:用多支熱電偶在固定位置量,不接產品。內部文件的回焊爐驗收簡報(2012 年)是這樣做的:爐子驗收用爐溫儀量 6 個點,機台能力要求 ±5 ℃。這份簡報的偏差峰值、平均與範圍對不上,我們只引「6 點」和「±5 ℃」兩項。另有兩份烤箱類文件(烤箱設定與管制規範、可靠度烤箱操作規範)的做法相近:放入裝載量上限、用 5 到 9 支熱電偶分布在中央與四角,詳見文末限制;它們不是回焊爐,我們取的只是「多點加滿載」這個做法。
問:爐子設定 150 ℃,零件就會到 150 ℃ 嗎?
答:不一定。某 SiP 模組的 underfill 烘箱溫度實驗(2012 年,烘箱類)量了 11 個點(腔體 5 點、晶片表面 6 顆):設定 125 ℃ 時腔體各點讀 120–133 ℃,但晶片表面實測只有約 120 ℃;設定 150 ℃ 時晶片表面只有約 145 ℃。結論是量產設定訂成 130 ± 1 ℃ 與 155 ± 1 ℃。這是烘箱不是回焊爐,但道理一樣:要知道零件的溫度,就得量零件。
五、熱電偶選 K 型還是 T 型,線徑與絕緣怎麼選
問:K 型和 T 型熱電偶差在哪?
答:材料與溫度範圍不同;SMT 回焊量測,來源寫的是 K 型為主。下表數字來自維基百科的 Thermocouple 條目(「範圍」欄是條目頁面文字,不是回焊量測的使用範圍;容差等級各有自己的溫度區間):
| 項目 | K 型 | T 型 |
|---|---|---|
| 材料 | 鎳鉻(Chromel)/鎳鋁(Alumel) | 銅/康銅(Constantan) |
| 範圍 | −200 到 +1350 ℃ | −200 到 +350 ℃ |
| 容差等級 1 | −40 到 375 ℃:±1.5 ℃ | −40 到 125 ℃:±0.5 ℃ |
| 容差等級 2 | −40 到 333 ℃:±2.5 ℃ | −40 到 133 ℃:±1.0 ℃ |
| 條目另外提到 | 鎳有磁性,輸出在約 150 ℃(居禮點)附近會偏離 | 銅導熱很快,固定時要特別注意熱錨定 |
表中的容差只涵蓋各自標示的溫度範圍;回焊的 150 到 260 ℃ 這一段,T 型的容差不在表裡(IEC 60584 標準本文我們沒有讀到;嘉鴻另有一頁整理IEC 60584-1 容差等級與整條量測鏈),所以不能由表推論「回焊全程 T 型比 K 型準」。另外,維基百科寫 K 型上限 +1350 ℃,Indium 的文章寫 +1250 ℃,兩個來源差 100 ℃,回焊只到 260 ℃ 上下,用不到這一段。
維基百科同一張表其實還列了 T 型較高溫的一段:等級 1 在 125~350 ℃ 是 ±0.004×T,等級 2 在 133~350 ℃ 是 ±0.0075×T,T 是量測端的溫度(℃)[參B]。換算回焊常看的 150 ℃ 與 260 ℃:T 型等級 1 約 ±0.6 ℃ 與 ±1.04 ℃,等級 2 約 ±1.13 ℃ 與 ±1.95 ℃;K 型在這一段落在等級 1 的 −40~375 ℃(±1.5 ℃)與等級 2 的 −40~333 ℃(±2.5 ℃)區間內(本文的計算例,公式與區間取自[參B])。這些都是線本身的容差,記錄器的準確度另計(見第九節)。容差等級 1、2 的分級見 IEC 60584-1,預覽頁寫的是 2013 年 8 月第 3 版,把 1995 年版的 IEC 60584-1 與 1982 年講容差的 IEC 60584-2 合併成一份[參C];容差表本身不在預覽頁,我們沒有讀到。
Indium 的文章說 K 型是 SMT 一般用的,範圍 −200 到 +1250 ℃、準確度約 ±1.5 ℃。IPC-7530B 的目錄在 7.3.1 節把 K、T、J、N 四種型式分開列,並另有線徑、絕緣、線長、接點各一節,校正與測試合為一節,內文要購買,我們沒有讀。這裡要誠實說:我們沒有找到公開來源直接解釋「為什麼 SMT 用 K 而不用 T」,上表只說明兩種線的差別,選哪一種以您的記錄器接什麼型式為準,記錄器和線要同型(一般做法)。
問:線徑選多粗?
答:Indium 的文章建議量測用 36 AWG(約 5 mil),30 AWG(約 10 mil)也可以。SMTnet 的〈How to Profile a PCB〉也說線越細越好,因為讀值更準,但細線脆弱,操作要小心。我們商品頁的規格:AWG36 線芯 0.127 mm、熱慣量小,反應快;AWG30 線芯 0.255 mm,耐彎折,適配需要反覆拆裝的固定量測點。這兩個數字對得上 AWG 的定義:36 號定為 0.005 吋=0.127 mm,其他號數由 d=0.127 mm × 92^((36−n)/39) 推出,30 號是 0.0100 吋=0.255 mm[參D],也就是前面寫的約 5 mil 與約 10 mil。另外,IEC 60584-1 寫它的容差適用於線徑通常在 0.13~3.2 mm 的熱電偶[參C],36 號的 0.127 mm 略小於這個範圍的下限 0.13 mm。熱電偶的接點,Indium 的文章建議焊接成珠,不建議用焊錫黏或扭轉。
問:絕緣層怎麼看?
答:看上限,也看有沒有破。無鉛製程的峰值常在 240 到 260 ℃ 之間,絕緣的耐溫上限要比峰值高;餘裕越小,越要在每次使用前檢查。鐵氟龍與玻璃纖維兩種絕緣的上限不同,以您買的線的規格書為準;峰值高、過爐次數多時,可以考慮耐溫更高的玻璃纖維絕緣。兩種都要每次檢查絕緣有沒有破:Indium 的文章警告,絕緣破損會讓兩條線在別處接觸、形成第二個接點,造成量測錯誤;維基百科 Thermocouple 條目同樣說,絕緣受損造成的意外接觸,讀值通常會比真正的接點溫度低。

六、BGA 的錫球怎麼埋測溫點,LTD 是什麼
問:BGA 的測溫點怎麼做?
答:從板子背面鑽一個小孔,不要鑽穿錫球或晶片,把熱電偶接到錫球與焊墊的交界。Indium 的文章說孔要小;針對小的熱電偶珠,孔約 1.0 到 1.5 mm(原文沒標明這個數字是孔徑,依語境我們讀成孔徑)。球距小的零件,孔不能碰到鄰近的焊墊,孔徑要依零件另外判斷(這是我們的判斷,不是 Indium 的說法)。BGA 陣列的中心偏冷(Indium 的文章),所以熱電偶要接在陣列中心;做完要確認熱電偶珠有沒有碰到焊墊與焊球的交界,Indium 的文章是用 3D X 光檢查(這是 Indium 文章介紹的做法)。Zarrow 的部落格說做法是在球的位置下方鑽孔,把熱電偶送到那個點,用導熱環氧固定,再用不導電環氧把孔填起來,才量得到那顆焊點的溫度。
IPC-7530A 的預覽頁列了相關圖表標題:Figure 3-7 是 BGA 上建議的熱電偶位置,Figure 3-8 與 3-9 是從 BGA 底部鑽孔量內排與外排的範例;圖表內容與說明文字要購買才看得到。NXP(前 Freescale)的工程通報 EB635(2005 年 4 月)則是公開的實例:評估無鉛 BGA 焊點時,把兩支熱電偶埋在 BGA 焊點裡,位置選在板子上預期高溫與低溫的地方,圖 1 的兩條曲線峰值分別是 247 ℃ 與 243 ℃。內部文件還有一種簡單做法:BGA 植球製程的測溫基板,是把 K 型線用耐熱膠帶貼在基板上、中、下三個位置的球墊上(2002 年版)。這是植球用的專用基板,不是量產品板。

問:LTD 是什麼?為什麼 BGA 要量內外排?
答:IPC-7530B 的目錄列有「Liquidus Time Delay(LTD)」這個詞,我們沒有讀到定義內文。目錄裡它在 1.3.5 節;IPC-7530A 預覽頁的 Figure 3-11 標題是「Role of Liquidus Time Delay (LTD) in Head on Pillow」,也就是它跟枕頭效應(Head on Pillow,HoP)有關。定義內文要購買,我們沒有讀到,所以不解釋它的意思。要量內排、外排的理由,有出處的只有兩項:Indium 的文章說陣列中心偏冷;IPC-7530A 預覽頁有從底部鑽孔量內排與外排的圖標題。
另有一篇 SMTAI 2010 的公開論文(作者來自錫膏廠 Cookson Electronics,數字我們已對回原文):實驗是把球放進已熔化的錫膏,模擬零件翹曲造成的接觸延遲;論文沒有使用 LTD 這個詞,不是 LTD 的量測。結果顯示,球與熔融錫膏的接觸延遲約 30 秒時,球塌陷到 20% 所需的時間,錫膏 1 約從 9 秒變成 24 秒,錫膏 2 約從 8 秒變成 16 秒。枕頭效應的成因不只是溫度曲線,還和錫膏活性、零件翹曲有關,成因與排查看BGA 枕頭效應排查;焊點怎麼檢查看BGA 焊點檢查。
七、熱電偶怎麼固定:一段話交代
問:測溫點該用哪種方式固定?
答:沒有一種方式在所有情況都為佳,要互相比較的幾個點,固定方式要一致;BGA 這類特殊位置另外處理並註明。IPC-7530B 目錄 3.1.2 節列了五類:高溫焊錫、黏著劑、膠帶、埋入式、機械固定。Indium 的文章說:高溫焊錫(Pb95Sn5,熔點 312 ℃)是常用的選擇,不能在回焊時熔化,不能用一般焊錫線;鋁膠帶導熱好、貼得快,但文章說它撐不過多次過爐;聚醯亞胺膠帶不建議,因為耐熱不足、容易從板子脫膠;SMT 用黏著劑可耐多次過爐。維基百科的 Thermal profiling 條目補充,聚醯亞胺(Kapton)膠帶超過約 200 ℃ 會變軟有彈性,熱電偶可能浮起。SMTnet 的文章則說焊錫固定要用少量。各來源對高溫焊錫與膠帶的看法並不一致:維基百科 Thermal profiling 條目說高溫焊錫不是理想的選擇(用量每個位置不同、焊錫導電可能讓熱電偶短路),Indium 與 SMTnet 則把它列為常用或偏好的做法;聚醯亞胺膠帶,維基百科說是常用的方式之一,Indium 的文章卻不建議。「同一次量測不要混用」這一點,出自嘉鴻自己整理的爐溫測試儀佈點說明,不是外部標準。
八、回焊曲線出現平台,是熔化還是熱電偶鬆脫
問:曲線在熔點附近停住(出現平台),是焊料熔化的現象,還是熱電偶鬆了?
答:先看平台出現的溫度,再排除鬆脫;鬆脫是有出處的,而「熔化平台」我們沒有找到公開來源直接討論。有出處的部分:維基百科 Thermal profiling 條目寫「曲線上鋸齒狀的讀值表示熱電偶沒有固定好」;Indium 的文章列出的問題徵兆有兩個,一是曲線出現漣漪(鬆脫的熱電偶),二是絕緣破損造成的第二接點。
以下是我們的判斷,不是標準條文:焊料熔化需要吸收熔化熱,熱電偶貼在焊點上時,升溫速度在熔點附近有可能變慢,所以「熔點附近出現平台」不一定是線壞掉。區分的方法有五個,第一個不用重跑;開始前先排除爐子自己設定的恆溫段,那一段本來就會讓曲線變平:
- 看平台的溫度。焊料的熔點有公開數字:維基百科 Solder 條目寫 Sn63Pb37 的熔點是 183 ℃、Sn-Ag-Cu 三元共晶是 217 ℃(SAC305 的熔化範圍條目沒有單獨列,以您的錫膏資料表為準;一家焊材廠的 SAC305 合金資料表寫成分為錫 96.5%、銀 3%、銅 0.5%,固相線 217 ℃、液相線 220 ℃[參E])。平台如果出現在離您焊料熔點很遠的溫度,就不是熔化;落在熔點附近只是必要條件,不是證明(溫區交界、輸送帶速度變化也可能造成平台)。
- 同一個點重複過爐 2 到 3 次(固定方式要能耐多次過爐,見第七節):如果平台每次都出現在差不多的溫度、形狀接近,傾向是熔化;每次位置不同、帶雜訊,傾向是固定問題。
- 在同一顆元件上放兩支,位置相近(例如同一顆元件的兩個焊點),看是不是兩支都出現;兩顆同型元件在板上的位置不同,爐內熱環境本來就不同,讀值差不一定是固定問題。
- 在板上沒有焊料的位置(空焊墊或板面)也放一支線,對照看:平台只出現在有焊料的點,才傾向是熔化。這一點的固定方式要與有焊料的點相同;兩處熱容不同,只比較平台有沒有出現,不比較絕對溫度。
- 縮短取樣間隔看細節(取樣間隔與記憶量見下一節);檢查絕緣與珠子,有疑慮就換測溫線重新量測。
量法本身是否穩定,可以用量測系統分析的概念檢查,看量測系統分析的重複性與再現性。
九、取樣間隔與記憶量,測溫線多久換
問:記錄器的取樣間隔怎麼設?
答:先算記憶量能記多久。BGA 爐溫記錄器操作程序(2003 年版,內部文件)寫:解析度 0.5 ℃、準確度 ±1 ℃(25 ℃);量測速率 0.1 秒到 1 小時由軟體設定;內建記憶至多 4,000 筆,所以量測時間與取樣速率要搭配,避免斷訊。這是舊規格,現在的儀器記憶量大得多,這裡只用它示範算法:可記錄時間 = 記憶筆數 × 取樣間隔。本文以每通道 4,000 筆為例;多通道時筆數怎麼分,看記錄器規格書。
| 取樣間隔 | 4,000 筆可記錄 | 假設一條曲線 360 秒夠不夠 |
|---|---|---|
| 0.05 秒(本文引的舊記錄器沒有這一檔,列來示範) | 200 秒 | 不夠(需要 7,200 筆) |
| 0.1 秒 | 400 秒 | 夠(需要 3,600 筆) |
| 0.5 秒 | 2,000 秒 | 夠 |
| 1 秒 | 4,000 秒 | 夠 |
360 秒是假設的曲線長度,您的爐子和輸送速度不同,長度也不同。取樣越密越能看出曲線細節,但記憶量用得越快;記憶量不夠就改成較長的間隔,不要讓曲線被截掉。

問:測溫線用幾次要換?
答:我們沒有找到公開標準給次數。能引的線索:Indium 的文章說鋁膠帶撐不過多次過爐;維基百科 Thermocouple 條目說線材老化會漂移,因為線的均勻性消失;SMTnet 說細線脆弱。我們的建議(不是標準值):每次使用前看絕緣有沒有破、接點有沒有鬆;新線配好後,先把兩支線固定在同一個點過爐,記下兩者的差;之後定期再比,比對時用同一種固定方式,差跟當初比變化超過您訂的值就換。這個值要大於記錄器準確度與線容差合起來的範圍(K 型容差見第五節表;兩支都合格的線放在同一點,讀值差本來就可能到兩邊容差加起來,所以不能「差一點就換」);換測溫線的日期和次數寫進測溫板的履歷。上面說的線容差,IEC 60584-1 寫明是線交到使用者手上時的值,不含使用中的校正漂移[參C];用過之後會偏多少,容差管不到,要靠上面的定期比對來看。內部程序(2002 年版)有換測溫線的步驟:把 K 型線用耐熱膠帶貼在基板上、中、下三個位置的球墊上;但沒有寫換測溫線的次數或週期。
十、把測溫板寫進作業標準
問:測溫板作業卡要寫哪些項目?
答:寫到讓另一個人照著做,能量出同樣的曲線。下表是我們的整理,欄位依前面各節的出處列出:
| 項目 | 要寫什麼 |
|---|---|
| 板子 | 料號與版本、雙面板標明上面或下面、是實裝板還是空板 |
| 測溫點 | 座標圖與編號;空氣、偏熱、偏冷、怕熱元件、BGA 中心與外排各用哪一條通道 |
| 熱電偶 | 型式(K 型)、線徑、絕緣材質、長度、換測溫線日期 |
| 固定方式 | 材料與用量;要互相比較的點一致(BGA 另外註明) |
| 記錄器 | 取樣間隔、是否裝隔熱盒、放在板子的哪一側 |
| 過爐 | 輸送速度、板子放爐子的哪個位置(例如皮帶正中央)、是否滿載 |
| 判定 | 用哪些指標(斜率、恆溫時間、TAL、峰值)、窗口多少、超出時誰處理 |
| 重新量測的時機 | 換產品、爐子維修、換錫膏、板型變更 |
內部文件裡能看到的實例:某產線的首件只確認峰值,每區熱電偶偏離 ±5 ℃ 發警示、±10 ℃ 發警報,但警示後誰處理、停不停線,文件沒有寫。這個缺口要自己補,不然警示響了沒人知道該做什麼。
延伸閱讀(外部來源)
外部來源(Indium 兩篇是錫膏廠發表的,有立場):IPC-7530B 目錄:Guidelines for Temperature Profiling for Mass Soldering Processes、IPC-7530A ANSI 預覽頁、維基百科:Thermal profiling、維基百科:Thermocouple、維基百科:Solder、Indium:Thermal Profiling: A Practical Approach to Reflow Profiling(I-Connect007)、Indium:Best Place to Attach Thermocouples(Phil Zarrow)、NXP EB635:Lead-Free BGA Solder Joint Assembly Evaluation、SMTnet:How to Profile a PCB。
補充參考資料
[參A]IPC-7530B《Guidelines for Temperature Profiling for Mass Soldering Processes (Reflow and Wave)》目錄(January 2025;Supersedes IPC-7530A March 2017;與上方延伸閱讀「IPC-7530B 目錄」同一份)
[參B]Wikipedia:Thermocouple(Types 一節的容差等級表;與上方延伸閱讀同一頁)
[參C]IEC 60584-1:2013《Thermocouples – Part 1: EMF specifications and tolerances》標準預覽(Edition 3.0,2013-08;經銷商提供的預覽)
[參D]Wikipedia:American wire gauge(AWG 線徑公式與線徑表)
[參E]SAC305 Lead-Free Solder Alloy 技術資料表(一家焊材廠,Document Rev # NF7)
這篇文章的限制
- 內部資料的種類。BGA 植球製程的爐溫量測程序(2002 年版)、BGA 爐溫記錄器操作程序(2003 年版)、烤箱設定與管制規範(2002 年版)、可靠度烤箱操作規範、某 SiP 模組的烘箱溫度實驗報告(2012 年)、某產線的回焊爐參數管制說明、回焊爐驗收簡報(2012 年)、某無線模組的爐溫曲線報告;全部去掉公司名、人名、機台廠商與料號,只留做法與數字範圍。
- 外部網頁逐頁打開讀過。我們讀的是網頁當時的內容;網頁之後可能修改。
- 內部文件是封裝廠與模組廠的,不是專門的 SMT 量產板。我們取的是方法;烤箱類文件(烤箱設定與管制、可靠度烤箱、SiP 烘箱)不是回焊爐,已在文中標明。烤箱設定與管制規範要求量爐溫曲線時放入裝載量上限、接 5 支熱電偶(中央 1 支、四角 4 支,距爐壁 5–15 cm),到溫後再保持至少 5 分鐘;可靠度烤箱每台每年用 9 點記錄器量一次溫度分布。烤箱規範的修訂紀錄與條文不一致(修訂紀錄寫距離改為至少 1 cm,條文仍寫 5–15 cm),我們不選邊。
- 內部文件我們讀的是整理過的索引筆記,沒有回頭逐字核對原檔。引用的數字以筆記為準,上線前建議由事實審窗對原檔再抽核。
- 內部文件的年代較舊。爐溫量測程序是 2002–2003 年、烤箱規範是 2002 年版,現在的儀器規格不同,我們沒有逐項更新。
- 內部文件的數字有幾處前後不一致,我們沒有選邊。回焊爐驗收簡報的偏差峰值、平均與範圍對不上,只引 6 點與 ±5 ℃;烤箱規範的修訂紀錄與條文對不上;烘箱實驗兩次量測的腔體溫差為什麼差這麼多,文件沒有說明。
- IPC-7530 的內文要購買,我們沒有讀。文中對 IPC-7530B 只引目錄標題,對 IPC-7530A 只引預覽頁看得到的文字;LTD 的定義我們沒有讀到。
- SMTAI 2010 論文的數字(接觸延遲 0 與 30 秒的塌陷時間)已對照原論文。論文模擬的是零件翹曲的接觸延遲,不是 LTD 的量測,也沒有討論 LTD。
- Indium 兩篇是錫膏廠發表的,有立場。Indium 的 I-Connect007 文章頁面顯示的日期是占位值,真正的發表日期我們查不到。
- 「熔點平台是熔化熱」「沒有焊料的位置對照」「空板只留作爐況比對」「測溫線的更換判斷」「孔不能碰到鄰近焊墊」是我們的判斷,不是標準或外部文章的說法。
- 沒有搜尋資料。我們只查過 Google 台灣的搜尋框建議,「測溫板用途」「smt 測溫板」「pcb 測溫板」有建議,沒有搜尋量數字。
- 商品頁規格取自我們自己的商品頁,線徑以商品頁為準;絕緣的耐溫上限,本文不寫數字,以您買的線的規格書為準。
常見問題
測溫板是什麼?用在哪裡?
在產品板上用熱電偶固定指定位置,接記錄器跟著過爐,量板上這些位置的溫度曲線,確認焊點是否在錫膏規定的溫度範圍。爐子自己的熱電偶管的是溫區有沒有照設定,兩者互補。
測溫板可以用空板嗎?
可以用來比較爐況,不能代表產品。Indium 的文章把板子分成基準(裸板)、產品測溫板(完整組裝)、校正板;產品曲線以實裝板為準,雙面板要分別建立上面與下面的曲線。
測溫點要放幾個、放哪裡?
Indium 的文章說至少 4 支:板子前緣外的空氣、高溫處、低溫處、怕熱的元件;詳細曲線要 5 到 6 支以上。高溫處通常是裸銅焊墊或小型被動元件,低溫處是塑膠或陶瓷封裝 IC 下方、線圈與變壓器的腳。
要不要留一條空氣線?
建議留。Indium 的文章把它列為至少 4 支之一,好處是每次量測有共同基準,方便比對不同批次的曲線。
K 型和 T 型熱電偶差在哪?
K 型是鎳鉻/鎳鋁,範圍 −200 到 +1350 ℃;T 型是銅/康銅,範圍 −200 到 +350 ℃。維基百科列的容差等級 1,K 型 −40 到 375 ℃ 為 ±1.5 ℃,T 型 −40 到 125 ℃ 為 ±0.5 ℃。Indium 的文章說 SMT 一般用 K 型;記錄器和線要同型(一般做法)。
熱電偶要用幾號線?
Indium 的文章建議量測用 36 AWG(約 5 mil),30 AWG 也可以。細線脆弱;粗線耐用,但熱容較大,升溫很快的區段讀值可能慢一拍(這是一般原理,不是 Indium 的說法)。
回焊曲線出現平台,是熔化還是熱電偶鬆脫?
先排除爐子自己設定的恆溫段,再看平台出現的溫度:維基百科列 Sn63Pb37 熔點 183 ℃、Sn-Ag-Cu 共晶 217 ℃,平台離您焊料的熔點很遠就不是熔化;落在熔點附近只是必要條件,不是證明。再排除鬆脫:維基百科寫鋸齒狀讀值表示熱電偶沒固定好,Indium 的文章列出曲線漣漪與絕緣破損造成的第二接點。我們的建議是同一點重複過爐 2 到 3 次,平台位置穩定傾向是熔化,每次不同且帶雜訊傾向是固定問題;也可以在板上沒有焊料的位置放一支線對照,平台只出現在有焊料的點才傾向是熔化。這些是我們的判斷,不是標準條文。
BGA 的測溫點怎麼埋?
從板子背面鑽小孔,不要鑽穿錫球或晶片,把熱電偶接到錫球與焊墊的交界,孔要小,針對小的熱電偶珠約 1.0 到 1.5 mm(球距小時孔不能碰到鄰近焊墊,孔徑依零件另外判斷);陣列中心偏冷(Indium 的文章),所以建議量中心,再補外排。用導熱環氧固定後,以不導電環氧填孔。
LTD 是什麼?
IPC-7530B 的目錄列有 Liquidus Time Delay(LTD)這個詞;IPC-7530A 預覽頁的 Figure 3-11 標題是「Role of LTD in Head on Pillow」,所以它跟枕頭效應有關。定義內文要購買,我們沒有讀到,所以不解釋它的意思。
記錄器的取樣間隔怎麼設?
先算可記錄時間 = 記憶筆數 × 取樣間隔,曲線長度要比它短。以每通道 4,000 筆為例(內部舊程序的記憶量),0.1 秒取樣只能記 400 秒;多通道時筆數怎麼分,看記錄器規格書。
測溫線多久要換?
我們沒有找到公開標準給次數。建議每次使用前看絕緣與接點;新線配好後把兩支線固定在同一點過爐記下差值,之後定期再比(比對時用同一種固定方式),差跟當初比變化超過您訂的值就換(這個值要大於記錄器準確度與線容差合起來的範圍)。這是我們的建議,不是標準值。
有類似問題嗎?寫信給嘉鴻,看看是否有配套方案。我們提供線上快速諮詢,多一個一起討論的對象,會盡量參與把問題解決。量測用的品項,嘉鴻有供應回焊爐溫測試儀、K 型熱電偶測溫線,可以用商品頁的詢價鈕問我們。