
品管七大手法怎麼搭配:魚骨圖、5 Why、柏拉圖、管制圖、直方圖,從找真因到看製程穩不穩的 5 個階段 – 嘉鴻來幫忙
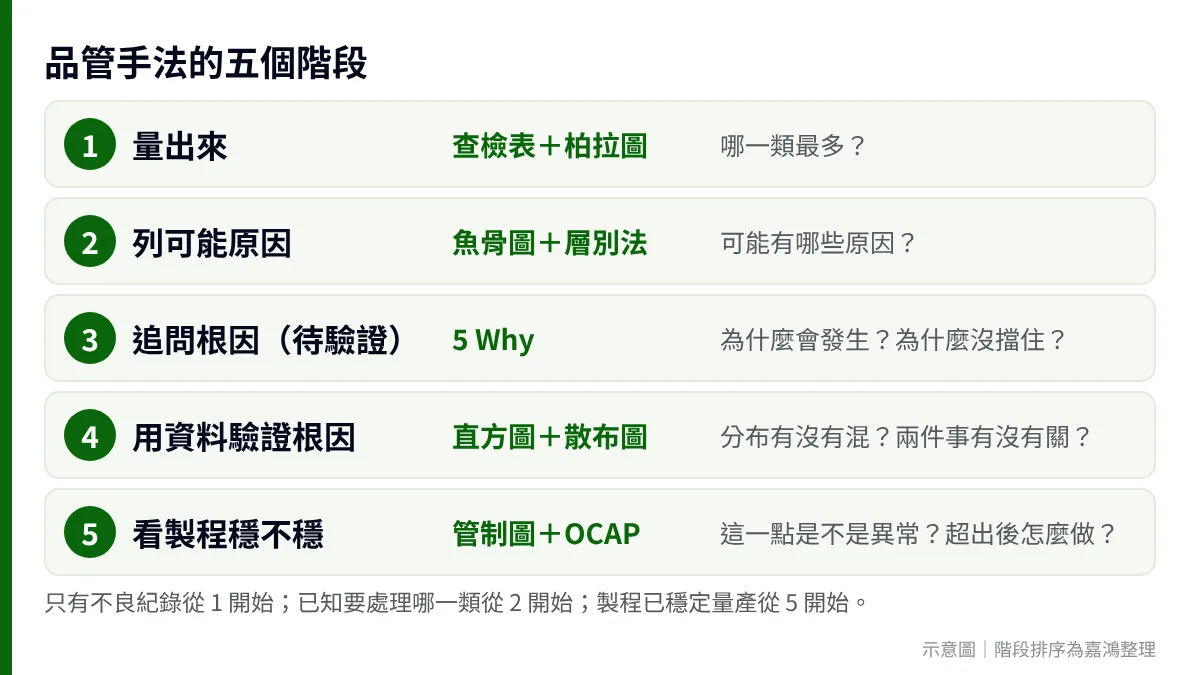
品管七大手法不是七選一,而是照問題進來之後的問法排順序:先用查檢表和柏拉圖把問題量出來、分出大宗;再用魚骨圖列出可能原因,用 5 Why 追到真因;用直方圖和層別法拿資料驗證;改善之後用管制圖看製程穩不穩,超出管制時照事先寫好的流程處理。這篇把這五個階段排成一條線,每個手法講「什麼時候用、怎麼畫、怎麼看」,並標明哪些是 ASQ(美國品質學會)頁面寫的、哪些是我們手上內部文件(去識別)的做法、哪些是我們自己補的。
內部資料是封裝廠、模組廠與一條 SMT 線的品管文件,已去掉公司名、人名與料號,只留做法與數字範圍;外部資料是 ASQ、NIST、ISO 的公開網頁。哪些資料讀到什麼程度,見文末〈這篇文章的限制〉。文中標「假設」或「示意」的數字,是為了示範算法而編的。這篇是方法整理,沒有哪一項嘉鴻商品是這些手法的必要條件;第七、八節談到錫膏厚度與回焊爐溫的量測,那兩處附上相關的商品頁。
一、品管七大手法各回答什麼問題
問:品管七大手法是哪七個?
答:查檢表、層別法、柏拉圖、特性要因圖(魚骨圖)、散布圖、直方圖、管制圖。這是台灣常見的叫法;ASQ 的「Seven Basic Quality Tools」頁面列的是 Cause-and-effect diagram、Check sheet、Control chart、Histogram、Pareto chart、Scatter diagram、Stratification 七項,同一批工具。ASQ 另外註明,較新的清單多以流程圖(flowchart)取代層別法,有時也列入趨勢圖(run chart),所以您看到的「七大」版本可能略有出入,這不是錯誤,是清單版本不同。
| 手法 | 回答什麼問題 | 要什麼資料 |
|---|---|---|
| 查檢表(Check sheet) | 發生了什麼、各發生幾次 | 逐筆畫記 |
| 層別法(Stratification) | 把資料依班別、機台、批號、來源分組後,有沒有差別 | 每筆資料帶著分組欄位 |
| 柏拉圖(Pareto chart) | 哪幾類占了大宗 | 各類的次數、數量、成本或時間 |
| 特性要因圖(魚骨圖) | 這個結果可能有哪些原因 | 不需數據,靠討論 |
| 散布圖(Scatter diagram) | 兩個變數之間有沒有關係 | 成對的量測值 |
| 直方圖(Histogram) | 量測值的分布長什麼樣、是不是混了兩種製程 | 連續量測值,ASQ 建議至少 50 筆 |
| 管制圖(Control chart) | 製程隨時間穩不穩、這一點是不是異常 | 依時間順序的量測值 |
5 Why 不在七大手法之內,它是追問的方法,ASQ 的 5 Whys 頁面說明它常和腦力激盪或魚骨圖一起用。所以這篇把它放在魚骨圖後面。層別法貫穿各階段,不是只在某一階才用。坊間各版口訣不一,這裡不列;QC 新七大手法(親和圖、關聯圖等)是另一組工具,本文不談。
二、階段 1:把問題量出來——查檢表與柏拉圖
問:查檢表要預留哪些欄位?
答:日期時間、班別、線別、機台、缺陷碼;缺陷碼彼此要互斥。這是我們的建議,不是 ASQ 的規定。一開始就預留這幾欄,後面的層別法才分得出來;缺陷碼互斥(一個缺陷只歸一類),柏拉圖才不會重複計算。SMT 的例子:把立碑、連錫、空焊、錫珠各編一個缺陷碼,每班每線各畫記一張,週報的柏拉圖就是把這些表加總。
問:柏拉圖怎麼畫?80/20 怎麼用在不良分類?
答:先決定分類和量法,統計各類小計,由大到小排長條;再加百分比和累計線,看前幾類占多少。ASQ 的柏拉圖頁面列了步驟:選分類、選量法(次數、數量、成本或時間)、定期間、蒐集資料、各類小計、依小計上限定左軸刻度(要加百分比與累計線時,左軸值上限改取各類小計的總和)、長條由高到低排,小項合併成「其他」;選用的兩步是算各類百分比(加右側百分比軸)和畫累計線,累計線終究會停在 100%。
下面是一份去識別的實例:某模組出貨前的檢驗,投入約三萬顆、不良約 150 顆(總良率約 99.5%,和直通率的算法不同,看直通率 FPY 與總良率)。件數取約數(以 5 件為單位),我們依約數重算占比與累計。
| 不良項目 | 數量 | 占比 | 累計 |
|---|---|---|---|
| 屏蔽罩刮傷 | 約 55 | 36.7% | 36.7% |
| 基板 LGA 焊墊露銅 | 約 35 | 23.3% | 60.0% |
| 屏蔽罩極性錯 | 約 35 | 23.3% | 83.3% |
| 電測失敗(校準、初始化) | 約 20 | 13.3% | 96.7% |
| 其他(焊墊變色、毛邊) | 約 5 | 3.3% | 100.0% |
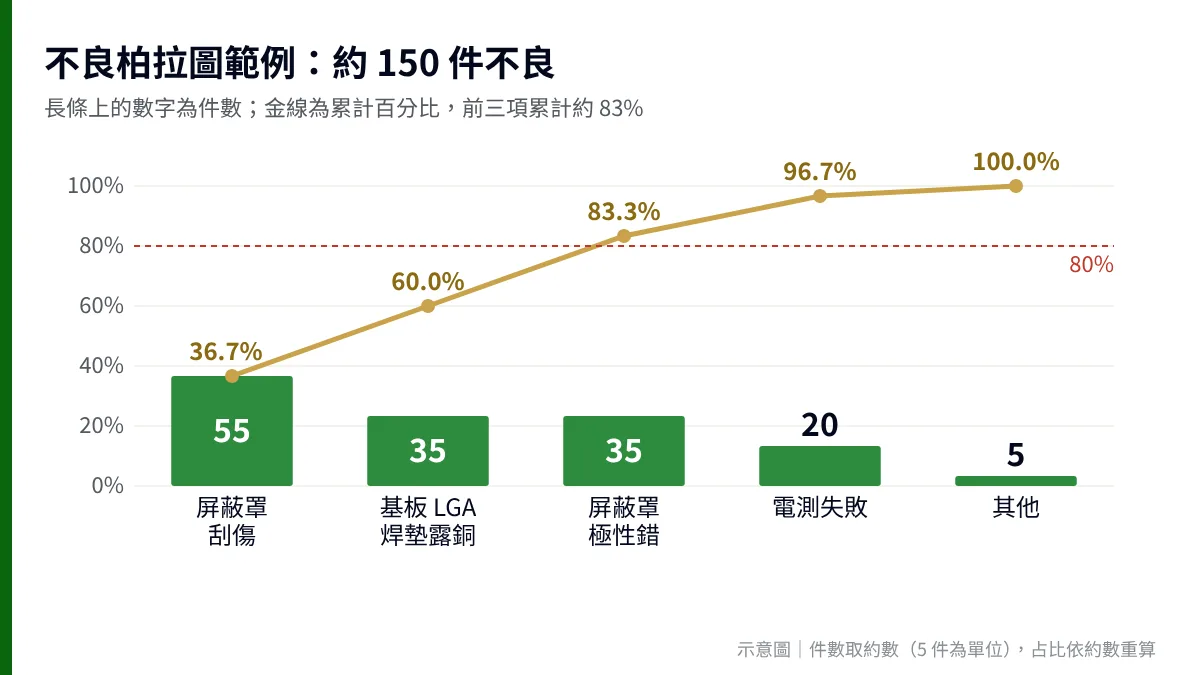
前三項占約 83%,接近 80/20,但那是這份資料的結果;每份資料不會剛好落在 80/20,以您自己算出來的累計為準。這份文件的處理方式是:外觀類(刮傷、露銅、極性)進料抽樣的 AQL 從 0.065 分別收緊到 0.04、0.05、0.06,供應商出貨前也改 100% 檢查;電測失敗那一項先持續監控。也就是柏拉圖排前面的先處理,排後面的先看。
SMT 的用法:把每週查檢表的立碑、連錫、空焊、錫珠加總畫成柏拉圖,排前面的兩三項就是下週先查的;量法除了次數,也可以改用重工時間或報廢數,立碑多但好修、空焊少但常報廢,兩種排法的順序可能不一樣(這是我們的舉例,不是實測)。
柏拉圖要變成習慣才有用。有一份某 SMT 線較舊的 QC 週報,每週固定四塊:批退率與 DPPM、首件異常次數、巡檢異常次數、本週前五大缺點。那一週外觀檢驗約 600 批退 6 批(約 1.0%),前五大缺點合計 49 顆,髒污 21 顆(約 43%)較多,金手指沾錫 11 顆、污染 10 顆次之。髒污與污染兩個名稱很接近,分類是否互斥值得先確認(這是我們的觀察,週報沒有說明)。每週用同樣的分類和畫法,才看得出哪一類在變多。
問:柏拉圖排第一的,就是要先處理的嗎?
答:不一定,要先確認它是真的製程不良。另一份模組測試報表的缺陷碼柏拉圖,前幾名的缺陷碼多半是測試頂針接觸不良;文件註記抽驗後,SMT 相關的不到 15%。這時要先複判,把「真的焊接不良」和「測試端的誤判」分開,再依缺陷碼、機台層別,回頭排柏拉圖。量測系統本身的誤差也會造成誤判,看量測系統分析(Gauge R and R)。柏拉圖只告訴您哪一類較多,不告訴您為什麼。
三、階段 2:對大宗列出可能原因——魚骨圖與層別法
問:魚骨圖怎麼畫?大骨怎麼分?
答:先寫清楚問題,畫一條主幹,在主幹末端寫問題當魚頭;再畫大骨分類,每個分類下逐層問「為什麼會這樣」。ASQ 的魚骨圖頁面(以創始者 Kaoru Ishikawa 命名)把步驟列成:確認問題陳述、畫魚頭和主幹、加入主要分類、腦力激盪列出原因、再往下問、補足空白處、分析原因並決定要追哪幾項(目的是治本,不是治標)、之後用其他工具分配責任。大骨的分類,ASQ 提到 Ishikawa 提出的「6M」:Materials(材料)、Machinery(機器)、Methods(方法)、Measurement(量測)、Manpower(人)、Mother Nature(環境);分類名稱可依需要改。ASQ 的步驟是畫一條向右的水平箭頭當主幹,問題寫在箭頭頭端的方框,所以魚頭在右邊。
內部的做法偏向 4M(人、機、料、法)。某封裝廠的 OCAP 規範要求:每個以 SPC 管制的特性,都要由製程工程師帶團隊,用 4M 分類列出可能原因;另一份 BGA 產線的 OCAP 清單,則把每種異常畫成「可能原因→可能變因→改善行動→處置」的流程圖。前一份規範文件規定每季用特性要因圖加柏拉圖檢討一次,並依檢討結果更新流程圖。
魚骨圖列的是「可能」原因,不是真因,這點 ASQ 的頁面也是這樣寫(identify the many possible causes)。下面這份屏蔽罩翹起的 8D 報告,把要因分成材料、製程、設計三類,逐項列出要因、負責人、期限、驗證結果和狀態,八項要因都做了驗證,下面列其中四項:
- 共面度(規格小於 0.1 mm):量 30 顆約 0.04~0.08 mm,另有 1 顆 115 µm,上板過爐都沒有翹起,排除。超出規格的那一顆也沒有翹,所以共面度不是翹起的主因;報告另估算錫膏回焊後的內聚高度約 150 µm,可以吸收 100 µm 以下的共面度。
- 空罩過爐 1、2、3 次:外形與共面度沒有惡化,排除。
- 錫厚均勻度:Cpk 1.2,報告判定不是主因而排除。這個 Cpk 在本文第五節的分級只算勉強,所以「排除」的意思是它不是翹起的主因,不是說錫厚已經沒有改善空間(這句是我們的讀法)。
- 雷雕痕太深:雷雕深淺各取 100 顆比較,深痕組約 3% 翹起,判定為主因;我們手上的筆記沒有淺痕組的比例,這裡不補。對策是把外包雷雕的功率調降約四分之一,並稽核一個月。
這份報告的做法就是魚骨圖的後半段:列出的每個原因都要有一個驗證實驗,驗證過了才算排除或確認。
放到 SMT 上,例如回焊後出現錫珠,魚骨圖的大骨可以這樣分:材料(錫膏的存放、回溫與開封後的使用時間)、方法(鋼板開孔設計、印刷偏移、回焊溫度曲線)、機器(刮刀、貼片壓力)、量測(爐溫是怎麼量的,第八節會講)。這是我們舉的分法,沒有出處;立碑也可以用同樣的分法,每個小骨一樣要有一個驗證實驗才算數。
問:層別法要先分哪一層?
答:先分容易不同的來源:班別、機台(或線別)、批號(料的來源)、時間。這個順序是我們的建議,不是 ASQ 的規定。ASQ 的直方圖頁面有一個典型例子:直方圖出現雙峰,常是兩個班別或兩個製程的資料混在一起,「層別」通常能找到原因。所以資料表一開始就要帶著分組欄位,事後再補通常補不回來。
四、階段 3:追問根因——5 Why 與真因分析
問:5 Why 要問幾次?停在哪才算真因?
答:五次是參考,不是規定;停在「改了它,問題就不會再發生,而且您有權改」的那一層。ASQ 的 5 Whys 頁面說這個方法由豐田佐吉(Sakichi Toyoda)發展,他說「重複問五次為什麼,問題的本質和解法就會清楚」(我們的翻譯);頁面也寫明,可能少於或多於五次就到達根因。做法是在紙上寫下問題,往下畫五條線,每問一次「為什麼」就把答案寫在下一條線,重複到找出根因。「停在哪」那一句是我們補的判斷標準。
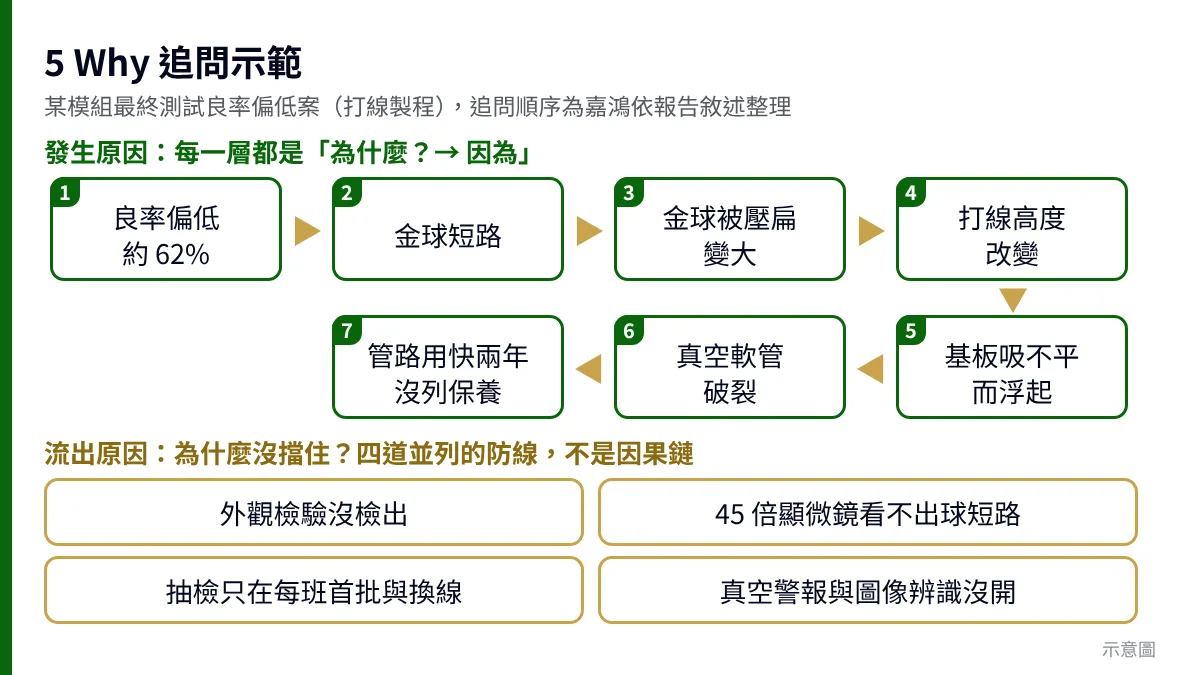
下面用一份去識別的報告示範。某模組出貨前測試的一個批次,良率約 62%(約 2,100 顆中約 1,300 顆),同一產品其他約 26 批平均約 99.3%;抽驗 15 顆,全部有金球短路。這份報告把原因分成「發生」與「流出」兩條線;下面的逐層追問,是我們依報告的敘述整理的,報告原文沒有逐層寫 Why。
| 發生原因(因果鏈,每一層都是「為什麼?→ 因為」) |
|---|
| 1. 良率偏低 → 因為金球短路 |
| 2. 金球短路 → 因為金球被壓扁變大 |
| 3. 金球被壓扁變大 → 因為打線高度改變 |
| 4. 打線高度改變 → 因為基板吸不平而浮起 |
| 5. 基板吸不平而浮起 → 因為真空軟管破裂 |
| 6. 真空軟管破裂 → 因為管路用了快兩年,沒列入保養項目 |
| 流出原因(為什麼沒擋住?並列的四道防線,不是因果鏈) |
|---|
| 外觀檢驗沒檢出 |
| 45 倍顯微鏡看不出球短路 |
| 抽檢只在每班首批與換線時做 |
| 真空警報與圖像辨識功能沒開 |
這份報告的製程是打線,不是 SMT,但追問的結構我們判斷可以套用到 SMT(這是我們的判斷)。流出原因就是 8D 說的逃脫點,8D 怎麼寫見8D 報告怎麼寫。它還做了兩件值得學的事:用模擬真空 −320 mmHg 把問題重現,並用實驗設計(DOE)找出真空度要達 −400 mmHg 以下(數字更負)才安全,證明真因而不是只相信推論;對策也是跟著兩條線走:管路每季檢查、依平均故障間隔(MTBF)訂壽命、顯微鏡倍率從 45 倍提高到 90 倍、真空異常納入 OCAP。
問:5 Why 問到「作業員疏忽」,算找到真因嗎?
答:通常還要再問一層。另一份內部 8D 系統性原因檢討表,把根因分成四類:規則(沒有或不完整)、人為失誤、組織與體制、人(教育訓練與認定);對策配防呆,包括機台、系統、工具和查檢表。人為失誤只是其中一類,而且通常要再往下問:規則寫了沒有、防呆有沒有、訓練有沒有認定。8D 報告怎麼寫,看我們另一篇8D 報告怎麼寫;問題怎麼描述才問得準,看焊接不良問題描述 5W2H 與找真因。這篇只講 5 Why 這一段追問。
五、階段 4:用資料驗證——直方圖與散布圖
問:直方圖和長條圖差在哪?形狀怎麼看?
答:直方圖橫軸是連續的量測值,長條緊靠在一起;長條圖橫軸是類別。形狀看的是分布有沒有混了兩種東西。ASQ 的直方圖頁面建議:蒐集至少 50 筆連續資料;長條之間不留間隙;下結論之前先確認取樣期間製程是正常運轉的,不然形狀會誤導。頁面列的幾種形狀,我們整理成下表,第三欄是我們補的第一個要查的方向。
| 形狀 | ASQ 頁面的說法 | 先查什麼(我們補的) |
|---|---|---|
| 鐘形(常態) | 平均值兩側機率差不多;要用統計方法才能確認常態 | 是否有天然下限(如零)把峰推偏 |
| 偏斜 | 天然界限把峰拉離中心,尾巴往遠離界限的方向 | 量法是否有上下限,例如毛邊、翹曲只會是正值 |
| 雙峰 | 兩個分布混在一起,例如兩個班別 | 用層別法分班別、機台、批號 |
| 被切掉的(heart-cut) | 常見於依規格界限檢驗後,尾巴被挑掉 | 是不是只看了合格品的資料 |
| 梳子狀 | 常因數值四捨五入或組距選得不好 | 量測解析度與組距 |
SMT 的例子:錫膏厚度的直方圖如果出現雙峰,先依班別、鋼板或印刷機分開看,常是兩個來源的資料混在一起;ASQ 寫的是雙峰通常是兩個班別或製程的資料,套在錫厚上是我們的用法。
直方圖常配對的問題,是「規格界限和管制界限差在哪」。三條線容易混:
- 規格界限:設計或買方規定,用來判斷單件能不能用。
- 管制界限:用製程自己的資料算出來,用來判斷製程有沒有變,不是用來判斷零件合不合格。
- 內控範圍:廠內自訂,通常比規格窄,留緩衝給製程飄移。
一份某封裝廠的記憶卡切單製程管制報告,剛好三條線都有:外型規格 10.900~11.100 mm,廠內內控範圍 11.000~11.040 mm,每天 8 點、連量 30 天,實測平均約 11.03 mm;毛邊內控 15 µm 以下,實測上限 約 13 µm;溢膠內控 1.00 mm 以下,實測約 0.63~0.78 mm。報告上外型的 Cpk 遠高於一般要求(具體範圍這裡不寫)。我們用平均 11.03 與規格上限 11.100 反推,σ 比規格寬度小很多,所以推得的 Cpk 同樣遠高於一般要求,所以它是用寬的規格界限算的;如果改用窄的內控範圍來算,數字會小很多(這是我們的反推,文件沒寫)。這個例子說明:講 Cpk 時要先講清楚拿哪一條界限算。Cpk 怎麼算、多少算夠,看Cp、Cpk 製程能力怎麼算。內部統計製程管制規範對 Cpk 的分級是:小於 1.00 不可量產,1.00~1.33 僅勉強,1.34~1.67 有能力,1.68~2.00 很好;另一份鋼板自動檢測報告,開孔面積 Cpk 1.406(樣本 125),被歸在「1.33~1.67 可接受」的 B 級。這是這兩份文件自己的分級,不是通用標準,兩份的分法也略有不同(1.33 這個值落在不同組,起點差 0.01,可能是四捨五入);公開資料沒有統一的門檻,前面連結的 Cpk 那篇列了 NIST 與教科書的數字。
散布圖用在「兩件事好像有關係」的時候,例如印刷刮刀壓力和錫膏厚度。ASQ 的描述是「用來分析兩個變數之間可能的關係」;散布圖只看有沒有關係,不能證明誰造成誰,仍要回到階段 3 的驗證實驗。
下面是一組假設的成對資料,示範散布圖要的資料長什麼樣:
| 刮刀壓力(假設,kgf) | 3.0 | 3.5 | 4.0 | 4.5 | 5.0 | 5.5 | 6.0 | 6.5 |
|---|---|---|---|---|---|---|---|---|
| 錫膏厚度(假設,µm) | 118 | 121 | 120 | 126 | 129 | 131 | 135 | 134 |
這 8 組的相關係數約 0.97,點大致排成一條往右上的線,看起來壓力越大、厚度越厚。相關係數只量直線關係,而且 8 組太少;如果有一點離群,先查那一點是不是記錄錯誤或換過鋼板,不要直接刪掉。這張表是我們編的示範,不是實測。
六、階段 5:看製程穩不穩——管制圖與超出管制怎麼辦
問:管制圖怎麼判讀?
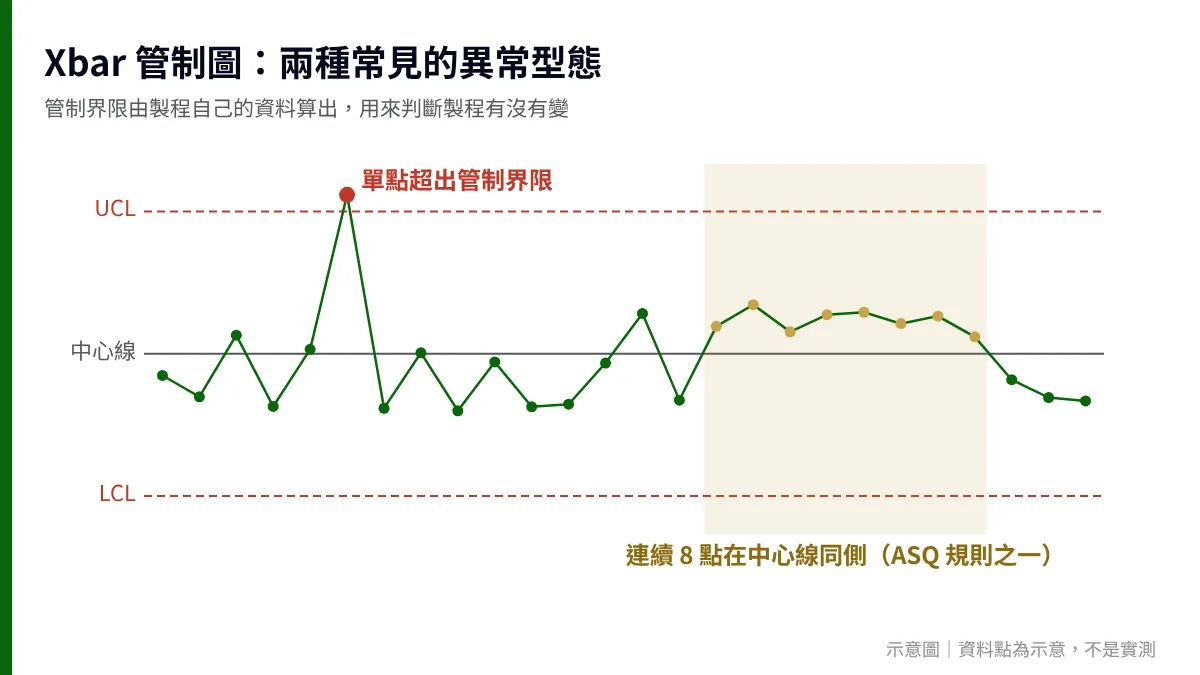
答:先看有沒有點超出管制界限,再看有沒有連續幾點偏向同一側、連續上升或下降的型態;有,就要當作可能的特殊原因,先找原因,不要直接調參數。ASQ 的 SPC 頁面把管制圖追溯到 Walter Shewhart(1920 年代初期),並區分兩種變異:共同原因變異(製程本來就有、永遠存在),特殊原因變異(來自外部,表示製程已不在統計管制內)。判讀規則,ASQ 的管制圖頁面列了這幾條:單點超出管制界限;三點中有兩點在中心線同側且超過 2σ;五點中有四點在同側且超過 1σ;連續 8 點在中心線同側(或 11 點中 10 點、14 點中 12 點、20 點中 16 點);明顯一致或持續的型態。ASQ 的 SPC 頁面也提醒:用的檢定越多,誤判(假警報)機率越高。
產線常用的精簡判異規則。規則太多,假警報跟著變多,所以很多產線只挑三條寫進程序:任一點超出管制界限;連續 7 點落在中心線同一側;連續 7 點持續上升或持續下降。這三條容易教、作業員看圖就能判斷;任一條成立,就照該站的 OCAP 處理,而不是直接調參數。部分製程會依特性再加條件,但要寫進文件並固定使用,不要每個人各用一套。
內控範圍可以收得比規格緊。例如某道烘烤的規格是 110±10°C,產線的內控範圍收在 110±5°C:落在 ±5 到 ±10 之間的產品仍然合格,但製程已經偏離平常的位置,要先查原因。這樣在產品超規之前就有反應時間;內控範圍和管制圖算出來的管制界限,都不能拿來取代規格界限。
問:管制圖的上下限怎麼算?係數表哪裡查?
答:Xbar-R 圖的上下限用子群平均值的平均、全距的平均,乘上係數表的 A2、D3、D4。NIST 工程統計手冊給的公式是:Xbar 圖 UCL = X̿ + A2·R̄,LCL = X̿ − A2·R̄;R 圖 UCL = D4·R̄,LCL = D3·R̄。(X̿:各子群平均值的平均;R̄:各子群全距的平均。)子群大小 n 對應的係數,本文抄 n = 2~7,NIST 頁面的表更長:
| n | A2 | D3 | D4 |
|---|---|---|---|
| 2 | 1.880 | 0 | 3.267 |
| 3 | 1.023 | 0 | 2.575 |
| 4 | 0.729 | 0 | 2.282 |
| 5 | 0.577 | 0 | 2.115 |
| 6 | 0.483 | 0 | 2.004 |
| 7 | 0.419 | 0.076 | 1.924 |
用一組假設的數字示範:每個子群量 5 筆(n = 5),X̿ = 10.00,R̄ = 0.30。Xbar 圖 UCL = 10.00 + 0.577 × 0.30 = 10.173,LCL = 10.00 − 0.577 × 0.30 = 9.827;R 圖 UCL = 2.115 × 0.30 = 0.635(0.6345 四捨五入),LCL = 0。假設規格是 9.50~10.50,您會發現管制界限(9.827~10.173)比規格窄,這是正常的,因為管制界限算的是「子群平均值」的波動,不是單件的範圍,所以管制圖上的點在界限內,不代表每一件都在規格內;反過來,單件在規格內,也不代表製程沒有變。(這組假設數字的製程能力:NIST 頁面的估法是 σ 約等於 R̄ ÷ d2,n = 5 時 d2 = 2.326(這個數取自一般教科書,頁面沒有列),所以 σ 約 0.129,規格寬度 1.00 約是 7.8σ,Cp 約 1.29。)
子群大於約 10 時,常改用標準差(S 圖)取代全距,這是一般教科書的寫法,我們沒有在 ASQ 或 NIST 頁面核對。SMT 很多量測是每板一個值,例如錫膏厚度,沒有子群可分,這時用單值圖(X-mR,一般知識,同樣沒有核對);印刷後錫膏厚度的規格、內控、管制三條線,也和前面切單的例子一樣,看SPI 錫膏厚度上下限怎麼訂。
管制圖的判讀規則,各家寫的不一樣。下表是我們手上三份來源的比較,重點是:選定一套寫進文件,同一條線不要換來換去。買方或標準若指定某份手冊,以指定的為準;沒指定時,自己選一套並寫進文件。
| 來源 | 連續同側幾點算異常 | 其他規則 |
|---|---|---|
| ASQ 管制圖頁面 | 連續 8 點 | 另有 2/3 點過 2σ、4/5 點過 1σ |
| 某統計軟體說明文件(2003) | 連續 9 點 | 八條檢定,含連續 6 點上升或下降、14 點上下交替 |
| 某封裝廠統計製程管制規範(2001) | 連續 7 點,而且要偏向「不良側」才算 | 超出界限(落在界限線上也算);連續 7 點趨勢 |
「偏向不良側」是內部規範的做法:越小越好的特性(如共平面度)只看上側,越大越好的特性(如拉力)只看下側,所以不是兩側都算。這份規範還規定了幾件管制圖之外、常被漏掉的事:
- 新製程、新設備先有「資料蒐集期」,累積 25 點才定管制界限;蒐集期間不套用。ASQ 管制圖頁面的說法是用前 20 點算出的界限是暫時的,累積至少 20 個連續在管制內的點之後要重算;另一份統計軟體手冊則寫資料點要有 25~30 點才能判讀。起算的點數各家不同,您要自己定一個。
- 管制界限每月檢討一次;Cpk 比上月增減超過 20%,或規範另訂的「穩定指標」低於 0.95(本文沒有讀到它的算法),就要重算;原因已知的異常點不納入計算。
- Cpk 低於 1.33 的機台,要訂改善計畫並公布月報。
超出管制之後做什麼,才是管制圖真正的價值。OCAP(製程超出管制處理規範)的做法是:每一種異常事先備好一張處理流程圖,貼在機台上,SPC 一超出管制,作業員就照圖處理。檢討頻率兩份文件各自規定:一份至少每 6 個月檢查一次 OCAP 清單,另一份每季用特性要因圖和柏拉圖檢討一次並更新流程圖,是兩個不同的動作。管制計畫則把「管什麼、用什麼量、量幾個、多久量一次、怎麼管制、超規怎麼辦」放在同一列。例如某封裝廠的管制計畫:切割切寬是特殊特性,每班 5 點,用 Xbar-R 管制圖並接 OCAP;打線拉力每機台每天 20 條,用 Xbar-S 管制圖並接 OCAP;純水電阻率要大於 12 MΩ,每班 1 次,不合格即停機。外觀檢驗則另有一種更簡單的停線條件:不良率超過 1% 且連續 3 批就停機,改善後連續 10 批正常才恢復。
SMT 印刷後的錫膏厚度怎麼用管制圖,看SPI 錫膏厚度上下限怎麼訂;管制計畫與失效模式分析怎麼連起來,看PFMEA 製程失效模式分析怎麼做。量測系統本身的誤差,看量測系統分析(Gauge R and R)。
七、管制圖用在 SMT:錫膏厚度與回焊爐溫的趨勢
問:管制圖的連續上升、連續下降,可以用在錫膏厚度和爐溫嗎?
答:可以。這兩項本來就是每班、每天會量的數字,畫成管制圖看趨勢,能在出現不良之前先發現製程在飄。這是我們的用法;前面 ASQ、統計軟體說明與內部規範講的是通用的判讀規則,專講 SMT 的只有錫膏厚度那一份(見下面的第二、三段),爐溫部分沒有。
連續幾點才算趨勢,要照您選定的那份文件寫:ASQ 管制圖頁面只寫「明顯一致或持續的型態」,沒有列點數;前面比較表裡的統計軟體說明(2003)列的是連續 6 點上升或下降,某封裝廠規範(2001)寫連續 7 點趨勢。站內 SPI 那篇讀的一份錫膏印刷論文(IPC 研討會,2002 年)只開兩條規則:一點超出管制界限、連續 6 點上升或下降。各來源的點數不同(ASQ 未列、軟體說明與印刷論文 6 點、內部規範 7 點),以您選定的文件為準。
錫膏厚度:SPI 量到的錫厚,每班或每天記一個代表值(例如每板平均,或固定幾個位置的值;一板只記一個點,不要把同一板的許多量測值各當一個點),一個點一個值的資料用單值圖;同一班取好幾板,也可以當子群用 Xbar-R(前面第六節的做法)。點一路往上爬、或一路往下掉,就是前面說的連續上升或下降,先查鋼板底面與開孔有沒有殘膏、刮刀壓力與速度有沒有變、錫膏的回溫與開封後使用時間有沒有照規則。這是我們列的檢查方向,不是定論,要靠階段 3 的驗證實驗確認;缺陷形狀怎麼倒推原因,看錫膏印刷不良怎麼排查。鋼板擦拭是其中一項,擦拭紙的材質與寬度規格可以看鋼板擦拭紙。錫厚的規格界限與內控範圍怎麼訂,看SPI 錫膏厚度上下限怎麼訂。
回焊爐溫:每天或每次換產品跑一次爐溫曲線,把峰值溫度與液相線以上時間(TAL)各畫一張單值圖。內部有一份某產線的回焊爐參數管制說明,管的是輸送帶速度與各溫區設定,首件只看峰值(只怕過熱),各區熱電偶偏離設定 ±5 ℃ 警示、±10 ℃ 警報;我們讀到的整理筆記沒有提到管制圖,所以把峰值與 TAL 畫成趨勢是我們補的做法。峰值一路往上、或 TAL 一路變長或變短,同樣先查原因,不要直接調溫區(這是我們的整理):輸送帶速度、溫區設定、爐子的加熱與風扇狀態、測溫線有沒有換,都是可以先看的地方。另外兩點要留意(這是我們的整理):峰值與 TAL 取自同一條曲線,兩張圖不是獨立的,爐況一飄兩張會一起動,不要把兩張同時異常當成兩個問題;管制界限也不是製程窗口:峰值與 TAL 另有錫膏資料表與元件耐熱訂的窗口,管制界限用製程自己的資料算出,兩者不是同一組數字;製程有能力時,管制界限會落在窗口之內。
八、數據要先量得準,管制圖才有意義
問:爐溫曲線可以直接畫成管制圖嗎?
答:不建議直接畫,要先確認量得準。測溫點的位置、熱電偶的固定方式和記錄器,都會改變讀數;量錯的數據畫成管制圖,只會得出錯的結論。至少先做對三件事:
- 用真的產品板做測溫板。板子的熱容要跟實際生產的一樣;空板只反映爐況,反映不了焊點的溫度。
- 熱電偶的點要埋在對的位置。板上偏熱、低溫處與怕熱元件各要有一支;BGA 建議量到陣列中心。
- 固定方式要牢。熱電偶鬆脫,曲線會出現鋸齒,峰值與 TAL 都量不準。
再搭配爐溫測試儀記錄,而且每次都用同一塊板、同樣的點、同樣的固定方式去量,管制圖上的點才比得起來;測溫板與測溫線本身也要定期換新或比對,不然趨勢可能是量具在飄(這是我們的整理)。測溫板怎麼做、點怎麼埋,另有專文整理。需要的器材可以看回焊爐溫測試儀與K 型熱電偶測溫線。這一段的做法是我們的整理,出處與細節在那篇文章裡逐項標示。
九、五個階段怎麼搭配,以及常見誤用
問:這幾個手法什麼時候用哪一個?順序怎麼搭?
答:看您手上有什麼:只有一堆不良紀錄,從柏拉圖開始;已經知道要處理哪一類,從魚骨圖開始;製程已經在跑,從管制圖開始。
| 您手上有 | 先用 | 下一步 |
|---|---|---|
| 一個月的不良記錄,不知道從哪處理 | 查檢表整理後,畫柏拉圖 | 對第一名用魚骨圖列可能原因 |
| 某一類不良,原因眾說紛紜 | 魚骨圖+層別法 | 每個可能原因設一個驗證,再 5 Why |
| 已知道真因,要確認改善有沒有用 | 改善前後各畫直方圖 | 改善後放上管制圖持續看 |
| 兩個參數,懷疑互相影響 | 散布圖 | 用實驗驗證(例如 DOE) |
| 製程已穩定量產 | 管制圖+事先寫好的 OCAP | 每月檢討界限,Cpk 低的機台出改善計畫 |
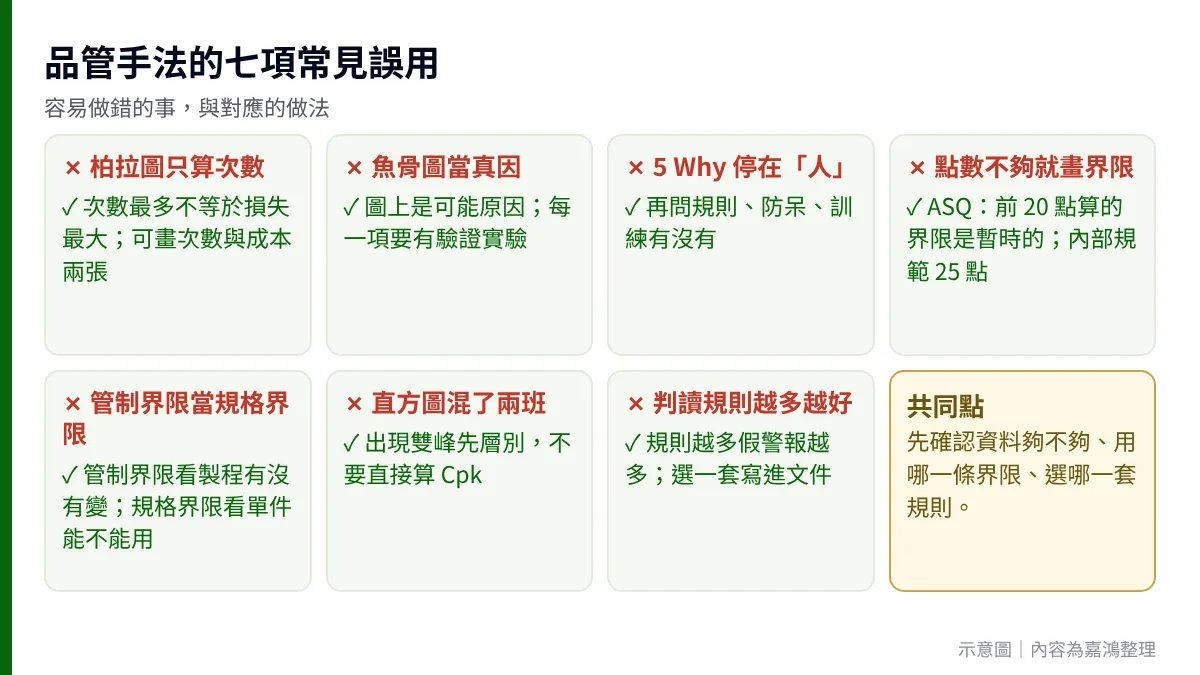
常見誤用,也是我們從上面幾份文件和 ASQ 頁面整理出來的:
- 柏拉圖只算次數。次數多的不一定損失較大,ASQ 也把量法列為成本、時間可選;可以同一份資料畫次數和成本兩張。
- 把魚骨圖上的可能原因當成真因。沒有驗證就改,很容易改了沒效。
- 5 Why 停在「人」。停在作業員疏忽,對策就只剩「提醒」。
- 點數不夠就畫管制界限。ASQ:前 20 點算出的界限是暫時的;內部規範:蒐集期累積 25 點才定界限。
- 把管制界限當規格界限。第六節的假設例子已經說明兩者不一樣。
- 直方圖混了兩班資料。雙峰時先層別,不要直接算 Cpk。
- 用的判讀規則越多越好。ASQ 指出規則越多,假警報越多。
十、延伸閱讀(站內)
這篇是工具箱總覽,下列幾篇各自談一個主題,需要深入時再看:8D 報告怎麼寫(找真因寫進 8D);Cp、Cpk 製程能力;SPI 錫膏厚度上下限;PFMEA 製程失效模式分析;直通率 FPY 與總良率;量測系統分析(Gauge R and R);通止規原理與公差界限;焊接不良問題描述 5W2H。
外部來源:ASQ:Seven Basic Quality Tools、ASQ:Statistical Process Control、ASQ:Control Chart、ASQ:Histogram、ASQ:Pareto Chart、ASQ:Fishbone Diagram、ASQ:Five Whys、NIST 工程統計手冊:Xbar 與 R 管制圖、ISO 7870-2:2023 管制圖第 2 部分:Shewhart 管制圖。
這篇文章的限制
- 內部資料有哪些。2001 年版的統計製程管制規範、製程超出管制處理規範(OCAP)、管制計畫、QC 週報、出貨前不良柏拉圖與幾份 8D 報告,全部去掉公司名、人名與料號。外部資料是 ASQ 的七大工具、SPC、管制圖、直方圖、柏拉圖、魚骨圖、5 Whys 頁面,NIST 工程統計手冊的管制圖係數表,以及 ISO 7870-2 的標準說明頁。
- 七項的中文名單是台灣常見叫法。我們沒有找到單一官方出處;對照的是 ASQ 的英文七項。
- 內部文件不全是 SMT 的。OCAP、管制計畫、打線的 8D 報告來自封裝與測試製程;週報與外觀檢驗規範來自 SMT 線。我們取的是方法,您的製程要自己換成對應的特性。
- 內部文件的數字有幾處前後不一致,我們沒有選邊。柏拉圖範例只用左側明細(明細合計與總不良數吻合,右側摘要的分類小計與明細對不上;本文再取約數);屏蔽罩翹起報告的共面度範圍有兩種寫法(0.040~0.070 與 0.037~0.077 mm),在本文寫成「約 0.04~0.08 mm」;缺陷碼報表的彙總比例與月表重算不符,本文只用其中「SMT 相關不到 15%」的定性結論。
- 第七、八節的 SMT 用法是我們的做法。錫厚與爐溫畫管制圖、列出的檢查方向,都沒有出處(連續 6 點的規則,來自站內 SPI 文整理的那份錫膏印刷論文,我們沒有另外讀原文);唯一引用的內部資料是某產線的回焊爐參數管制說明,我們只讀了整理筆記,沒有回頭開原檔。第八節的三件事與出處,在測溫板那篇文章裡逐項標示。
- 內部規範的版本較舊。統計製程管制規範是 2001 年版,OCAP 與管制計畫約 2002~2006 年;現在的 AIAG 或 IATF 的 SPC 要求,我們沒有核對。
- 管制圖判讀規則不通用。ASQ、統計軟體說明、內部規範各不相同,本文不判定哪一套對。
- 範例金額與點數是假設。管制界限的計算範例(X̿ = 10.00、R̄ = 0.30)和管制圖異常型態圖都是為了示範而編的。
- 外部來源只讀到網頁。ASQ 各頁面我們讀了頁面全文,NIST 頁面讀了公式與係數表,ISO 7870-2:2023 只讀標準說明頁(第 2 版,2023-03-14 發行,48 頁),沒有讀內文。
- 「層別先分哪一層」「5 Why 停在哪」是我們的建議。不是 ASQ 或標準的規定。
- 沒有搜尋資料。我們查了 Google 台灣的搜尋框建議,品管七大手法、魚骨圖、5 Why、管制圖、直方圖、層別法都有一整排建議,但沒有搜尋量數字。
常見問題
品管七大手法有哪些?
查檢表、層別法、柏拉圖、特性要因圖(魚骨圖)、散布圖、直方圖、管制圖。ASQ 的 Seven Basic Quality Tools 列的是同一批工具(第七項為 Stratification),另註明較新的清單多以流程圖取代層別法,有時也列入趨勢圖。坊間各版口訣不一,本文不列。
魚骨圖怎麼畫?大骨分類 4M、6M 怎麼選?
先寫清楚問題當魚頭,畫一條主幹,再畫大骨分類,每個分類下逐層問「為什麼會這樣」。常見的分類有 ASQ 提到的 6M(材料、機器、方法、量測、人、環境),內部文件常用 4M(人、機、料、法),分類名稱可依製程調整。魚骨圖列的是可能原因,要逐項驗證才能算真因。
5 Why 分析法怎麼做?要問幾次、問到哪裡停?
五次是參考,ASQ 也寫可能少於或多於五次。我們的判斷標準是:停在「改了它問題就不會再發生,而且您有權改」的那一層;如果停在「作業員疏忽」,通常還要再問規則、防呆和訓練。
品管柏拉圖怎麼畫?前幾項怎麼看?
先選分類和量法(次數、數量、成本或時間),算各類小計,由大到小排長條,加百分比與累計線。累計線看前幾類占多少,80/20 只是參考,以您自己的累計為準;排第一的也要先確認是真的製程不良,不是量測誤判。
管制圖怎麼判讀?
先看是否有點超出管制界限,再看連續偏向同一側、連續上升或下降的型態。ASQ 列的規則包含單點超出界限、3 點中 2 點超過 2σ、5 點中 4 點超過 1σ、連續 8 點在同側;各家規則不同,選定一套寫進文件,不要頻繁更換,規則越多假警報也越多。
管制圖 UCL、LCL 怎麼算?A2、D4 係數表在哪裡查?
Xbar-R 圖:Xbar 圖 UCL = X̿ + A2·R̄,LCL = X̿ − A2·R̄;R 圖 UCL = D4·R̄,LCL = D3·R̄。係數 A2、D3、D4 依子群大小 n 查表,NIST 工程統計手冊有係數表(本文抄 n = 2~7,NIST 頁面的表更長);n = 5 時 A2 = 0.577、D3 = 0、D4 = 2.115。標準 ISO 7870-2 內有完整做法,需要購買。
管制界限和規格界限差在哪?
規格界限是設計或買方規定,判斷單件能不能用;管制界限用製程自己的資料算出來,判斷製程有沒有變。管制界限算的是子群平均值的波動,通常比規格窄,兩者不能互相替代。
錫膏厚度與爐溫怎麼用管制圖看趨勢?
可以。錫膏厚度每班或每天記一個代表值,回焊爐溫每天或每次換產品把峰值與液相線以上時間(TAL)各記一點,畫成單值圖,看有沒有連續上升、下降或偏向同一側。連續幾點算趨勢要選定一份文件:統計軟體說明與一份錫膏印刷論文寫 6 點,某封裝廠規範寫 7 點,ASQ 沒有列點數。前提是量得準:爐溫要用真實產品板做測溫板、點埋對位置、固定牢,不然畫出來的趨勢不可信。
直方圖怎麼看?和長條圖差在哪?
直方圖橫軸是連續量測值,長條緊靠;長條圖橫軸是類別。ASQ 建議至少 50 筆連續資料;雙峰常是兩個班別或製程混在一起,先用層別法分開;被切掉的形狀常是只看了合格品的資料。
層別法是什麼?要先依什麼來分?
層別法是把資料依班別、機台、批號、來源分組,看各組有沒有差別。先分容易不同的來源:班別、機台(線別)、批號(料的來源)、時間。這是我們的建議;資料表一開始就要帶分組欄位,事後補通常補不回來。
品管七大手法的使用順序怎麼排?什麼時候用哪一個?
只有一堆不良紀錄,從柏拉圖開始;已知道要處理哪一類,從魚骨圖和 5 Why 開始;要驗證改善有沒有用,用直方圖比較改善前後;製程已穩定量產,用管制圖持續看,並事先寫好超出管制時的處理流程(OCAP)。
有類似問題嗎?寫信給嘉鴻,看看是否有配套方案。我們提供線上快速諮詢,多一個一起討論的對象,會盡量參與把問題解決。