
設備驗收單怎麼做:新置件機或二手機,從動作確認、能力驗證到留下基準的 6 個階段 – 嘉鴻來幫忙
設備驗收單不能只寫「動作 OK」:要分成兩層,第一層確認機器會動、配件與文件齊全,第二層用您自己的產品量出數字(週期、拋料、偏移、爐溫、AOI 檢出與誤報),簽核之後,這些數字就是日後比對的基準。只做第一層,機器驗收過了,以後出問題也沒有東西可以比。
先交代資料的來源與限制:本文引用的是我們手上的舊資料,包括 2012 年同一天做的一整套驗收文件(置件機、印刷機、回焊爐與 AOI 的驗收表單與簡報)、2010 年與 2012 年兩份 AOI 驗收簡報,以及 2009 年兩份供料器進貨驗收報告。公司、人名、料號、機型都不寫;資料年代久、機台各不相同,我們借用的是「驗收單怎麼問、怎麼記」的做法,不是任何一台機器的規格。外部資料我們逐個打開讀過,讀到什麼、沒讀到什麼,寫在結尾的「這篇文章的限制」。
一、先分兩層:動作有沒有,和能力夠不夠
問:驗收單上五大項全部寫 PASS,代表機器沒有問題嗎?
答:只代表表單上列的項目都過了,要看表單問的是什麼。我們手上有一套 2012 年的驗收表單:表頭是機台編號、型號、序號、驗收日期,勾「預驗收」與「結案驗收」;內容是外觀、配件、效能、文件、測試運行五大項,判定在「驗收/部分驗收/驗退」三選一。置件機那份的「測試運行」有 17 項:電源、控制器設定、三色燈、與電腦的軟硬體連線、軌道與皮帶、相機與鏡頭的動作、頂座升降、三種吸嘴的調整、緊急開關、軌道異物與進出板感測、機門開啟警示。
這 17 項問的全是「會不會動」。表上「工具」與「樣本數」兩欄每一列都是空白;「效能」裡的卡料率欄寫 NA。同一套表單也用在 AOI 與回焊爐,AOI 那份的 14 項同樣都是動作確認,沒有任何一項是在問「它抓不抓得到缺陷」。
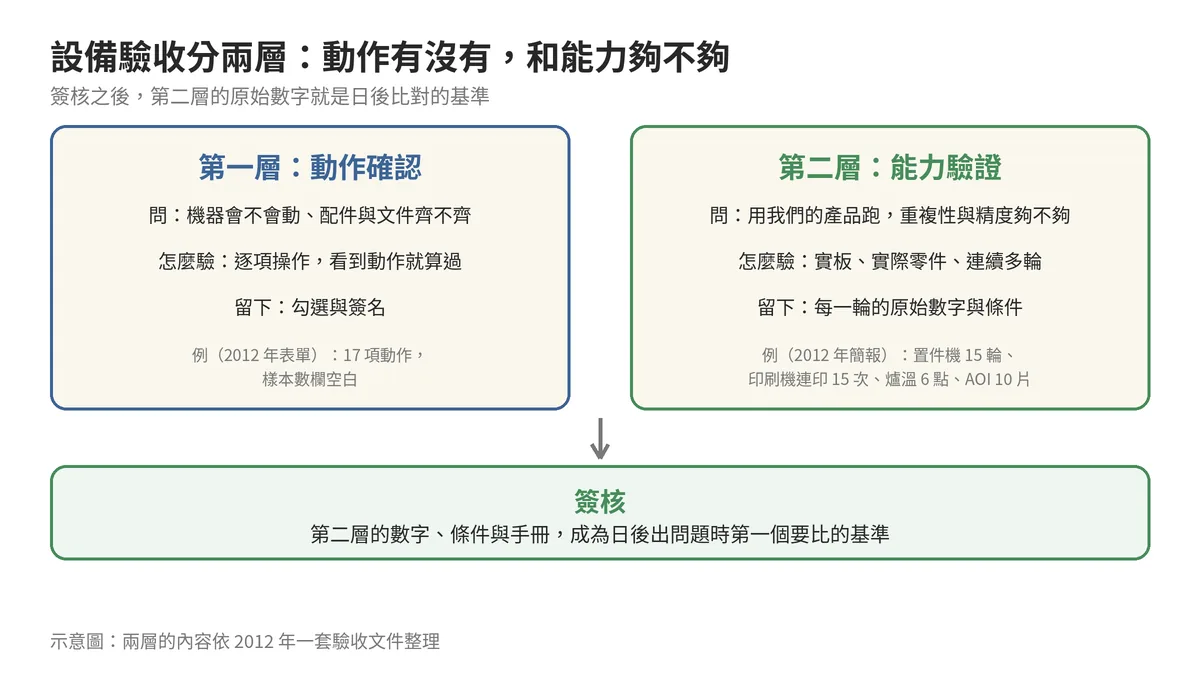
另一種文件是驗收簡報:目的寫的是「確認重複性與精度」,內容是用實際的板子與零件跑出數字,再下結論。兩種文件問的是不同的事:
| 項目 | 第一層:動作確認 | 第二層:能力驗證 |
|---|---|---|
| 問的問題 | 機器能不能開機、動作、停機,配件與文件有沒有到齊 | 用我們的產品跑,重複性與精度夠不夠 |
| 怎麼驗 | 逐項操作,看到動作或訊號就算過 | 實板、實際零件、連續多輪,量出數字 |
| 留下什麼 | 勾選與簽名 | 每一輪的原始數字、條件、判定標準 |
| 我們讀到的例子 | 2012 年的表單:17 項動作,樣本數欄空白 | 2012 年的簡報:置件機 15 輪、印刷機連印 15 次、回焊爐量 6 點、AOI 用 10 片板比對 |
二、驗收之前,先把「驗什麼、怎麼算過」寫進合約
問:驗收條件什麼時候講?
答:下單或簽合約時就要講,等機器到了才談,只能照廠商的表單走。至少要先講清楚四件事:驗收項目與判定方式(驗收、部分驗收、驗退各是什麼條件)、用誰的產品和零件測、手冊與圖面要交哪幾份、驗收結果和付款的關係。我們讀到的 2012 年簡報,摘要頁的結論就是「通過(可付尾款)」,驗收結果直接連到付款,所以條件寫不清楚,後面就會吵。
問:廠商標示的速度,可以直接當驗收標準嗎?
答:不建議單獨用,因為標示的速度多半是在簡化的測試條件下量的。IPC 有一份專門量置件設備的標準 IPC-9850,目的是統一量測產能與精度的方法,讓設備廠與使用者有共同的基準(IPC-9850A 公開頁,2011 年 11 月)。標準自己就說,測試用的板子比實際產品單純,所以實際產品會有不同程度的打折,建議把它的產能數字當成初步比較,再用實際產品進一步評估。設備廠的開發主管 van Gastel 在 2009 年的文章也指出,標準的測試是在 200 × 200 mm 的板子上放簡單的零件陣列,用同時多頭取料的方式可以把速度灌高;他舉的例子是一款機器,標準量出約每小時 12.1 萬顆,在手機板產線上實際算出 14.8 萬顆(這個例子是實際比標準高;原文沒有說兩個數字是不是同一台設備量的,14.8 萬也是算出來的,不是實測);所以他建議買方比較的是精度與每百萬缺陷數,並向廠商要自己應用的參考速度(Circuits Assembly,2009)。2014 年 I-Connect007 的專欄則提到業界有「實際速度約為標準速度的 60%」這種經驗說法(實際比標準低),但這是專欄提到的說法,不是標準(I-Connect007,2014)。這兩篇都是業界人士寫的文章,不是標準本身,兩篇的例子方向相反,我們只拿來提醒「標示值和實際產出是兩回事」,不拿來當門檻。
問:「預驗收」和「結案驗收」差在哪?
答:一般的用法是預驗收在出貨或安裝前先看,結案驗收在自己的產線裝好後再確認。這是一般用法,不是我們那份表單的定義;那份表單只在表頭有兩個勾,兩個都勾了。您的合約要自己寫清楚兩次分別在哪裡、看什麼。
三、設備驗收單的動作確認:每一列都寫「怎麼確認、看到什麼算過」
問:第一層的表單,要怎麼寫才不會變成打勾?
答:每一列寫清楚怎麼確認、看到什麼算過、誰確認,空白的欄位不要留。我們讀到的那套表單有幾個典型的漏洞,都可以直接改:
| 漏洞 | 表單上的例子 | 怎麼補 |
|---|---|---|
| 欄位留空 | 測試運行 17 項,工具與樣本數兩欄都是空的 | 寫「用什麼確認」「確認幾次」,例如緊急開關按壓後是否立即停機 |
| 用 NA 帶過 | 效能裡的卡料率、水、故障排除都寫 NA | 有要驗的,改成有數字的欄位;真的不需要,註明原因 |
| 數值沒核對 | 回焊爐那份電源欄寫成 308 V,同套表單的置件機寫 380 V(很可能是 380 打反,這是我們的推論) | 電壓、氣壓、重量對照銘牌與設備規格書,不是抄上一份表單 |
| 一張表單套所有機型 | 置件機、AOI、回焊爐用同一個格式,AOI 沒有檢出能力的項目 | 每一種機型各自補第二層的項目(見下一節) |
| 判定沒有條件 | 三選一(驗收、部分驗收、驗退),沒有寫什麼情況算哪一個 | 寫成條件:缺什麼、多久內補、補不到怎麼辦 |
另外,文件項的寫法值得照抄:操作手冊、保養手冊、故障排除手冊、機構組裝圖,各自寫數量(1 份)與確認結果。手冊到不到齊,是機器到手之後容易被忘記、難補回來的東西。
四、能力驗證:每一種機型,用自己的產品量出數字
問:第二層要量什麼?
答:每一站挑一個能代表它工作好壞的量,用實際的板子與零件,連續做多次,把原始數字留下來。2012 年簡報的做法,整理如下(機型、廠牌不寫):
| 機型 | 量什麼 | 做幾次 | 判定依據 |
|---|---|---|---|
| 置件機 | 週期、拋料、漏貼、偏移;0402 與 0201 兩種零件 | 連續 15 輪 | 結論分穩定性、重複性、精度、拋料四項 |
| 印刷機 | 0201 焊墊的錫膏厚度與覆蓋率 | 連續印 15 次 | 錫膏厚度 0.06~0.10 mm;覆蓋率分 A(>90%)、B(80~90%)、C(<80%)三級 |
| 回焊爐 | 用爐溫記錄儀量溫度準確度與 6 個區的均勻度 | 設定 170℃、輸送 50 cm/分,量一次 6 點 | 簡報寫的判定標準:機台能力須在 ±5℃ 內 |
| AOI | 10 片測試板,作業員目檢與機器檢出的數量對照;重測;週期 | 整批重測一次;另有「重複測 15 次,每片缺陷差異少於 3 個」的備註 | 以作業員目檢為對照;週期要低於產線的節奏 |
問:置件機驗收的拋料率,怎麼記才有用?
答:分子、分母逐輪留下,並寫零件廠牌、使用的供料器與吸嘴。那份簡報的結論欄,穩定性、重複性、精度都寫 Good,拋料率寫「無特別疑慮」,但同一行括號裡又註明「零件廠牌這個因素沒有被排除」。我們的看法是:只用一個廠牌的零件測過,就不能說換了廠牌也一樣;結論欄註明了這件事,卻沒有要求補測,這是結論和證據之間的落差。日後拋料率偏高時,要回頭查吸嘴和供料器,可以先看吸嘴吸取不良、拋料怎麼辦與飛達送料不良怎麼排查。
問:印刷機驗收,為什麼量 0201 的焊墊?
答:因為它偏小,錫膏量的誤差容易看出來。簡報自己的註記是 0201 的錫膏厚度關鍵。條件也一起記下來:印刷速度 80 mm/s、脫模距離 2.4 mm 配脫模速度 0.6 mm/s、鋼板厚 0.08 mm,這些日後印刷不良時才有東西對照,可以搭配SMT 製程稽核會問什麼一起看。
問:回焊爐驗收,只看設定溫度夠不夠?
答:不夠,要用量測工具量實際溫度,而且量測工具本身也要可信。簡報裡爐子設定 170℃,6 個點量到 172.0~172.4℃,標準差 0.136℃,簡報在結論欄註明「機台能力須在 ±5℃ 內」,6 個點都在範圍內,所以結論是準確度、均勻度都過。爐溫量測的方法,IPC 另有一份指南 IPC-7530A(2017 年 3 月),目錄裡有機台驗證、熱電偶的選擇與校正、熱電偶固定方式等章節(IPC-7530A 公開頁);我們只讀到公開的目錄與前段,章節內文沒讀。
問:AOI 驗收,看檢出數量就夠嗎?
答:不夠,要同時記誤報,否則驗收當天沒有量,日後就沒有基準可比。我們有兩份 AOI 驗收簡報(2010 年與 2012 年的測試):用 10 片測試板,缺件、零件偏移、立碑、焊錫未濕潤四類缺陷,由作業員目檢與機器檢出各記一次。兩次測試的焊錫未濕潤,作業員分別看到 2 處與 3 處,機器分別報 4 處與 5 處;有結果的幾列,判定欄都寫「Correct」;其他三類兩邊都是 0。重測一次,2010 年的未濕潤從 4 處變 3 處、零件偏移從 0 變 1 處,2012 年的未濕潤從 5 處變 4 處,備註寫「結果會因板彎與作業員手法而不同,可接受」。週期不含上下板 12.5 秒、含上下板 23 秒,對照產線約 30 秒一片,判定可接受。

這兩份簡報的檢查項目清單裡有「過度檢出率(overkill rate)」,但結果表沒有這一列:機器比人多報 2 處,沒有寫那多出來的是人漏看,還是機器誤報。我們在另一篇談過AOI 設在哪裡、補上抓不到的;我們的看法:驗收時手上有已知的缺陷板與已知的好板,這時量誤報容易,也價格低。
五、簽核之前,把數字自己再對一次
問:簽核之前容易漏掉什麼?
答:摘要和明細沒有對過、數值抄錯、日期與版本不一致。三種都可以在簽核前自己檢查,後兩種是我們讀這批舊文件時碰到的:
- 摘要和逐輪明細要自己對一次:簽核前,把逐輪明細自己加總一次,再拿去對摘要頁的數字;兩邊不一致,請廠商在簽核前說明,不要簽了再問。
- 數值可能抄錯(我們的推論):前面提過的回焊爐電源欄 308 V,與同套表單置件機的 380 V,是兩個數字對調,可能是 380 打反。
- 日期不一致:2012 年那份 AOI 簡報,檔名寫 2010 年 12 月、封面寫 2012.03.12、內文的測試日期是 2012-03-02,三處日期各不相同。日後要追溯是哪一天測的,只能猜。
問:部分驗收、驗退,條件要寫到多細?
答:寫到可以照著做:缺什麼、多久內補、補不到怎麼辦、付款怎麼配合。我們讀過的另一批文件是 2009 年的兩份供料器進貨驗收報告(第一次、第二次),兩次都判不合格,理由是外觀刮傷、彈簧鏽蝕、標籤殘膠、機構痕跡與製造週碼對不上,第二次的結論是請供應商提供廠商名稱,列入觀察名單(詳細做法在供料器進貨驗收那篇)。這個例子的價值是:驗退要有具體的理由,也要有下一步。
六、驗收完留下什麼,日後拿來比什麼
問:驗收通過之後,要留哪些東西?
答:原始數字、測試條件、手冊與圖面,這些在日後出問題時,就是第一個要翻出來比的基準。
| 驗收時留下 | 日後出現什麼情況時拿來比 | 可以搭配看 |
|---|---|---|
| 置件機逐輪的週期、拋料分子分母、零件廠牌、使用的供料器與吸嘴 | 拋料率或週期變差 | 吸嘴吸取不良、供料器卡料 |
| 吸嘴的真空量測值 | 吸嘴吸不起來 | 先量真空那篇 |
| 印刷機條件、錫膏厚度與覆蓋率 | 少錫、連錫、印刷偏移 | 製程稽核 |
| 回焊爐設定值與 6 點實測 | 焊點外觀變差、爐溫不穩 | — |
| AOI 對已知缺陷的檢出、誤報與重測結果 | 誤報突然變多或漏掉 | AOI 設在哪裡 |
| 手冊、圖面、銘牌與序號照片 | 詢問零件、請維修、核對備品 | 各機型料號總表 |

問:第一批備品怎麼備?
答:我們手上的驗收文件沒有附備品清單,所以只能給通則,下面是我們的建議,不是舊資料的內容。先備會耗損、停機影響大的品項:吸嘴、供料器的磨耗零件、真空過濾蕊、皮帶與馬達驅動器,數量等跑滿一兩個月的保養與更換紀錄再調整。可以先對照各品牌的吸嘴料號總表、供料器零件料號總表與馬達與驅動器料號總表,確認您的機型有哪些料號、哪些常被問到。
這篇文章的限制
公開資料:IPC-9850A 與 IPC-7530A 我們只讀得到網站上公開的目錄與前段(IPC-9850A 公開前 4 頁、IPC-7530A 公開 4 頁),沒有讀到量測方法、表單與 Cpk 判定值的內文。Circuits Assembly 與 I-Connect007 兩篇是設備廠開發主管與專欄作者的文章,不是標準,內容是作者的觀察與經驗說法,兩篇的例子方向相反;我們另外嘗試讀 IEC 62381(工廠與現場驗收測試)的公開預覽,被網站阻擋沒有讀到,沒有引用。
內部資料:都是 2009 到 2012 年的特定機台文件,數字只屬於那些案例。簡報中的圖片(印刷機的照片與記錄表圖、回焊爐與 AOI 的圖)我們只讀了文字,沒有讀圖;回焊爐簡報結論欄另寫了「實際偏差達 4.0℃」,我們讀到的 6 點表格看不出這個數字的出處,可能在圖裡,沒有確認。第一批備品一段沒有內部資料,是我們的建議。第一到第六節的做法與表格,是本文的整理,不是原文,也不是標準。二手機的整機驗收、新機與二手機驗收的差異,我們手上沒有資料,沒有寫。
常見問題
設備驗收單要寫哪些項目?
分兩層寫。第一層是動作確認:外觀、配件、效能、文件、測試運行五大項,每一列寫怎麼確認、看到什麼算過。第二層是能力驗證:用您自己的產品,連續多輪量出週期、拋料、偏移、爐溫、AOI 檢出與誤報等數字,並事先寫好判定標準。我們讀到的 2012 年舊表單只有第一層。
預驗收和結案驗收差在哪?
一般的用法是預驗收在出貨或安裝前先看,結案驗收在自己的產線裝好後再確認。這是一般用法,不是我們那份舊表單的定義,那份表單只在表頭有兩個勾。您的合約要自己寫清楚兩次分別在哪裡、看什麼。
置件機驗收要測什麼?
我們讀到的 2012 年簡報量了四項:週期是否穩定、拋料、漏貼與偏移,用 0402 與 0201 兩種零件各跑 15 輪。拋料要記分子、分母、零件廠牌、使用的供料器與吸嘴,才有辦法日後回頭驗算;簡報自己也註明零件廠牌因素沒有被排除。
驗收時為什麼要連續跑很多輪?
因為只跑一次,看不出穩定不穩定。我們讀到的簡報,置件機跑 15 輪、印刷機連印 15 次、AOI 另有重測與「重複測 15 次,每片缺陷差異少於 3 個」的備註。這是那份簡報的做法,不是標準規定的次數。
廠商標的速度可以當驗收標準嗎?
不建議單獨用。IPC-9850A 的公開頁寫到,測試板比實際產品單純,實際產品會有不同程度的打折,建議當成初步比較。2009 年的文章舉例,一款機器標準量出約每小時 12.1 萬顆,手機板產線上實際算出 14.8 萬顆;2014 年的專欄則提到實際速度約為標準速度 60% 的經驗說法。兩個例子方向相反,所以標示值和實際產出是兩回事。
IPC-9850A 是什麼,驗收一定要照它做嗎?
IPC-9850A(2011 年 11 月)是量測與驗證置件設備產能與精度的標準,目的是讓設備廠與使用者有共同的量測方法。我們只讀到公開的前 4 頁,沒有讀全文;它是不是要寫進您的合約,由您和廠商談。照標準量得到的數字和您自己產品的結果不一定一樣,仍要用實際產品驗證。
AOI 驗收要驗什麼?
除了動作確認,要用有已知缺陷的實板,把作業員目檢與機器檢出各記一次、重測一次,並量週期;也要記誤報。我們讀到的兩份 AOI 簡報,焊錫未濕潤機器都比作業員多報 2 處,卻沒有寫多出來的是誤報還是人漏看,檢查項目有列過度檢出率,結果表卻沒有這一列。
二手機的驗收和新機有什麼不同?
我們手上沒有二手機的整機驗收資料,所以不寫細節。能確定的是外觀痕跡、製造日期與實物磨損對不上時要有判定:我們讀到的 2009 年供料器進貨驗收,就是因為刮傷、鏽蝕、殘膠與週碼不符,兩次都判不合格。二手機的使用時數、磨耗件與維修紀錄,要在合約裡先談好怎麼提供。
有類似問題嗎?寫信給嘉鴻,看看是否有配套方案。我們提供線上快速諮詢,多一個一起討論的對象,會盡量參與把問題解決。