
鋼板擦拭紙怎麼選:用總費用比,不只看單價 – 嘉鴻來幫忙
鋼板擦拭紙(又稱鋼網擦拭紙,英文 Stencil Wiper)是裝在錫膏印刷機自動擦拭機構上、用來擦拭鋼板底面殘留錫膏的捲筒擦拭紙。選它不要只比單價,要比總費用:材料費用(紙錢)+品質費用(毛屑、殘錫造成的不良與誤報)+時間費用(換紙、重裝、停機損失)。我們手上有一份 2019 年底為一家工廠寫的擦拭紙評估簡報,主張的就是這件事:以往只用「買價格低」一個角度決定產線用什麼紙,並不全面。這篇文章依簡報列的費用與變因,加上我們補的做法,整理成您可以自己照做的 6 個步驟,並標明哪些是簡報寫的、哪些是我們補的或推論、哪些我們沒有讀到。
先交代來源與限制:內部資料是那份簡報檔:我們手上的檔案只有 4 頁,做到「人」的結果為止(研究方向、研究目標、「人」的結果);簡報只提到「用過一次的物料對 SPI 等判斷的影響」放在後續報告,我們沒有那份;機、料、法、環其他變因的結果,這個檔裡沒有。所以不知道那家工廠實際選了哪一種紙。另有一份鋼板清洗機評估簡報,本文只引用其中一句(第七節)。外部資料是 IPC-7526A 的商品說明頁與目錄、ISO 9073-10 的標準說明頁,兩者都沒有讀到內文。
另外有一件事要先說清楚:嘉鴻有賣鋼板擦拭紙,所以這篇的做法是讓您用自己線上的數字比,包括拿我們的紙去比。工廠名稱、報價與實際費用都不寫,文中的金額是為了示範算法的假設數字。
一、單價只是三項費用之一
問:為什麼不能只比單價?
答:因為另外兩項費用發生在產線上,不會出現在報價單。簡報把要回答的問題寫成:用哪種材質的擦拭紙,對這家工廠的製程費用效益最低;費用必須包含三項,我們用自己的話整理在下表。
| 價格(規格表列名) | 包含什麼 | 在哪裡看得到 |
|---|---|---|
| 材料費用 | 擦拭紙本身。重點不是每捲多少錢,而是一捲能擦幾次 | 採購單、每捲實際用多久 |
| 品質費用 | 簡報寫成「預估良率損失」:毛屑或殘錫造成的錫膏成形不良、警報、參數反覆調整 | SPI 與 AOI 的警報次數、鋼板底面殘錫的檢查紀錄 |
| 時間費用 | 簡報寫成「停機造成的產能損失」:換紙、重裝、擦拭不良後的停線處理 | 停機次數與分鐘數、每次裝紙花多久 |

簡報末尾比較的是這個組合:較低價的紙,單面擦拭,對上較高價的紙,兩面擦拭。簡報第 3 頁的總結只有一句:只看材料單價,無法反應全部狀況。至於「兩面擦拭」,我們的理解是同一捲紙用過一面後,再裝回去用另一面(簡報後面有「使用過一次」的物料區,見第七節);簡報第 4 頁寫裝紙的主要動作是把擦拭紙黏貼在空管上,並說用過的擦拭紙有溶劑殘留、保存也不同於新紙,裝上去稍不便但能克服,這等於把用過的紙重新裝上去;但簡報沒有逐字寫「翻面」,所以「兩面」是我們讀出來的。
二、擦拭紙會影響哪些地方:人、機、料、法、環
問:換一種擦拭紙,會動到哪些地方?
答:不只是鋼板乾不乾淨,還有裝紙動作、印刷機的擦拭設定,以及 SPI、AOI 的警報。簡報用人、機、料、法、環五個面向來評估,但簡報的表格只列了「人」與「機」兩類。下表前四列是簡報的內容(我們改寫),後三列的「料、法、環」是我們補的。
| 變因 | 看什麼 | 反映在哪 |
|---|---|---|
| 人 | 裝紙的速度,好不好裝 | 擦拭品質、機台停機時間 |
| 機:擦拭速度與次數 | 擦拭機構的速度;乾擦 1 次或 2 次以上、加濕擦 1 次或 2 次 | 鋼板殘錫、鋼板孔沒有完全乾淨 |
| 機:SPI 警報次數 | 是否有毛屑造成警報;是否因擦拭不良造成印刷不良 | 單點錫膏成形不良、SPC 趨勢變差、參數常要調整(過殺或漏判互相拉扯) |
| 機:AOI 警報次數 | 錫厚在規格內,但爬錫量會隨錫量變化 | 參數常要調整(同樣是過殺或漏判) |
| 料(我們補的) | 紙質、紙寬、紙長、掉屑的程度 | 能不能裝上機台、換紙頻率、毛屑 |
| 法(我們補的) | 擦拭程式的段序、溶劑種類、擦拭頻率 | 同一張紙在不同設定下,結果會不同 |
| 環(我們補的) | 紙的保存方式、用過的紙放在哪裡 | 紙的狀態(見第七節) |
這張表有個用處:如果您的線上有 SPI 與 AOI,評估擦拭紙要看的指標其實早就在線上了,警報次數與擦拭後的殘錫檢查,不必另外買設備。SPI 數字怎麼訂,看我們另一篇SPI 錫膏厚度上下限怎麼訂;印出來的樣子怎麼倒推該換哪個耗材,看錫膏印刷不良怎麼排查。
IPC-7526A(鋼板與誤印板清洗手冊)的目錄,把鋼板底部擦拭獨立成第 6 章,其中有擦拭的步驟、乾擦,以及用 IPA 擦、用工程溶劑擦、工程溶劑加水系擦拭後再乾擦與真空等不同的擦拭順序,也有一節談擦拭應具備的特性(目錄標題為 Desirable Properties),另有一節談怎麼決定擦拭頻率。這和簡報把「擦拭次數」列為變因的想法一致;細節我們只讀到目錄,要用的話請直接看標準。
三、第 1 步:先讓規格對上機台,這是門檻,不是比價項目
問:選紙時,哪些規格要先確認?
答:紙寬、紙長、紙管(內徑、管長、開口型式)與紙質。對不上機台,後面的費用就不必算。這幾項是實際裝得上、跑得動的條件,每台印刷機不同,請以您機台的紙倉與手冊為準。
紙長和紙厚是綁在一起的:紙倉能容納的外徑固定,紙加厚,同一捲的紙長就變短,換紙次數就變多,換紙是停機時間。這件事我們在鋼板擦不乾淨?擦拭紙加厚還是?算過,這裡不重複;兩篇接在一起讀:那篇告訴您為什麼「加厚」常不划算,這篇告訴您拿什麼去比。
站上的SMT 鋼板擦拭紙 PP 平紋紙商品頁,目前列的款式有紙寬 300~850 mm、紙長 7~18 m、每箱 30~60 捲,紙質有平紋紙(55% 天然木漿加 45% 聚酯纖維,水刺結構)與 PP 紙兩種,紙管有兩頭一字口、兩頭十字口與不開口三種,1 箱起訂。款式會再調整,請以商品頁為準;不確定您的機台要哪一款,可以把紙寬、紙長、管長告訴我們。
四、第 2 步:固定其他條件,一次只換紙
問:怎麼比才公平?
答:同一台機台、同一個產品、同一種錫膏與溶劑、同一組擦拭程式,只換紙。擦拭紙的結果會受溶劑與擦拭設定影響(底面擦拭的機制是溶劑先溶開助焊劑,錫球才會被帶走,前面提到的那篇也說了),條件一起變,您就分不出是紙的差別還是設定的差別。
試跑前先寫下四件事:機台與產品、溶劑與擦拭程式(乾擦、濕擦各幾次)、錫膏批號、試跑的班別或產量範圍。兩種紙在相同條件下各跑一輪。我們不給通用的試跑量,因為警報次數是計數,量太少會被偶發事件左右;比較穩的做法是兩種紙各跑到足以讓警報次數看出趨勢,必要時各重複一輪。「多少算足夠」要看您平常的警報頻率,我們沒有可以引用的數字。
五、第 3 步:記錄五個指標
問:要記錄什麼,才算得出品質費用與時間費用?
答:五個數字,大多線上本來就有。
- SPI 警報次數,並註記原因。有沒有因毛屑造成的單點成形不良。簡報把「毛屑造成警報」列為要看的項目。
- AOI 警報次數。留意爬錫量有沒有因錫量變化而飄動,這會逼著人去調參數。
- 鋼板底面與孔的殘錫檢查。擦完之後用放大鏡或顯微鏡看孔是否乾淨,記下檢查頻率與結果。
- 停機次數與分鐘數,含每次裝紙花多久。簡報把「好不好裝」列在「人」的項目底下。
- 每捲實際擦了幾次。這個數字決定材料費用,要用實測,不要用紙長去估。
毛屑是外來異物的一種,產線上怎麼管落塵,可以參考SMT 落塵要管嗎。
問:供應商說自家的紙「低掉屑」,怎麼比?
答:要求對方說明用什麼方法、在什麼條件下測,並確認兩家的條件相同。ISO 9073-10 是量測不織布「乾態」下掉屑與其他微粒產生量的試驗方法(標準說明頁寫的範圍是不織布,也可用在其他紡織材料)。擦拭紙在機台上是和溶劑一起使用的,所以乾態的掉屑數字,只能說明紙在乾的時候掉多少;擦拭時的情況,仍要靠您自己的 SPI 警報來看。這末句是我們的推論,標準全文我們沒有讀。
六、第 4 步:把三項費用算成同一個單位
問:便宜的紙一定比較省嗎?
答:不一定,要把每次擦拭的紙錢、停機和不良損失加在一起,用同一個單位比。算法是把一個月(或一輪試跑)內的三項費用各自加總:
- 材料費用 = 紙的捲數 × 每捲單價。捲數 = 總擦拭次數 ÷ 每捲實際能擦的次數。
- 時間費用 = 裝紙與重裝的總分鐘數 × 每分鐘停機造成的產能損失。
- 品質費用 = 因毛屑或殘錫產生的警報與處理次數 × 每次的平均損失。
先說明:以下三條算式是我們的做法,簡報只寫了三項相加,沒有給各項的算法。下面用一組假設的數字示範,這些數字是為了示範算法而編的,不是嘉鴻的報價,也不是任何一家工廠的實際數字。假設一個月擦拭 12,000 次;紙 A 是較低價、單面使用,紙 B 是較高價、正反面各用一次。
| 假設的項目 | 紙 A(較低價,單面) | 紙 B(較高價,兩面) |
|---|---|---|
| 每捲單價 | 100 | 180 |
| 每捲能擦的次數 | 200 | 400(正反面合計) |
| 每月用掉的捲數 | 60 | 30 |
| 材料費用 | 6,000 | 5,400 |
| 每月裝紙分鐘數 | 60 次 × 3 分=180 分 | 新紙 30 次 × 3 分,翻面重裝 30 次 × 5 分=240 分 |
| 時間費用(每分鐘損失假設 50) | 9,000 | 12,000 |
| 每月因毛屑或殘錫的處理次數(每次損失假設 150) | 40 次 | 25 次 |
| 品質費用 | 6,000 | 3,750 |
| 三項合計 | 21,000 | 21,150 |
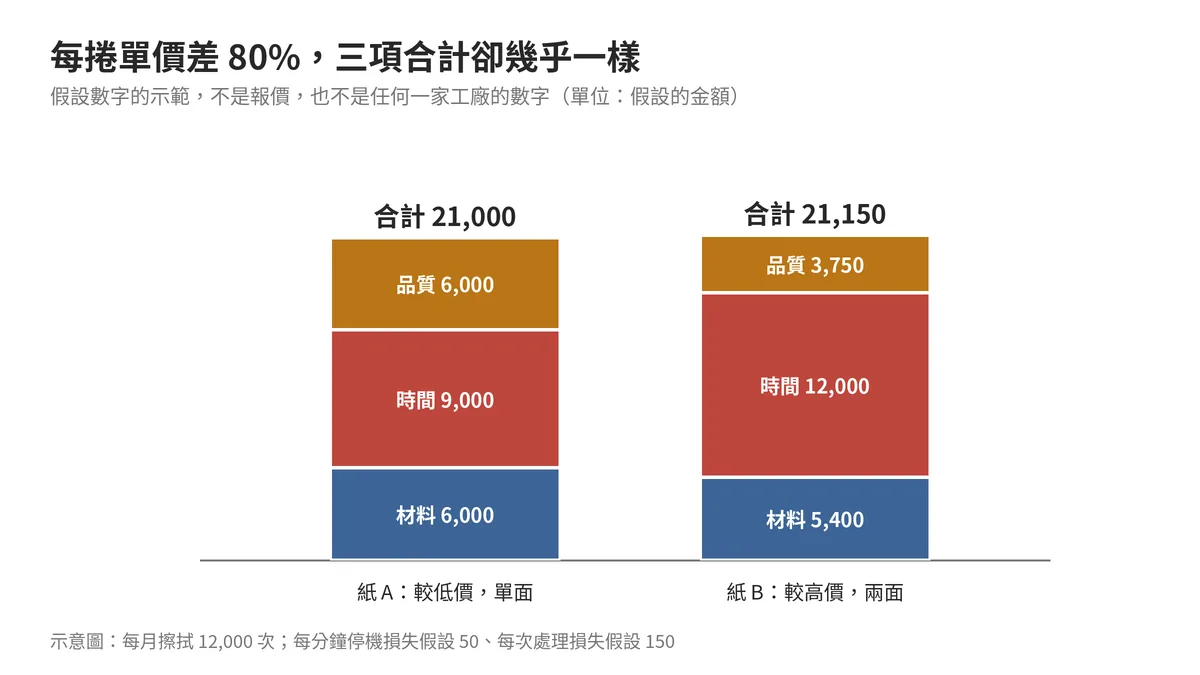
這個例子刻意算成接近,因為想說明三件事。第一,單看每捲單價,紙 B 貴 80%(反過來說,紙 A 便宜四成多,100 對 180);但看每次擦拭的紙錢,紙 B 反而低一成。第二,三項合計只差 150,在假設數字的誤差裡,兩者分不出高下,真正左右結果的是翻面重裝多花的時間和品質處理次數,這兩項要靠您自己量,不能靠估。第三,如果紙 B 翻面後的狀況不如新紙、處理次數沒有降下來,結論就會倒過去。所以第 3 步的記錄不是形式。
七、第 5 步:用過一次的紙,要分區管理
問:用過一次的紙還能再裝嗎?
答:簡報的看法是裝得上去,但狀態不等於新紙,所以要分區管理。簡報寫的幾個重點:
- 新擦拭紙沒有裝置上的問題;用過的紙有溶劑殘留,也因為保存方式不像真空包膜的新紙,裝上去會有些許不便,但可以克服。
- 物料要分三區:全新區、使用過一次區、待報廢區。
- 多一個區,就多一筆暫存費用:物料區的面積,以及物料區的環境控制。
- 使用過一次的物料狀況不等同於新料;簡報只說這對 SPI 等機器判斷的影響放在後續報告,我們沒有那份。

以下是我們的建議,不是簡報原文:用過的捲在紙管上標日期與次數,不和新紙混放;放置位置避開溶劑揮發與落塵;訂一個放置期限,超過就移到待報廢區。「要不要重用」是您的製程規範或買方要求決定的事,我們不替您決定,也沒有驗證過重用的可行性。如果規範不允許,這一節就不用做,第 4 步的紙 B 也要改成單面使用重算。
還有一個容易被忽略的前提:擦拭紙只負責機台上的日常擦拭,鋼板用完之後的清洗是另一套流程。我們讀到的另一份鋼板清洗評估提到,殘錫放到固化後不易清洗,機台上擦不掉的微量殘留,會讓印刷品質慢慢變差。紙再好,也補不了鋼板沒有洗乾淨的部分;鋼網怎麼清、清洗到什麼程度,看鋼網清潔做對了嗎。
八、第 6 步:決定之後留紀錄,換紙當成一次變更
問:試完選定之後,要做什麼?
答:把比較的條件、五個指標與三項費用留下來,並把換紙當成一次變更處理。留紀錄有兩個用處:日後線上出現毛屑或殘錫問題,您有基準可以對照;供應商換貨、改規格時,您有東西可以要求對方重新比。
如果您的產線有料件承認的流程,擦拭紙也可以走同一套:分類、文件審核、樣品測試、小批量試產、放行,看我們另一篇替代料承認怎麼做。耗材的承認可以比零件簡單,但「換之前先比、換之後有紀錄」的道理一樣。
為什麼跟嘉鴻買鋼板擦拭紙
前面講的是怎麼比。如果您要把嘉鴻的紙也放進去比,下面是我們能提供的,每一項都能在站上找到依據。
- 嘉鴻牌鋼板擦拭紙。有平紋紙與 PP 紙兩種,款式見SMT 鋼板擦拭紙 PP 平紋紙。
- 自辦進口。嘉鴻自辦貨櫃進口,進口商價格,不經盤商轉手。
- 長期供應上市櫃電子、光電與 EMS 大廠。商品頁「成交實例」寫的是:國內多家上市櫃電子、光電與 EMS 大廠長期支持愛用。我們不列客戶名稱。
- 各種印刷機的紙管規格。依您的印刷機型號配管徑,請來信確認;怎麼量內襯管內徑,見SMT 鋼網擦拭紙規格怎麼看。
- 有檢驗報告與規格書。站上有嘉鴻自行送驗的 RoHS 與鹵素(F、Cl、Br、I)SGS 檢驗報告,以及 PP、平紋兩種紙的規格書(TDS,嘉鴻自行檢測),見SGS 檢驗報告與規格書。報告和規格書寫什麼,以文件為準;規格書載成分、克重、厚度、吸液與強度,沒有落屑數據。
- 可先寄樣品試用。把紙寬、紙長、管長告訴我們,先試用再決定。
這篇文章的限制
- 內部簡報檔只有 4 頁。簡報是 2019 年底為一家工廠做的,做到「人」的結果為止;簡報只提到「用過一次的物料對 SPI 等判斷的影響」放在後續報告,我們沒有那份;機、料、法、環其他變因的結果,這個檔裡沒有,所以不知道它實際選了哪一種紙、省了多少。本文只用簡報第 2 至 4 頁已寫出的費用、變因與「人」的結果,沒有用它對「哪一種紙費用最低」的結論(簡報沒有給);「固定條件只換紙」、三條算式與五個指標的組合,是我們補的做法。
- 簡報的條件不是通則。那是某一家工廠、某幾台機台的評估;您的機台、錫膏、溶劑和 SPI、AOI 的設定不同,結果會不同。
- 「兩面擦拭」是我們的理解。簡報沒有逐字寫「翻面」,我們從第 4 頁的「使用過一次」物料區與「黏貼擦拭紙於空管上」推出同一捲紙用兩面。
- 範例金額都是假設。沒有真實的報價、停機損失或不良損失;示範只是為了說明算法。
- 外部來源只讀到說明頁與目錄。IPC-7526A 我們讀了商品說明頁與目錄(出版日 2022 年 3 月),沒有讀內文;ISO 9073-10 讀了標準說明頁(2003 年版,2025 年複審後確認仍有效),沒有讀全文。第五節裡「乾態數字不等於擦拭時的情況」是我們的推論。
- 我們沒有做過擦拭紙的對比試驗。本文是整理方法,不是試驗報告,沒有說哪一種紙比較好。
- 利益說明。嘉鴻有銷售鋼板擦拭紙。本文的建議是讓您用自己的數字比,包括比我們的紙;但寫的人有立場,請把這件事算進去。
- 沒有搜尋量資料。我們查過「鋼板擦拭紙」「鋼網擦拭紙」等字的搜尋框建議,結果是空的,也沒有拿到這個主題的搜尋量,不知道有多少人在搜。本文 2026 年 10 月 23 日才改好,Search Console 尚無本頁的曝光資料。選這個題目的原因是內部資料與站上商品的需要。
常見問題
鋼板擦拭紙怎麼選?
先確認紙寬、紙長、紙管與紙質對得上機台,再用同一台機台、同一個產品、同一組擦拭設定,只換紙,記錄 SPI 與 AOI 警報次數、殘錫檢查、停機分鐘與每捲實際擦拭次數,之後把材料、品質、時間三項費用算成同一個單位比較。
為什麼不能只比擦拭紙單價?
因為單價只反映材料費用。毛屑與殘錫造成的警報和不良、換紙與重裝的停機,都發生在產線上,不在報價單上,可能比紙錢更大。我們讀到的評估簡報主張以往只用「買價格低」一個角度決定,並不全面。
擦拭紙的總費用包含哪些?
三項:材料費用(擦拭紙本身,重點是每捲能擦幾次)、品質費用(預估良率損失,例如毛屑造成的錫膏成形不良與警報)、時間費用(換紙與停機造成的產能損失)。
SPI、AOI 的警報次數跟擦拭紙有關嗎?
可能有關。我們讀到的簡報把「是否有毛屑造成警報」列為 SPI 要看的項目,並提到錫厚在規格內時,爬錫量仍可能隨錫量變化,使 AOI 參數常要調整。是不是紙造成的,要用相同條件換紙對照才知道。
擦拭紙用過一次還能再用嗎?
簡報提到可以再裝,但用過的紙有溶劑殘留,保存也不如真空包膜的新紙,狀態不等於新料,要分成全新、使用過一次、待報廢三區管理。能不能重用,要看您的製程規範或買方要求,我們沒有驗證過重用的可行性。
怎麼比較不同擦拭紙的掉屑?
請供應商說明測試方法與條件,並確認不同供應商的條件相同。ISO 9073-10 是量測不織布乾態掉屑的方法;擦拭紙在機台上與溶劑一起使用,乾態的數字不能直接代表擦拭時的情況,終究仍要看您線上的 SPI 警報。
選擦拭紙規格要先確認哪些?
紙寬、紙長、紙管的內徑與管長、開口型式(一字口、十字口或不開口),以及紙質(木漿聚酯平紋紙或 PP 紙)。紙長與紙厚互相牽動:紙倉外徑固定,紙越厚,同一捲的紙長越短,換紙越頻繁。
換不同的擦拭紙,要先驗證嗎?
建議當成一次變更:先在相同條件下比較,留下條件與指標的紀錄,再放行。耗材的承認可以比零件簡單,但先比、後留紀錄的做法和替代料承認一樣。
擦拭紙有哪些用途?
鋼板擦拭紙裝在錫膏印刷機的自動擦拭機構上,用來擦拭鋼板底面。站上商品頁寫的用途是去除殘留的錫膏、助焊劑與指紋。
擦拭紙的材質是什麼?
站上商品頁列兩種:平紋紙是 55% 天然木漿加 45% 聚酯纖維,實測克重 55 g/㎡;PP 紙是 PP 100%,實測克重 40 g/㎡(嘉鴻牌 TDS,嘉鴻自行檢測)。
擦拭紙規格怎麼看?
看四件事:紙寬(商品頁目前 300–850 mm)、紙長(7–18 m)、管長與管內徑、紙管開口(一字口、十字口、不開口)。依您的印刷機型號配管徑,請來信確認;怎麼量內襯管內徑,見SMT 鋼網擦拭紙規格怎麼看。
有類似問題嗎?寫信給嘉鴻,看看是否有配套方案。我們提供線上快速諮詢,多一個一起討論的對象,會盡量參與把問題解決。